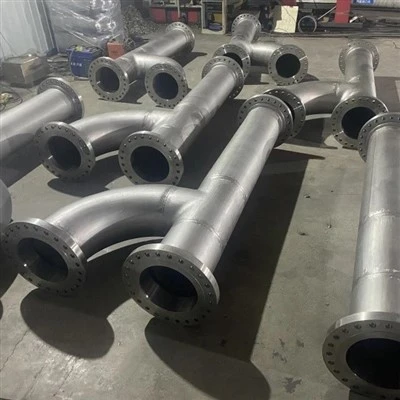
A socket hegesztése továbbra is létfontosságú csatlakozási technika, különösen a kisfárú (jellemzően NPS 2 "és annál alacsonyabb) csővezeték-rendszereknél az igényes iparágakban, például az olaj- és gáz, a kémiai feldolgozás, az energiatermelés és Hegesztés a külső ízület körül. A benne rejlő erősségeinek és korlátozásainak megértése elengedhetetlen a megbízható, költséghatékony és tartós folyadékkezelő rendszerek meghatározásához, különösen akkor, ha a fejlett rozsdamentes acélok és nikkel-ötvözetek használják a korrozív vagy nagynyomású környezetben.

A foglalat hegesztésének előnyei
Az aljzathegesztés számos kényszerítő előnyt kínál, amelyek biztosítják annak folyamatos relevanciáját. Először is, kivételes ízületi szilárdságot és szivárgási integritást biztosít magas belső nyomás és jelentős rezgési terhelés mellett.
A filé hegesztése, ha megfelelő módon hajtja végre, robusztus mechanikus kötést hoz létre, míg a foglalat belső válla rejlő támasztékkal rendelkezik, megakadályozva a cső összeomlását vagy az eltérést a stressz alatt-ez a kritikus tényező a nagynyomású műszervezetékekben vagy a pulzáló szolgáltatásokban.
Másodszor, a kialakítás megkönnyíti a könnyebb összeszerelést és az igazítást a tompa hegesztéshez képest. Az aljzat természetes útmutatóként működik a cső számára, jelentősen egyszerűsítve az illesztést, különösen a szűk terekben vagy az összetett konfigurációkban, csökkentve a gyártási idő és a kis átmérőjű rendszerek munkaerőköltségeit.
Harmadsorban, a Socket hegesztési csatlakozások nagyon kompakt profilral büszkélkedhetnek. Jelentősen kevesebb sugárirányú teret igényelnek, mint az összehasonlítható karimás csatlakozások, így ideálissá teszik őket csúszott berendezésekhez, sűrűn csomagolt elosztókhoz és olyan alkalmazásokhoz, ahol a hely optimalizálása kiemelkedően fontos.
Végül, miközben képzett hegesztőkre van szükség, a filéhegesztési technika általában kevésbé összetett és időigényes, mint a teljes áthatoló horonyhegesztések (mint a tompa hegesztésnél) kis méretűek elérése. Ez a gyorsabb telepítéshez és az alacsonyabb teljes gyártási költségekhez vezet a célméret tartományához, anélkül, hogy veszélyeztetné a kritikus szolgáltatásokhoz szükséges alapvető erőt és szivárgás-nyugtalanságot.
Aljzathegesztés hátrányai
Annak előnyei ellenére a hegesztés jelentős hátrányokat mutat be, amelyeket gondosan ki kell értékelni.
A legkritikusabb korlátozás a cső külső átmérője és a foglalat belső fala között létrehozott rés, amelyet a kötelező 1/16 "-es rés súlyosbít. A környezetek enyhítéséhez szigorú hegesztési vagy speciális hegesztési eljárásokat igényelnek, összetettség és költségek hozzáadása.
Másodszor, az ízületi kialakítás súlyosan korlátozza a hatékony nem roncsolás nélküli vizsgálatot (NDE). A radiográfiai tesztelés nem tudja megfelelően ellenőrizni a hegesztés vagy a kritikus rés területét. A támaszkodás elsősorban a vizuális tesztelésre (VT) és a felszíni módszerekre, például a folyékony behatolókra (PT) vagy a mágneses részecskék tesztelésére (MT), potenciálisan észrevétlenül hagyva a belső hibákat-a biztonsági kritikus rendszerek fő aggodalmát jelenti.
Harmadszor, a foglalat hegesztése alapvetően állandó kapcsolat. A karbantartáshoz, ellenőrzéshez vagy módosításhoz történő szétszerelés pusztító vágást igényel, a szerelvények felhasználhatatlanná tétele és a hosszú távú életciklus-költségek növelése a karimás rendszerekhez képest.
Negyedszer, az aljzat vállán létrehozott belső lépés bevezeti a turbulenciát és a potenciális áramlási korlátozást. Ez felgyorsíthatja az erózió-korróziót a csiszolószolgáltatásokban vagy a kavitációban a nagysebességű folyadékokban, és elfogadhatatlan az ultra-nagy-tisztaságú vagy egészségügyi alkalmazásokban, ahol a sima, megszakítás nélküli áramlási útvonalak kötelezőek.
Végül, ha az 1/16 "-os tágulási rés elhagyása vagy helytelen beállítása egy gyakori gyártási hiba, súlyos következményekkel jár. Az elégtelen rés hegesztési gyökér repedéséhez vezethet, mivel a hűtés során zsugorodási feszültségek, az ízületi integritás azonnali vagy a szervizben történő veszélyeztetése miatt.
Rozsdamentes acélok vs nikkel -ötvözetek: Hogyan válasszon
Az alapanyag megválasztása szignifikánsan kölcsönhatásba lép a socket hegesztési előnyökkel és hátrányokkal. Míg a szénacél gyakori, a rozsdamentes acélok (304/316L, Duplex 2205, Super Duplex S32750, 6% moly -ötvözetek) és a nikkel -ötvözetek (ötvözet 400, 625, C276) gyakran választják a korrózióállóság céljából.
Ugyanakkor a hegesztési hegesztési hasadékban a réskorrózióra való hajlamuk gyakran magasabb, mint a szénacél. A nagy ötvözött anyagok enyhítik, de nem szüntetik meg ezt a kockázatot; A aprólékos eljárásvezérlés (tisztítás hegesztés, szigorú rés beállítása) még kritikusabbá válik. Ezzel szemben a duplex és a nikkel -ötvözetek nagy szilárdsága kiegészíti a socket hegesztési ízület robusztus mechanikai jellegét. Ezeknek az ötvözeteknek a hegesztése speciális eljárásokra és töltőfémekre van szükség, hogy megakadályozzák a káros fázisképződést vagy a korrózió tulajdonságainak elvesztését a hőre ható zónában (HAZ).
Következtetés
A socket hegesztés egy erőteljes technika, amelynek megkülönböztető előnyei vannak az erő, a tömörség, az összeállítás egyszerűsége és a költséghatékonyság szempontjából a kisfárú, nagynyomású, nagy vibrációs csővezetékeknél. Belső robusztussága alkalmassá teszi a kritikus műszervonalakra, a hidraulikus rendszerekre, valamint a szelepek és szivattyúk csatlakozásainak. A réskorróziós kockázat, a korlátozott ellenőrzés, az állandó természet, az áramlási zavar és a résbeállítás érzékenységének súlyos korlátozásai azonban nem hagyhatók figyelmen kívül.
A sikeres telepítés a stratégiai alkalmazástól függ: A folyamat folyadékának korróziójának szigorú értékelése, a rendszerek rangsorolása, ahol a réskorrózió hatékonyan kezelhető, vagy elfogadható kockázatot jelent a karbantartási tervben, biztosítva a hegesztési eljárások szigorú betartását, és elfogadni az ellenőrzés és a kategória korlátozásait.
Olyan szolgáltatásoknál, ahol a réskorrózió elfogadhatatlan, a teljes behatolási segghegesztés vagy a gondosan kiválasztott karimás csatlakozások gyakran megbízhatóbb, ellenőrzhető és karbantarthatóbb megoldást jelentenek a potenciálisan magasabb kezdeti költségek ellenére. Ezeknek a kompromisszumoknak a megértése elengedhetetlen az optimális csővezeték-rendszer tervezéséhez és az integritáskezeléshez.