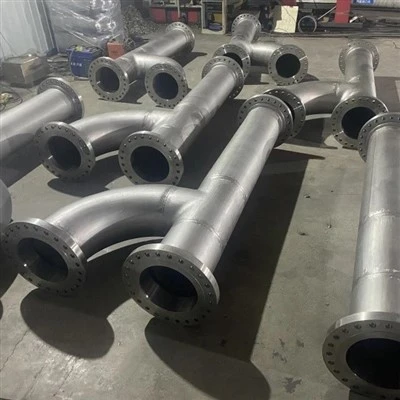
VálasszonASME B16.9 tompa{1}}hegesztési idomok(teljes -áthatoló varratok, NPS ½–48, névleges mint a megfelelő cső) a legtöbb NPS 2 feletti vonalhoz, valamint minden olyan szolgáltatáshoz, amely rezgést, ciklikus terhelést, résérzékeny folyadékokat- vagy radiográfiás vizsgálatot igényel. VálasszonASME B16.11 aljzat-hegesztési idomok(filléhegesztések, NPS ⅛–4, Class 3000, 6000 és 9000) kis-furatú vezetékekhez, jellemzően NPS 2 és az alatti vezetékekhez, ahol a folyadék nem rés-érzékeny, a szervizelés nem erősen ciklikus, és fontos a gyors illeszkedés-. A két szabvány átfedésben van az NPS ½-től az NPS 4-ig, így az igazi döntést a szolgáltatási feltételek hozzák meg, nem pedig a méret.

Egy mondatban a vásárlóknak:A tompahegesztés-győzelem az illesztések integritása, áramlása és ellenőrizhetősége terén; az aljzat-hegesztési varrat kis-furatsebességgel és könnyű felszereléssel-lehet; A réskorrózió, a fáradtság, az ellenőrzési kör és a projekt csővezeték specifikációja dönt ezek között.
Mi a különbség az ASME B16.9 és B16.11 szerelvények között?
Az ASME B16.9 a gyári-kovácsolt tompa-hegesztési idomokat takarja NPS ½-től 48-ig. Az ASME B16.11 a kovácsolt hüvelyes-hegesztési és menetes idomokat takarja az NPS ⅛-től 4-ig. Két különböző termékcsaládról van szó, amelyek két különböző módon kapcsolódnak csővé.
A B16.9-es szerelvények (könyökök, pólók, szűkítők, sapkák) ferde végűek, és a csővéghez vannak hegesztve,-hogy -végük legyen egy teljes-behatoló hornyos hegesztéssel. A B16.11 szerelvények süllyesztett aljzattal rendelkeznek; a cső becsúszik, és egyetlen sarokvarrat lezárja a külsőt. A B16.9 szabvány a teljes méretekre, tűrésekre, minősítésekre, tesztelésre és jelölésekre vonatkozik, és a "megmunkált" csőből, csőből, lemezből vagy kovácsolt anyagokból készült szerelvényként kezeli [1]. A B16.11 szabvány a kovácsolt szerelvények névleges értékeire, méreteire, tűrésére, jelölésére és anyagkövetelményeire vonatkozik [2]. Egyik szabvány sem rögzíti a telepítési hegesztési szabályokat; ezek az irányadó csővezeték kódból származnak, például az ASME B31.3 [2][3].
1. táblázat: B16.9 vs B16.11 áttekintés
|
Tétel |
ASME B16.9 (tomp{1}}hegesztés) |
ASME B16.11 (alj{1}}hegesztés) |
|
Cím |
Gyári-kovácsolt tompahegesztő szerelvények |
Kovácsolt szerelvények, aljzat{0}}hegesztés és menetes |
|
Az aktuális kiadás látható |
B16.9-2024 [1] |
B16.11-2021 [2] |
|
Mérettartomány |
NPS ½–48 (DN 15–1200) [1] |
NPS ⅛–4 (DN 6–100) [2] |
|
Hegesztés típusa |
Teljes -behatoló horony (tompa) hegesztés |
Egyetlen külső sarokvarrat |
|
Hogyan fejeződik ki az értékelés |
A csatlakozó cső falához kötve; nincs "osztály" szám [1] |
Osztály 3000, 6000, 9000 (hüvely-hegesztés) [2] |
|
Tipikus szerelvények |
Könyökök, pólók, keresztek, szűkítők, sapkák, csonkok |
Könyökök, pólók, keresztek, tengelykapcsolók, sapkák, fejek |
|
Vége az előkészítésnek |
37,5 fokos ferde és gyökérfelület az ASME B16.25 szerint [3] |
A B16.11 által beállított peremfurat és mélység [2] |
|
Tipikus anyagjellemzők |
ASTM A234, A403 (rozsdamentes), A815 (duplex), B366 (nikkelötvözetek) [3] |
ASTM A105, A182, A350, B564 (nikkelötvözetek) [4] |
|
Könnyű-fal rozsdamentes opció |
MSS SP-43 (5S/10S menetrend) [3] |
Nem alkalmazható |
Források: [1] ASME B16.9 hatókör a GlobalSpec és a Nimonik által közzétett formában; [2] ASME B16.11-2021-es hatály, a Nimonik és az Accuristech közzététele szerint; [3] Projektanyagok, "Mi az ASME B16.9"; [4] A Project Materials kovácsolt szerelvények útmutatója és az EETA ismerete a közös anyagspecifikációkról. Az ASME szabványos szövegei fizetőfalasak; ellenőrzi a licencelt példányát.
Hogyan határozzák meg a nyomásértékeket a B16.9 és B16.11 szerelvényekhez?
A B16.9 idomok besorolása megegyezik az azonos méretű, anyagú és falvastagságú csővel. A B16.11 aljzat{3}}hegesztési idom osztályszámmal (3000, 6000 vagy 9000) van besorolva, amely megfelel a csőrendnek.

A B16.9 hatálya kimondja, hogy a szerelvénynyomás-besorolás az egyenértékű méretű és anyagú cső csatlakozó falvastagságához kapcsolódik [1]. Ezért megrendel egy B16.9 könyököt "a 40-es ütemtervnek megfelelően" vagy "a 80-as ütemtervnek megfelelően", és a rendszer tervezési kódja beállítja a megengedett nyomást. A 2. táblázat a B16.11 oldalt mutatja.
2. táblázat: B16.11 aljzat-hegesztési osztály vs csőfal
|
Aljzat{0}}hegesztési osztály |
Hozzáillő csőfal |
Tipikus használat |
|
3000 osztály |
Menetrend 80 / Extra erős (XS) |
Szabványos folyamatcsövek; messze a leggyakoribb [5] |
|
6000 osztály |
160. ütemterv |
Nagynyomású{0}}műszer és befecskendező vezetékek [5] |
|
9000 osztály |
Dupla extra erős (XXS) |
Nagyon nagy nyomás, vastag{0}}fal kis furat [5] |
Forrás: [5] Rayoung / HB Steel termékirodalom és Projectmaterials, "What is ASME B16.11". A 6000-es és 9000-es osztályú foglalatos{5}}hegesztési idomokat általában csak kisebb méretben szállítják (kb. NPS 2 és az alatti) [4].
Gyakori elkerülendő hiba.Egyes beszállítói oldalak szerint a B16.9 szerelvények illeszkednek az ASME B16.5 karimaosztályaihoz (150, 300, 600 és így tovább) [6]. Maga a szabvány a besorolást a megfelelő csőfalhoz köti [1], Nimonik B16.9 összefoglaló megjegyzése pedig nem határoz meg saját nyomásértéket [1]. Soha ne keverje össze a "3000-es osztályú" kihívást{12}}B16.9 tompavarrat{14}}szerelettel.
Hogyan viszonyulnak a tompa{0}}hegesztési és dugós{1}}hegesztési kötések szilárdság, fáradás és ellenőrzés tekintetében?
A tompahegesztés teljes cső{0}}falcsatlakozási szilárdságot, sima furatot és radiográfiai ellenőrizhetőséget biztosít. A dugós varrat egy sarok-hegesztési kötés, amely alacsonyabb kifáradási élettartammal, beépített-fúráslépcsővel rendelkezik, és az ellenőrzés elsősorban vizuális, mágneses részecskék vagy folyadékáthatoló módszerekre korlátozódik.
A csukló geometriája minden alábbi különbséget megmozgat. A sarokvarrat a dugós kötésben a feszültséget a lábujjánál koncentrálja, és a cső vége egy mélyedésben helyezkedik el, ahol a röntgenfelvétel nem látja könnyen a gyökeret.
3. táblázat: Hegesztési kötés, kifáradás és ellenőrzés összehasonlítása
|
Attribútum |
Tompa{0}}hegesztés (B16.9) |
Alj{0}}hegesztés (B16.11) |
|
Ízületi erő |
Teljes cső-falszilárdság [7] |
Alacsonyabb; hegesztési torok [7] szabályozza |
|
Hegesztési méretszabály |
Teljes penetráció WPS-enként |
Torok Nagyobb vagy egyenlő, mint 1,09 × névleges csőfal, vagy az aljzat fala, ha kisebb [8][9] |
|
Elő-hegesztési rés |
Gyökérrés WPS-enként és B16.25-önként |
Körülbelül 1,6 mm (1/16 hüvelyk) a csővég és a foglalat alja között [8][9] |
|
Stressz-intenzitási tényező (B31.3 D. alkalmazás) |
Körülbelül 1,0 egy sima, illeszkedő hegesztési varrathoz |
Akár 2,1 hüvelyes varratokhoz [10] |
|
Gyakori hibamód |
Gyökér- vagy fúziós hibák, ha rosszul készültek |
Fáradtság a filé lábujjánál; gyökérrepedés, ha a rés záródik [10][11] |
|
Furat |
Sima, nincs korlátozás |
Kis lépés az aljzat alján [7] |
|
Radiográfia |
Gyakorlati (a hegesztési hegesztések legalább 5%-ának véletlenszerű radiográfiája normál folyékony üzemben a B31.3 szerint) [12] |
Nem praktikus a filé geometrián [9] |
|
Tipikus NDE |
RT vagy UT, plusz vizuális |
Visual plus MT vagy PT [9] |
Források: [7] Projektanyagok, aljzat-hegesztés vs tompavarrat-hegesztés összehasonlítása; [8] ASME B31.3 328.5.2C ábra hibásan reprodukálva; [9] Project Materials, "Mi az a sarokvarrat"; [10] Eng-Tippek gyakorló szakembereknek a B31.3 D függelék megvitatása (ellenőrizze a SIF-értékeket a kiadásában); [11] Eng-Tips field-hiba megjegyzés és 46 CFR-összefoglaló a B31.1 foglalat-hegesztési határértékeiről; [12] B31.3 vizsgakövetelmények a tananyagokban összefoglalva. [10]-[12] másodlagos vagy gyakorló források.
Működő példa: minimális filéméret az NPS 1 80. ütemezésében
Az NPS 1 Schedule 80 cső névleges fala 3,73 mm [9]. A minimális torkméret 1,09 × 3.73 =4,07 mm, feltéve, hogy a foglalat fala nem vékonyabb [9]. Ennél kisebb hegesztéssel a kötés a kód minimum alá esik, még akkor is, ha jól néz ki.
Őszinte árnyalat a ciklikus szolgáltatásról.A B31.3 nem engedélyezi az NPS 2-nél nagyobb tokos varratokat súlyos ciklikus körülmények között [13]. Ez nem jelenti azt, hogy a kisebb méretek biztonságosak a vibrációs üzemben. A gyakorló szakemberek a saroklábujj fáradását jelentik a leggyakrabban előforduló dugós varrat-hegesztési tér meghibásodásaként, és azt tanácsolják, hogy ne olyan dugós varratokat használjanak, ahol vibráció vagy ciklikus karbantartás várható [10].
Melyik kötés ellenáll jobban a korróziónak a rozsdamentes acélból és a nikkelötvözetből készült csövekben?
A tompahegesztés jobban ellenáll a réskorróziónak, mert nincs rés. Az ASME B31.3 szerint az aljzat{2}}hegesztett kötéseket kerülni kell minden olyan szolgáltatásnál, ahol réskorrózió vagy súlyos erózió fordulhat elő [13].

Az 1,6 mm-es rés, amelyet a kód megkövetel a hegesztés előtt, szintén állandó rés a csővég és a dugaszoló aljzat között. Ott összegyűlhet a stagnáló folyadék, és a klorid-tartalmú, savas vagy savanyú folyadékokban ez a rés elősegíti a helyi támadást [7][13]. Ez leginkább a rozsdamentes acél és a nikkelötvözetek esetében számít, amelyek passzív filmre támaszkodnak, és a repedések letörhetnek. Ha ötvözeteket ad meg a kloridos szolgáltatáshoz, a PREN{7}}alapú bejegyzéseinkben található lyuk- és résszámok megmutatják, miért a résmentes kötés a biztonságosabb választás.
4. táblázat: Szolgáltatási alkalmassági útmutató
|
Szerviz állapot |
Tompa{0}}hegesztés (B16.9) |
Alj{0}}hegesztés (B16.11) |
Jegyzet |
|
Klorid, savas vagy savanyú folyadék |
Előnyben részesített |
Elkerül |
Hasadék a foglalat gyökerénél [13] |
|
Súlyos erózió |
Előnyben részesített |
Elkerül |
Helyi erózió a résnél [13] |
|
Rezgés vagy ciklikus terhelés |
Előnyben részesített |
Kerülje el vagy korlátozza |
filé{0}}lábujj fáradtsága [10] |
|
Súlyos ciklikus, NPS 2 felett |
Vezérlőkkel engedélyezett |
Nem engedélyezett |
B31.3 para. 311.2.2 [13] |
|
Tiszta, jóindulatú folyadék, kis furat |
Elfogadható |
Közös választás |
Segédeszköz, kenőanyag, műszer [4] |
|
Radiográfia szükséges |
Gyakorlati |
Nem praktikus |
MT vagy PT használata a filézéshez [9] |
Források: [13] ASME B31.3 para táblázatban hivatkozott egyéb források.
Gyakorlati megjegyzés a tisztításhoz.A rozsdamentes acél és nikkelötvözetek tompahegesztése általában inert védőgázt igényel a gyökérnél; az Alloy 20 esetében a Rolled Alloys gyártási közleménye 100%-os argon árnyékolást és hátlapot ír elő [14]. Egy gyakorló megbeszélés azt állítja, hogy a hüvelyes hegesztést nem kell öblíteni [11]. Az EETA szerint ez fogyóeszközöket és időt takarít meg, de nem szünteti meg a hasadékot.
Milyen csőméretnél érdemes átváltani a dugós{0}}hegesztésről a tompahegesztésre-?
Nincs kód{0}}kötelező kapcsolóméret. A legtöbb csővezeték-specifikáció az NPS 2-t (néhány NPS 1½) használja vonalként: aljzat-hegesztés alatt vagy alatt, tompahegesztés -felül [4][7].
A B16.11 eléri az NPS 4-et, a B16.9 pedig az NPS ½-től kezdődik, tehát a szabványok átfedésben vannak az NPS ½–4 között [1][2]. Az NPS 2 szokása a tulajdonos specifikációiból és gyakorlatából ered, nem pedig az illesztési szabványokból. Az egyetlen kód-szintű NPS 2 sor ebben a témakörben a B31.3 tilalom az NPS 2-nél nagyobb dugós varratokra súlyos ciklikus körülmények között [13]. Az NPS 2 felett a tervezők kerülik a dugós varratokat is, mert a réskockázat, a fáradtság és az ellenőrzési határértékek egyre nehezebben igazolhatók a nagyobb, kritikusabb vonalakon [7].
NPS ½–1½:a socket{0}}hegesztés a jóindulatú szolgáltatás szokásos alapértelmezett értéke; tompahegesztés-korrozív vagy ciklikus használathoz.
NPS 2:a leggyakoribb kapcsolási pont; ellenőrizze a projekt specifikációit.
NPS 2½–4:mindkét szabvány érvényes; a legtöbb specifikáció a tompa{0}}hegesztést választja.
NPS 4 felett:csak tompa{0}}hegesztés, mert a B16.11 megáll az NPS 4-nél [2].
Melyik az olcsóbb: tompa--hegesztés vagy dugaszolós{1}}hegesztési idom?
A dugós{0}}hegesztés általában olcsóbb a kis furatokba történő beszerelése, mivel nincs ferde, és a sarokvarrat egyszerűbb. Az előny csökken, ha a specifikáció további ellenőrzést tesz szükségessé, ötvözet-frissítést igényel a réstámadások túléléséhez, vagy átdolgozáshoz vezet. Nem találtunk megbízható közzétett árarányt.
A beszállítói irodalom szerint a dugós hegesztés alacsonyabb hegesztési munkával jár, a tompahegesztéshez ferde előkészítést, illesztést-és több-menetes hegesztést igényel [7]. Ez minőségi megállapítás, nem ár. A szerelvények árai anyagonként, osztályonként és mennyiségenként változnak, ezért inkább hasonlítsa össze a beépített kötés költségeit, ne pedig egyedül a szerelvény árat.
Telepített közös költség képlet
Beépített hézag költsége=szerelés + vég előkészítés + hegesztési munka + fogyóeszközök és öblítőgáz + ellenőrzés + várható utómunkálatok.A rozsdamentes acél és a nikkelötvözetek esetében adjon hozzá egy korrózióállóbb-minőség költségét, ha egy dugós-hegesztési rés egyébként kényszerítené azt. A választás előtt futtassa mindkét lehetőség képletét a tényleges sorlistán.
5. táblázat. Telepített-költség-illesztőprogramok
|
Driver |
Tompa{0}}hegesztés (B16.9) |
Alj{0}}hegesztés (B16.11) |
|
Vége az előkészítésnek |
B16.25 szerinti ferdeszög szükséges [3] |
Négyzet alakú vágás; nincs ferde [7] |
|
Illesztés-és igazítás |
Több készség; magas{0}}alacsony szabályozás |
Könnyebb; csőülések a foglalatban [7] |
|
Hegesztési áthalad |
Gyakran több{0}}bérlet |
Általában egyszerűbb filé [7] |
|
Inert védőgáz (rozsdamentes, nikkelötvözetek) |
Általában szükséges [14] |
A szakemberek szerint nincs szükség [11] |
|
Ellenőrzés |
Az RT/UT növeli a költségeket, de térfogati bizonyítást ad |
MT/PT olcsóbb, csak felszínen [9] |
|
Meghibásodás és átdolgozás kockázata |
Alacsony, ha képzett |
Magasabb vibráció vagy résszolgálat [10][13] |
Az idézett források. Ez a táblázat minőségi; Az EETA nem talált független per-közös költségtanulmányt.
Hogyan válassz a B16.9 és B16.11 között egy adott vonalhoz?
Dolgozzon végig öt kérdésen sorrendben: az irányító kód, a folyadék, a töltés, a méret, majd az ellenőrzés. Bármilyen "nem" a dugós-hegesztési szűrési kérdésre a tompahegesztésre irányítja.
A rögzített rendelés megakadályozza, hogy a költségvezérelt választás felülírjon egy biztonsági korlátot.
- Ellenőrizze az irányadó kódot és a tulajdonos specifikációit.A B31.3, B31.1 vagy egy ügyfélszabvány korlátozhatja a hüvelyes varratokat [13].
- Ellenőrizze a folyadékot.Lehetséges-e réskorrózió vagy súlyos erózió? Ha igen, válassza a tompa{0}}hegesztést [13].
- Ellenőrizze a töltést.Rezgés, lüktetés vagy ciklikus szolgáltatás? Ha igen, válassza a tompa{0}}hegesztést [10].
- Ellenőrizze a méretet.Az NPS 2 vagy kisebb az aljzat{1}}hegesztését az asztalon tartja; NPS 4 felett csak tompavarrat- létezik [2].
- Ellenőrizze az ellenőrzési igényeket.Ha radiográfia szükséges, válassza a tompa{0}}hegesztést [9].
6. táblázat: Gyors kiválasztási mátrix
|
Ha a vonalad... |
Válasszon |
Ok |
|
NPS 1, tiszta használati víz, egyenletes áramlás |
Dugós{0}}hegesztés |
Gyors, alacsony munkaerő, nincs rés |
|
NPS 1½ rozsdamentes vezeték, klorid-csapágyfolyadék |
Tompa{0}}hegesztés |
Elkerüli az aljzat rését |
|
NPS 2 sor egy vibráló szivattyú csúszótalpakon |
Tompa{0}}hegesztés |
Fáradtság a filé lábujjánál |
|
NPS 3 folyamatsor, 100% RT specifikáció szerint |
Tompa{0}}hegesztés |
Radiográfia gyakorlati |
|
NPS 6 és újabb, bármilyen szolgáltatás |
Tompa{0}}hegesztés |
B16.11 tartományon kívül |
|
NPS ¾ műszer impulzusvezeték, jóindulatú folyadék |
Dugós{0}}hegesztés |
Normál kis{0}}furat gyakorlat |
|
Nagyon magas nyomású, NPS 1, vastag falú |
Dugós{0}}hegesztés, 6000 vagy 9000 osztály |
Osztályegyezések Sch 160 / XXS [5] |
Hogyan kell meghatározni és beszerezni a B16.9 és B16.11 szerelvényeket?
Minden beszerzési rendelésnél nevezze meg a méretszabványt, az anyagszabványt, a nyomásalapot és az ellenőrzési kört. A méretszabvány önmagában nem határozza meg az anyagot.

Maga a B16.9 nem határoz meg anyagokat; ezek külön ASTM specifikációkból származnak [3]. Az anyagspecifikáció nélküli B16.9 felhívás-meghatározott termék nélkül hagyja a vevőt.
Beszerzési rendelés ellenőrző lista
- Méretszabvány és kiadás:ASME B16.9 vagy ASME B16.11, a kiadás évével.
- Anyagszabvány és minőség:például ASTM A403 WP316L rozsdamentes tompa-hegesztéshez, ASTM A182 F316L kovácsolt hüvelyes{5}}hegesztéshez vagy ASTM B366 / B564 nikkelötvözetekhez [3][4].
- Nyomás alap:ütemezés a B16.9-es csőhöz illesztéshez; osztály (3000, 6000, 9000) a B16.11 foglalat-hegesztéshez [1][5].
- Felépítés (B16.9 rozsdamentes):határozza meg a varrat nélküli vagy hegesztett szerkezetet és a radiográfiai követelményeket az ASTM A403 jelölések szerint.
- A befejezés részletei:B16.25 ferde tompa-hegesztéshez; erősítse meg az aljzat mélységét és a furatot a tényleges cső külső átmérőjéhez és a falhoz az alj-hegesztéshez [2][3].
- Dokumentumok:HU 10204 3.1 malomvizsgálati tanúsítvány, hőkövethetőség és jelölés a szabvány szerint [1].
- Csekk fogadása:PMI az ötvözet megerősítésére, a méretellenőrzés a szabványnak megfelelően, a szemrevételezés és a felületi ellenőrzés, valamint annak megerősítése, hogy az osztály vagy a menetrend jelölése megfelel a PO-nak.
- Gyártási megjegyzés:Szállítás előtt ellenőrizze az 1,6 mm-es rést, a sarokméretet és az esetleges NDE-t a hegesztő vállalkozóval, mivel a telepítési hegesztési szabályok a csővezeték kódjában vannak, nem pedig a B16.11-ben [2].
7. táblázat Kísérő szabványok
|
Cél |
Tompa{0}}hegesztés (B16.9) |
Alj{0}}hegesztés (B16.11) |
|
Méretszabvány |
ASME B16.9 |
ASME B16.11 |
|
Vég előkészítés / aljzat részlet |
ASME B16.25 |
A B16.11 |
|
Szén és ötvözött acél |
ASTM A234 |
ASTM A105, A350 |
|
Rozsdamentes acél |
ASTM A403; MSS SP-43 könnyű falhoz |
ASTM A182 |
|
Duplex |
ASTM A815 |
ASTM A182 duplex minőségek |
|
Nikkelötvözetek |
ASTM B366 |
ASTM B564 |
|
Szerelési hegesztés és folyadék{0}}szolgáltatási korlátok |
ASME B31.3 / B31.1 |
ASME B31.3 / B31.1 |
|
Kapcsolódó ágazati és szakszervezeti termékek |
- |
MSS SP-83, SP-95, SP-97 [4] |
Források: [3][4] Projektanyagok útmutatói és szállítói irodalom; a fennmaradó bejegyzések az általános iparági gyakorlatot tükrözik. Megrendelés előtt minden specifikációt és minőséget erősítsen meg a malomnál.
Gyakran Ismételt Kérdések
K: Az ASME B16.9 vagy B16.11 erősebb?
A: A B16.9 tompa-hegesztési kötések teljes cső-falszilárdságot biztosítanak teljes-áthatoló varrattal. A B16.11 foglalatos-hegesztési kötések sarokvarrattól függenek, és rövidebb a kifáradási élettartamuk. Mindkettő megfelel a tervezési nyomásnak, ha megfelelően választják ki; a különbség az ízületek integritása, nem az illesztési test.
K: Használhatok dugós{0}}hegesztési idomokat az NPS 3-on vagy 4-en?
A: A B16.11 az NPS 4-ig terjed, tehát a szerelvények léteznek. Sok specifikáció az NPS 2-re vagy 1½-re korlátozza a hüvelyes-hegesztést, a B31.3 pedig nem engedélyezi az NPS 2 feletti hüvelyes varratokat súlyos ciklikus körülmények között [2][4][13].
K: Rendelkeznek a B16.9 szerelvények nyomási osztályaival, például Class 150 vagy 300?
A: A B16.9 számú szerelvények besorolása megegyezik az azonos méretű, anyagú és falvastagságú csatlakozócsővel. A 3000-es, 6000-es és 9000-es osztály a B16.11 aljzat{7}}hegesztési szerelvényekhez [1][2] tartozik.
K: Miért van 1/16 hüvelykes rés a hüvelyes hegesztésben?
A: A B31.3 körülbelül 1,6 mm távolságot ír elő a csővég és a foglalat alja között a hegesztés előtt, hogy korlátozza a feszültséget a varrat lehűlésekor [8]. Ugyanez a rés rést képez, ezért a peremhegesztések nem ajánlottak a réskorróziós szolgáltatásban [13].
K: A dugós varratok röntgenképezhetők?
A: Gyakorlatilag nem. A filé geometriája a radiográfiát megbízhatatlanná teszi, így az ellenőrzés vizuális plusz mágneses részecskék vagy folyadék behatoló tesztek [9].
K: Alkalmazhatók-e az aljzat{0}}hegesztési idomok rozsdamentes acélhoz a kloridszolgáltatásban?
A: Általában nem. A B31.3 szerint kerülni kell a hegesztett kötéseket, ahol réskorrózió léphet fel [13]. A rés nélküli tompa{5}}hegesztési idomok a biztonságosabb választás a klorid-csapágyfolyadékokhoz.
Források
[1] ASME B16.9 hatálya és összefoglalása: GlobalSpec szabványok listája; Nimonik, ASME B16.9-2024 összefoglaló.
[2] ASME B16.11-2021 hatálya és összefoglalása: Nimonik; Accuristech és Normservis katalógus előnézetek.
[3] Projektanyagok, "Mi az ASME B16.9?" (mérettartomány, B16.25 végelőkészítés, anyagjellemzők, MSS SP-43).
[4] Projektanyagok, kovácsolt szerelvények (hüvelyhegesztés és menetes) útmutató és "Mi az ASME B16.11?".
[5] Rayoung / HB Steel, ASME B16.11 kovácsolt szerelvények (-osztályzat-beosztási ütemezés).
[6] HB Steel, ASME B16.9 specifikációs oldal (csak a karima -osztályigényének megjelölésére hivatkozva).
[7] Projektanyagok, "Socket Weld vs Butt Weld Fitting".
[8] ASME B31.3-2018-as hibakivonat, 328.5.2C ábra (Cx min=1.09 Tw vagy aljzatfal; kb. . 1/16 hüvelyk rés); EPCLand dugós varratvezető.
[9] Projektanyagok, "Mi az a sarokvarrat?".
[10] Eng{1}}Tippek, "Stress Intensification Factor for Socket Welds" (gyakorló beszélgetés).
[11] Eng-Hegyek, rozsdamentes acél hegesztési varratok menete (gyakorló beszélgetés); 46 CFR 56.30-5 összefoglaló az aljzathegesztési korlátokról.
[12] B31.3 vizsgakövetelmények a tananyagokban összefoglalva (a hegesztési varratok legalább 5%-ának véletlenszerű radiográfiája, normál folyadékszolgáltatás).
[13] Little P.Eng, "ASME B31.3 Limitations on Welded Joints"; B31.3 para. 311.2.2, ahogy a tananyagokban szerepel.
[14] Hengerelt ötvözetek, Bulletin 205M, Alloy 20 gyártási útmutatás (100% argon védő- és védőgáz).
Forrás megjegyzés: Az ASME szabványok szerzői jogvédelem alatt állnak, és fizetőfalakkal védettek. A fenti ábrákat legalább két független másodlagos forrásból{1}}ellenőriztük; A gyakorló vagy tanulmányi{2}}anyagforrásként megjelölt tételeket ellenőrizni kell az ASME aktuális kiadásával.