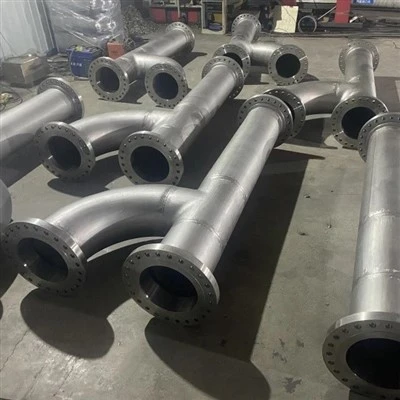
A Hastelloy B3A reaktort alacsony-széntartalmú Ni-Mo lemez (UNS N10675) hegesztésével állítják elő szigorú hő-bemeneti szabályozás mellett, megfelelő B3 töltőanyag (AWS ERNiMo-10) alkalmazásával, és minden csatlakozást PMI + RT/PT-vel, valamint hidrosztatikus teszttel ellenőriznek. Állítsa be helyesen a tisztaságot, a szakaszok közötti hőmérsékletet és a fedőréteget, és az edény 0-40%-os sósavat fog tartani a forráspontig terjedő hőmérsékleten.

Mi az a Hastelloy B3 és miért használják reaktorokhoz?
A Hastelloy B3 (UNS N10675, W.Nr. 2.4600) egy nikkel-molibdénötvözet, amelyet kifejezetten a-sav csökkentésére terveztek, és olyan reaktorok alapanyaga, amelyek sósavat, nedves HCl-gázt, kénsavat (lephospho 0%-os vagy azzal egyenlő), kénsavat kezelnek. kloridban-dús technológiai áramok, ahol a rozsdamentes acél és még a C-276 is meghibásodik.
Az ötvözet nagyjából 28% molibdént és 1-3% vasat tartalmaz nikkel bázison, a krómtartalmat nagyon alacsonyan tartják (legfeljebb 3%), és a vas + króm fedőréteggel vannak ellátva, hogy korlátozzák a rideg Ni₄Mo és szigmafázisok képződését 600-900 fokos hőmérsékleten. Ez a fázis-szabályozási kémia az, ami elválasztja a B3-at elődjétől, a Hastelloy B-től (amely a hegesztési varrat HAZ-repedésétől szenvedett) és a C-276-tól (amely több Cr-t tartalmaz az oxidáló funkcióhoz, de hajlamosabb a kicsapódásra a hosszan tartó, csökkentett{13}}szolgáltatási expozíció esetén). Reaktortartályban ez kiszámítható korróziós sebességet (-) jellemzően 0,05–0,25 mm/év 20%-os HCl-ben 80 fokon -, valamint olyan gyártható hegesztést, amely lehűléskor nem reped meg.
JN ötvözet készletek Hastelloy B3 lemez, lemez, rúd, hegesztési fedőhuzal és hegesztési fedőszalag; nyersanyagként és előformázott fejek,{1}}héjak és komplett reaktortartályokként szállítjuk őket vegyipari, gyógyszerészeti és lítiumfeldolgozó ügyfelek számára.
Hogyan hasonlítható össze a Hastelloy B3 a B2-vel és a C-276-tal a reaktorszolgálatban?
Válassza a B3-at alapértelmezés szerint a HCl-domináns és tiszta redukáló saváramokhoz, válassza a B2-t csak akkor, ha az ASME-kód vagy egy örökölt adatkészlet megköveteli, és válassza a C-276-ot csak akkor, ha az áram oxidáló szennyeződésekké (Fe³⁺, Cu²⁺, HNO₃, oldott oxigén) lendül át.
A döntést a folyamat Pourbaix diagramja - határozza meg, konkrétan a redoxpotenciál és a kloridszint. Az alábbi táblázat összefoglalja azokat a gyakorlati mérnöki kompromisszumokat-, amelyeket a JN Alloy mérnöki csapata használ egy reaktor minősítésekor.
|
Kiválasztási kritérium |
Hastelloy B3 (UNS N10675) |
Hastelloy B2 (UNS N10665) |
Hastelloy C-276 (UNS N10276) |
|
Alap összetétel |
Ni – 28 Mo – 1,5 Fe – 1 Kr |
Ni – 26 Mo – 2 Fe – 1 Kr. | |
Ni – 16 Mo – 15 Cr – 5 Fe – 4 W |
|
ASME kód eset |
Code Case 2486 (kovácsolt) |
ASME SB-333 az 1980-as évek óta |
ASME SB-334, széles körben elfogadott |
|
20% HCl, 80 fokos korróziós sebesség |
0,05–0,15 mm/év (kiváló) |
0,05–0,20 mm/év (kiváló) |
0,20–0,50 mm/év (elfogadható) |
|
10 % H₂SO₂, 100 fokos korróziós sebesség |
< 0.10 mm/yr |
< 0.10 mm/yr |
0,10-0,30 mm/év |
|
Oxidáló savval szembeni ellenállás (FeCl3, HNO3) |
Szegény- elkerülni |
Szegény- elkerülni |
Kiváló |
|
HAZ-repedési hajlam hegesztés után |
Alacsony (stabilizált kémia) |
Mérsékelt (szigorú PWHT-ellenőrzést igényel) |
Alacsony |
|
Hegeszthetőség / töltőfém |
AWS ERNiMo-10 |
AWS ERNiMo-7 |
AWS ERNiCrMo-4 |
|
Tipikus reaktorhasználati eset |
HCl abszorberek, klór-lúg, lítium sóoldat |
Legacy HCl reaktorok, kénsav alkilezés |
Vegyes{0}}savreaktorok, FGD gázmosók |
A beszerzés legfontosabb elemei:A C-276 megadása tiszta HCl-edényhez a leggyakoribb túl-specifikáció, amit látunk. A mérnökök 25–40%-kal többet fizetnek egy C-276-os héjért, amikor a B3 jobban teljesített volna a szervizben. Ezzel szemben a B3 megadása salétromsavat vagy vas(III)-kloridot tartalmazó anyagáram esetén gyors perforációhoz vezet – itt a C-276 vagy akár a 20-as ötvözet a megfelelő megnevezés.
Melyek a legjobb hegesztési eljárások a Hastelloy B3 reaktorokhoz?
Hegessze a B3-at gázvolfrám ívhegesztéssel (GTAW / TIG) AWS ERNiMo-10 töltőanyaggal, tartsa az áthaladási hőmérsékletet 93 fokon (200 F) vagy az alatt, korlátozza a hőbevitelt 0,5–1,5 kJ/mm-re, és kerülje a hegesztés utáni hőkezelést, hacsak az eljárás minősítése ezt kifejezetten nem írja elő.

A B3 szilárd-oldattal-erősített ötvözet, ezért mechanikai tulajdonságai a Ni-Mo mátrixból - származnak, nem pedig egy kemény fázisból, amely megeresztést igényel. Valójában a hő az ellenség: a 600 és 900 fok közötti hosszan tartó expozíció során Ni₄Mo válik ki, és egy hosszú -hatótávú-fázis megkeményíti az ötvözetet, de rideggé teszi, és 30-60%-kal csökkenti a korrózióállóságát. A hegesztési eljárásnak ezért:
- Használjon megfelelő töltőanyagot (ERNiMo-10)- Az AWS A5.14 B3 kategóriába sorolja. Az ERNiMo-7 (B2 töltőanyag) kohászatilag elfogadható, de hiányzik a B3 fázis stabilizálása; ne cserélje ki az ERNiCrMo-4-et (C-276 töltőanyag) a redukáló sav szolgáltatásnál, mivel az növeli a Cr-tartalmat és csökkenti a HCl-rezisztenciát.
- Tartsa a hőbevitelt 0,5 és 1,5 kJ/mm között.6 mm-es falon ez nagyjából 80–120 A-t jelent DCEN-en, 2,4 mm-es volfrámelektródával és 8–12 l/perc argon hátlappal.
- A kupak interpass hőmérséklete 93 fok (200 fok F).Használjon hőmérsékletet jelző zsírkrétát- (93 fokos Tempil rudak) minden hegesztési menetnél - ez az egyetlen legtöbbet idézett eltérés a B3 gyártási auditokban.
- Alapértelmezés szerint kihagyja a PWHT-t.A B3-as edények általában nem igényelnek utólagos-hőkezelést a korróziós teljesítmény érdekében. Az 1065 fokos oldatos izzítást, majd a gyors kioltást csak erősen hidegen-megmunkált fejeknél vagy erős alakítás után alkalmazzák.
- Öblítse ki a gyökeret és a hátoldalt argonnal vagy argon{0}}héliummal.A B3 nem tartalmaz titánt vagy alumíniumot, amely deoxidálószerként működne; a gyökér oxigénszennyeződése cukros oxidfilmekhez és a gyöngyök alatti porozitásához vezet. A zárópajzs nem-tárgyalható a kerületi varratoknál.
A 19 mm feletti vastag szakaszok esetén váltson plazma vagy meleg{1}}vezetékes GTAW-ra; burkolt alkalmazáshoz váltson merülő-íves szalaghegesztésre (SW EQNiMo-10 szalaggal). A JN Alloy gyártási csapata mindkettőt használja, és kérésre megoszthatja a minősített WPS-lapokat.
Melyik töltőanyagot használja a B3 hegesztéshez - Match vagy Overmatch?
Használjon megfelelő töltőanyagot, AWS ERNiMo-10 (vagy EQNiMo-10 szalagot) a B3-B3 hegesztésekhez; az egyetlen általánosan elfogadott túlillesztés az ERNiCrMo-4 (C-276 töltőanyag), amikor az edény átvált C-276 karimára vagy fúvókára.
A nikkelötvözetek „megfelelő” töltőanyaga ugyanazt az összetétel-családot jelenti, mint a nem nemesfém - nem bit-az-bit azonos, de ugyanazon az AWS besoroláson belül. A B3 esetében ez az ERNiMo-10 (ASME SFA-5.14). Két gyakorlati forgatókönyv sérti meg a mérkőzés szabályát:
- A C-276 vagy Alloy 625 karimáktól eltérő csatlakozások.Az ERNiCrMo-4 az ipari szabvány átmeneti töltőanyag, mert tolerálja a B3 és a C-276 hígítását, és ellenáll a repedésnek. A JN Alloy ezzel a töltőanyaggal általában B3 és C-276 karimák fedő- és tompa átmeneteit szállítja.
- A szén- vagy -gyengén ötvözött acélhéjakhoz hasonló illesztések.Először használjon ERNi-1 vagy ERNiCrMo-3 vajat, majd az ERNiMo-10-et a B3 oldalon. TeddnemFuttassa az ERNiMo{1}}10-et közvetlenül a szénacélra – a szénhígítástól megreped.
Tartsa a töltőanyag-tárolót erre a célra szolgáló, megjelölt szekrényekben 5–25 fokos hőmérsékleten és < 50 % relatív páratartalom mellett; az AWS A5.01 tárolási útmutatása szerint minden négy óránál hosszabb ideig nyitva lévő töltőanyagot újra kell sütni.
Hogyan kell szabályozni a hőbevitelt a B3 hegesztési hibák elkerülése érdekében?
Rögzítse minden hegesztési menet áramerősségét, feszültségét és haladási sebességét a WPS-utazón; utasítson el minden 1,5 kJ/mm-t meghaladó vagy 93 fokos áthaladást.

A hő{0}}bemenet szabályozásának két hibája a hajlékonysági-merítési repedés (DDC) a HAZ-ban és a rideg Ni₄Mo fázis kiválása a fúziós határ mentén. Mindkettő idő-és-hőmérséklet-függő, és mindkettő csak metallográfiai vizsgálattal észlelhető, - mire meglátja, már javít. A vezérlőpont működőképes, nem analitikus.
Praktikus hőbeviteli képlet{0}}, amelyet minden utazói kártyára fel lehet írni:Hőbevitel (kJ/mm)=(V × A × 0,06) / (utazási sebesség cm/percben), a GTAW szabványos 60%-os ívhatékonysági tényezőjét használva.
12 mm-es B3-as tompakötéshez hegesztett gyökér-oldalon meleg, állítsa be V=10 V, A=100 A, haladási sebesség 8 cm/perc:(10 × 100 × 0,06) / 8=0.75 kJ/mm- kényelmesen az 1,5 kJ/mm-es mennyezeten belül.
Ha az eljárásminősítést (PQR) 1,2 kJ/mm-en végezték el, a WPQ a hegesztési varratokat legfeljebb 1,2 kJ/mm - értékre korlátozza, de nem kisebb vagy egyenlő, mint 1,5 kJ/mm. A PQR mennyezet mindig szorosabb, mint az univerzális irányelv.
Milyen hegesztés előtti-tisztítást és-utáni hegesztési kezelést igényel a B3?
Elő-hegesztés, zsírtalanítás, csiszoló-dörzsölés és aceton-törlés a hegesztést követő négy órán belül; hegesztés-után hajtson végre egy teljes edénypácolást (HNO₃ + HF) és passziválást, de hagyja ki a feszültségcsökkentő-hőkezelést.
A nikkel-molibdénötvözetek nem alkotnak öngyógyító passzív filmet,{1}}mint a rozsdamentes acél. Bármilyen olaj, marker, kén vagy ólom, amely a hegesztés előtt érintkezik a felülettel, felszín alatti szulfid- vagy oxidszálká válik - garantált korróziós hely a HCl-ben. A JN Alloy által használt-hegesztés előtti tisztítási sorrend a következő:
- Zsírtalanításacetonos vagy izopropil-alkoholos törlőkendővel, szösz{0}}mentes kendővel.
- Mechanikus kopásdedikált rozsdamentes-acél drótkefével vagy 60-szemcséjű timföld lapos tárcsával – soha ne használjon olyan korongot, amely korábban szénacélt érintett.
- Végső oldószeres törlőkendőaz ív beütésétől számított négy órán belül; ha a terület hosszabb,{0}}dörzsölje újra.
- Fedjük le nátronpapírral vagy műanyaggalha a hegesztési varrat egy éjszakán át leáll, mielőtt -felszerelné.
A hegesztést- követően pácoljuk be a teljes belső felületet 10–20 % HNO₃ + 1–3 % HF fürdővel 50–60 fokon, majd öblítsük le ioncserélt vízzel és szárítsuk meg. Ez eltávolítja a hegesztési varrat által visszamaradt hőárnyalatot és a króm{8}}szegény réteget.Nemfuttasson le egy 595 fokos feszültségcsökkentést - ez a hőmérsékleti ablak pontosan az a hely, ahol a Ni₄Mo csapadék felgyorsul.
Hogyan válasszon a bélelt, az átfedő és a tömör B3 reaktorok között?
Használjon tömör B3-at ~2 m átmérőjű és 5 m³ űrtartalom alatti edényekhez; Használjon hegesztett-befedő-bevonatú szénacélt a nagyobb területen felállított-reaktorokhoz; laza lapbélést csak alacsony-nyomású, cserélhető-bélésekhez használjon.
A szilárd B3 a legtisztább kohászati megoldás, de a legdrágább - B3 lemez is nagyjából 6–9-szerese az ASTM A516-70 szénacéllemez árának. Egy 4 m átmérőjű × 8 m magas reaktor esetében ez a tőkeköltség-delta hat számjegyű. A fedőréteggel bélelt kialakítás a költségek töredékéért visszanyeri a korrózióállóság nagy részét.
|
Tervezési lehetőség |
Tőkeköltség prémium |
A legjobb |
Korlátozások |
|
Szilárd B3 |
Legmagasabb |
Kis reaktorok < 5 m³, ultra-tiszta gyógyszer/lítium |
Nehézlift, drága javítások |
|
Hegesztett-fedő-bélelt CS |
A szilárd költség ~30-40 %-a |
Terepen{0}}épített reaktorok 5–50 m³ |
A fedőrétegnek 3 mm-nél nagyobbnak vagy azzal egyenlőnek kell lennie, ASME SA-265 minősítéssel |
|
Laza lap bélés |
~25 % |
Tartálypark, alacsony{0}}nyomású HCl-tároló |
A fúvóka behatolásánál a hegesztés szivárgásveszélyt jelent |
A legtöbb vegyipari ügyfél számára a JN Alloy ahegesztett-átfedő-bélelt edény: A516-70 alaphéj, B3 fedőszalag a korróziós felületre hegesztett, majd utólagos-fedőoldat-melegítés 1065 fokban, és kioltás a korrózióállóság helyreállítása érdekében. Ez 3–6 mm-es korróziós ráhagyást biztosít a metallurgiailag kötött béléssel – nincs rés a savnak, amely mögött felszívódik.
Milyen hegesztési átfedési technikák működnek a legjobban a B3-as reaktorburkolatok esetében?
Használja az EQNiMo-10 szalaggal (általában 30 × 0,5 mm-es) szalag-elektródos merülő-íves ívhegesztési (SAW-S) eljárást (általában 30 × 0,5 mm) az ömlesztett és elektro-salakhegesztéshez (ESW) a kozmetikai-kétátmenetes, majd TAW-vel végzett nagymértékű visszacsatolással. ERNiMo-10.

Egy 5 m átmérőjű × 8 m-es reaktortartály átfedéséhez ~200 kg töltőanyag szükséges négyzetméterenként a korróziós felületre. Ez nem kézi-drótozás. A 250–400 mm/perc sebességű fűrészszalag 600–800 A feszültséggel a szalagon a szabványos gyártási folyamat. Három működési szabály:
- A fedőréteget tartsa nagyobb vagy egyenlő 3 mm-rel a végső kémiában.A szén-acél szubsztrátum hígítása felhúzhatja a Cr-t és a Fe-t, míg a Mo-t lefelé - a-vastagság alatt, vagy az alacsony-lerakódási szakaszok olyan réteget eredményeznek, amely már nem „B3”.
- Először használjon hátlapot.Hegesztett 2–3 mm-es vajat ERNiCrMo-4-ből a szénacélra, majd futtassa az ERNiMo-10 fedőréteget. A vaj átmeneti töltőanyagként működik, amely tolerálja a szén hígítását.
- Ellenőrizze a fedőréteg kémiáját.Vegyen egy kémiai elemzési kupont minden átfedési kampány elején, majd minden 200 mm-es érhosszon egyet. Spec: 27–32 % Mo, legfeljebb 3 % Cr, Legfeljebb 3 % Fe a végső fedőfelületen, ASME SA-265 szerint.
Az ESW (elektro-slagszalaghegesztés) gyorsabb, de durvább szemcsét és valamivel alacsonyabb Mo-visszanyerést eredményez; A JN Alloy 25 m³-nél nagyobb hajókon használja, ahol a termelési teljesítmény többet jelent, mint a korróziós teljesítmény utolsó 5%-a.
Hogyan ellenőrizheti és minőségi{0}}ellenőrzi a B3-as reaktort?
Ellenőrzés a következő sorrendben: vizuális (100 %) → méret (100 %) → felületi PT minden hegesztésen (100 %) → térfogati RT minden tompahegesztésen 19 mm vagy annál nagyobb (100 %) → PMI minden lemezen és hegesztési szelvényen (100 %) → hidroteszt 1,5 átmérőjű nyomáson (1,5 × tervezés).
A QC lánc tükrözi az ASME Section V és Section VIII Div 1 nikkel{1}}ötvözet nyomástartó edényeit. A sorrend számít: minden lépés felfogja azokat a hibákat, amelyekről a következő lépés feltételezi, hogy már kiszűrték. A JN Alloy minden edényhez mellékelt szabványos vizsgálati terve a következőket tartalmazza:
- Vizuális vizsgálat (VT)az AWS QC1-hez, elfogadás az ASME V 9. cikke szerint.
- Festék{0}}penetráns vizsgálat (PT)minden hegesztésen - ASTM E165, vízzel-mosható vagy utólag-emulgeálható.
- Radiográfiai vizsgálat (RT)ASME V 2. cikk szerint minden tompahegesztésre 19 mm-es vagy annál nagyobb falvastagság. Spot RT a fúvókahegesztéseken.
- Pozitív anyagazonosító (PMI)XRF-elemzővel minden lemezen, fejen és fúvókakarimán, mielőtt felszerelné-. Gyakori hiba a C-276-os lemez egy darabja, amelyet egy B3-as edénybe csempésznek, mert a kettő egyforma.
- Hidrosztatikus teszt1,5-szeres tervezési nyomáson (vagy 1,3-szoros az ASME VIII Div. 1. alternatív szabályai esetén) 30 percig tartva, majd minden fúvókahegesztésnél szappan-szivárgás-ellenőrzés következik.
- Utolsó pác és passziválása fenti tisztítási részben leírtak szerint.
Minden lépést rögzít az Inspection and Test Plan (ITP) utazó, amely a hajóval együtt halad a lemez átvételétől a szállítási kiadásig. A JN Alloy biztosítja az ITP sablont az árajánlatcsomagban, így az ügyfelek hozzáigazíthatják saját ellenőreiket a mérföldkövekhez.
Milyen roncsolásmentes vizsgálati módszerekre van{0}} szükség a B3-hoz?
A B3 edények jellemzően PT-t igényelnek minden varraton, és RT-t a tompahegesztéseken; Az UT és az örvényáram{1}}tesztelés nem kötelező, de vastag fedőkön, illetve hidegen{2}}formázott fejeken ajánlott.
A szükséges NDT hatókört az építési kód határozza meg (ASME VIII Div 1 Észak-Amerikában, EN 13445 az EU-ban, GB 150 Kínában). Mindhárom kód nikkelötvözeteket, például rozsdamentes acélt kezel NDT célokra, néhány gyakorlati különbséggel:
- PT- ASTM E165 vízzel-mosható vagy utólag-emulgeálható behatoló anyaggal. Átvétel ASME V T-640 szerint. Használja ezt a DDC felületi repedéseinek felfogásához.
- RT- ASME V 2. cikk, elfogadás a VIII. Div. 1 UW szerint-51. Használjon röntgent vagy Ir-192-t. Az RT az egyetlen térfogatmérő módszer, amely képes felismerni a síkbeli HAZ repedést.
- UT- ASME V 5. cikk az alaplemezen lévő rétegelt{2}}nyírási hullámok észleléséhez. Opcionális, de ajánlott > 50 mm-es lemezeknél.
- Örvényáram(tömb vagy impulzusos) - egy átfedés belső felületének megmunkálás utáni szkenneléséhez a rétegvastagság ellenőrzéséhez. Az ASTM E2159 működőképes szabvány.
- Ferrittartalom(csak a B3-ra vonatkozik, ha véletlenül rozsdamentes szennyeződés történt) - kalibrálja a Feritscope-ot egy ismert B3 mintán; az ötvözet lényegében nem-mágneses, így minden ~5 FN feletti érték szennyeződést jelez.
A JN Alloy mind az öt módszert képes futtatni-házon belül; Az ügyfél-harmadik fél szemtanúja{2}}ellenőrzése esetén a Lloyd's, a TÜV, az SGS, a BV vagy a DNV árajánlattételi szakaszában ütemezzük.
Milyen dokumentációs csomagot kell szállítani egy B3-as reaktorral?
A B3 reaktort EN 10204 3.1 / 3.2 anyagtanúsítvány-készlettel, ASME U2 / U3 / U4 űrlapkészlettel, összes hegesztő WPQ + WPS + PQR-rel, NDT jelentésekkel, hidrosztatikus vizsgálati jegyzőkönyvvel, ITP utazóval és az eredeti hőszámokra visszavezethető adattáblával szállítjuk.
Az ASME VIII. szakasza előírja, hogy minden nyomástartó edény adatjelentéssel hagyja el az üzletet (U-1 az UM-hoz, U-2 az U-hoz, U-3 az U3-hoz). A B3-as edények esetében a kiegészítő dokumentáció bizonyítja, hogy a kohászat valóban megegyezik az adattáblával, és hogy a minőségellenőrzési tervet követték. A szabványos JN Alloy csomag a következő:
- Malomvizsgálati tanúsítványok (MTC)- 3.1 tanúsítvány minden táblán, fejen, karimán, szerelvényen. HU 10204 3.2 TÜV / LR / DNV tanúval, ha az ügyfél megrendeli.
- Hegesztési dokumentáció- WPS-lapok, PQR-rekordok és WPQ-tanúsítványok minden olyan hegesztő számára, aki hozzáért az edényhez.
- Az NDT jelentése szerint- VT, PT, RT, UT rekordok, filmes vagy digitális röntgenfelvételekkel 7 évig megőrizve.
- PMI rekord- XRF-elemző nyomatai kalibrációs naplóval, a lemez hőszámához rögzítve.
- Hidrosztatikus vizsgálati jelentés- nyomás, időtartam, környezeti hőmérséklet, szivárgás-ellenőrizze az eredményeket.
- Hőkezelési rekord- megoldással-hevített fejekhez és fedésekhez.
- ITP utazó- szakaszonként-stádiumonként-aláírás-felügyelő kezdőbetűkkel.
- Névtábla- ASME-bélyegző a gyártó sorozatával, tervezési nyomásával, tervezési hőmérsékletével, anyagspecifikációjával, gyártási évével.
A teljes csomag nélkül szállított hajó tapasztalatunk szerint olyan hajó, amely olyan kérdéssel érkezik a helyszínre, amelyre valaki nem tud válaszolni. A csomag a legolcsóbb biztosítás egy reaktoron.
B3 reaktorhegesztési - gyors-referenciaparaméterkártya
|
Paraméter |
GTAW (TIG) - B3–B3 |
SAW szalag - fedvény CS-n |
|
Töltőanyag |
ERNiMo-10 (Ø 1,6 / 2,4 mm) |
EQNiMo-10 szalag (30 × 0,5 mm) |
|
Folyamatgáz |
Argon 99,99 %, 8–12 l/perc pisztoly, 15–25 l/perc védőpajzs |
Folyasztószer + hordozó argon |
|
Áram/polaritás |
DCEN, 80–130 A |
DCEP, 600-800 A |
|
Feszültség |
9–12 V |
25–32 V |
|
Utazási sebesség |
6-10 cm/perc |
25-40 cm/perc |
|
Hőbemeneti mennyezet |
1,5 kJ/mm |
2,5 kJ/mm |
|
Interpass hőmérséklet max |
93 fok (200 fok F) |
150 fok (300 fok F) |
|
PWHT |
Nincs (-hegesztett) |
Oldat lágyítás 1065 fokban + kioltás a teljes átfedés után |
|
NDT hatálya |
PT + RT minden tompahegesztésen |
PT + ultrahang rátéten, mintavételezés RT |
Gyakran Ismételt Kérdések
Mi a különbség a Hastelloy B2 és B3 között?
A B3 a B2 utódja. A kettőnek közös a Ni-26/28-Mo-alapja, de a B3 stabilizálja a kémiát szigorúbb vas- és krómszabályozással, valamint kis titán- és alumínium gettereket ad hozzá. Az eredmény drámaian alacsonyabb HAZ-repedés kockázata és stabil korróziós teljesítmény hegesztés után. Gyakorlatilag a B2 agresszívabb PWHT szabályozást igényel; A B3 hegesztési varratokat hegesztett állapotban szállítjuk.
A Hastelloy B3 ugyanaz, mint az Alloy B-3?
Igen. A "Hastelloy" a Haynes International kereskedelmi név; az általános megnevezés azNikkelötvözet B-3vagy UNS N10675. Más gyártók, mint például a Special Metals, különböző neveken forgalmazzák az egyenértékű minőségeket (pl.B-3 ötvözetkatalógusukban).
A Hastelloy B3 hegeszthető utólagos-hegesztési hőkezelés nélkül?
Igen, szinte minden esetben. A B3 edényeket hegesztett állapotban helyezik üzembe. Erősen hidegen megmunkált fejeknél és szénacél hegesztési rátéteknél alkalmazzák az 1065 fokos oldatos izzítást, majd ezt a gyors hűtést, de a rutinhegesztéshez nem szükséges.
Milyen töltőanyagot használnak a Hastelloy B3-hoz?
Az AWS A5.14 ERNiMo-10 (vezeték) vagy az EQNiMo-10 (szalag) a szabványos megfelelő töltőanyag. Az ERNiMo-7 (B2 töltőanyag) kohászatilag elfogadható, de hiányzik belőle a B3 fázisstabilizáló csomag. Az ERNiCrMo-4 (C-276 töltőanyag) csak a C-276 vagy rozsdamentes alkatrészekhez történő átmeneti hegesztésekhez használható.
Mi a maximális áthaladási hőmérséklet a Hastelloy B3 esetében?
93 fok (200 fok F). Ez az adat az ASME IX. szakaszának minősítési borítékaiban a B3 eljárásokhoz, és megegyezik az eredeti Haynes műszaki közleményével. Ennek túllépése a hegesztési varratban Ni₄Mo-csapadékot és HAZ-t kockáztat.
Mi a Hastelloy B3 maximális üzemi hőmérséklete?
A tiszta sav{0}}redukálása érdekében a B3 folyamatosan körülbelül 400 fokig van besorolva, bár a legtöbb vegyi reaktor 200 fok alatt működik. 400 fok felett a B3 használata nem javasolt - az ötvözetet nem magas hőmérsékleti szilárdságra tervezték,{8}}a szemcsenövekedés pedig fáziskicsapással kombinálva rontja a hajlékonyságot.
Használható-e a B3 a sósavban minden koncentrációban?
Igen. A B3 0-40 % HCl-értéke a teljes hőmérséklet-tartományban a forrásig. 40% HCl felett vagy erős oxidálószerek (Fe³⁺, Cu²⁺, szabad Cl2, HNO3) jelenlétében a korróziós sebesség megnövekszik, és más ötvözetre van szükség.
Használható a B3 kénsavban?
Igen, körülbelül 60%-os koncentrációig 100 fok alatt. Ezen túlmenően a korróziós ráta meredeken emelkedik. Kevert kénsav + oxidálószer áramokhoz általában a Hastelloy C-276 vagy az Alloy 20 előnyös.
Milyen NDT kötelező egy B3 reaktorhoz?
Az ASME V 4. és 6. cikke, valamint a VIII. 1. rész szerint: minden hegesztés szemrevételezése, festék-behatolási vizsgálat minden hegesztési felületen, és radiográfiai vizsgálat minden tompahegesztésen. 19 mm-nél nagyobb vagy egyenlő. A ferromágneses/ferrit ellenőrzések nem szükségesek B3 - esetében, az ötvözet lényegében nem-mágneses.
Kötelező a PMI egy B3-as hajón?
Igen, minden tányéron, fejen és fogyóeszközön, mielőtt felszerelnénk{0}}. A PMI XRF-szkennelés költsége elhanyagolható ahhoz képest, hogy egy 316 literes lemez tévedésből a B3 rakodó{4}}telepén landolt egy reaktort fel kell vágni.
Építhető-e B3-as reaktor szénacél hordozóra, fedőréteggel?
Igen - ez a legelterjedtebb konstrukció az 5 m³-nél nagyobb, szántóföldi-hajókhoz. Az A516-70 szénacél hegesztéssel van bevonva EQNiMo-10-zel legalább 3 mm vastagságig, ASME SA-265 minősítéssel, oldattal 1065 fokon lágyítva, vízzel hűtve és pácolva.
Milyen szabványok vonatkoznak a B3 reaktorra?
ASME SB-333 (lemez), SB-619 (hegesztett cső), SB-775 (szerelvények), SB-829 (általános), ASME Section IX (hegesztés), Section V (NDT), Section VIII (edények), ASTM B333 (lemez), AWS A5.14 (hegesztett cső), AWS A5.14 (a töltőanyaghoz NMR1015), /15 savanyú szolgáltatás kompatibilitás.
Mekkora a B3 korróziós sebessége 20%-os sósavban 80 fokon?
Jellemzően 0,05-0,15 mm/év Haynes közzétett izokorróziós adatokonként. Ez a B3-at jócskán a 0,5 mm/év „jó” határon belülre helyezi a vegyi reaktorok számára, és támogatja a 20 év feletti tervezési élettartamot szabványos 6 mm-es korróziós ráhagyás mellett.
Miért nem működik a B3 a salétromsavban?
A B3 legfeljebb 3 % krómot tartalmaz -, jóval kevesebb, mint a minimum ~ 16 %, amely ahhoz szükséges, hogy stabil passzív filmet képezzen oxidáló savakban. A salétromsav, a vas-klorid és a réz-klorid gyorsan megtámadja a Ni-Mo mátrixot. Használjon 20-as vagy C-276-os ötvözetet az oxidáló szervízben.
Hidegen alakítható-e a B3?
Igen, körülbelül 20 %-os hidegmunkára, közbenső izzítás nélkül. A nagyobb deformációhoz 1065 fokos oldatos lágyításra van szükség, majd gyors hűtésre a korrózióállóság helyreállítása érdekében. A fejes végeket, a fúvókát megerősítő párnákat és az edzett fejeket rutinszerűen hidegen-formázzák.
A B3 megmunkálható?
Igen, de működik{0}}agresszíven megkeményedik. Használjon éles keményfém szerszámokat, pozitív gereblyét, alacsonyabb vágási sebességet (10–25 m/perc) és bőséges elárasztó hűtőfolyadékot. Ne hagyja, hogy a forgács epekedjen; durva felületet hagynak maguk után, amelyet nehéz tisztára pácolni.
Mi a B3 ASME-kód esete?
Az ASME Code Case 2486 az SB-333 nikkel-molibdén ötvözet (UNS N10675) használatát szabályozza a VIII. szakasz 1. szakaszának konstrukciójában. Az ügyet utoljára 2018-ban frissítették, és széles körben elfogadják az amerikai állam és a kanadai tartományi hatóságok.
Mennyi ideig tart egy B3 reaktor elkészítése?
A JN Alloy átfutási ideje 14–22 hét egy tipikus 5–20 m³-es szilárd-B3-as tartály esetében, beleértve az anyagbeszerzést, az alakítást, a hegesztést, az NDT-t, a hidrotesztet és a szállítást. Az átfedő-bélelt edények 18–28 hétig futnak az-fedőoldat utáni lágyítási és kioltási ciklus miatt.