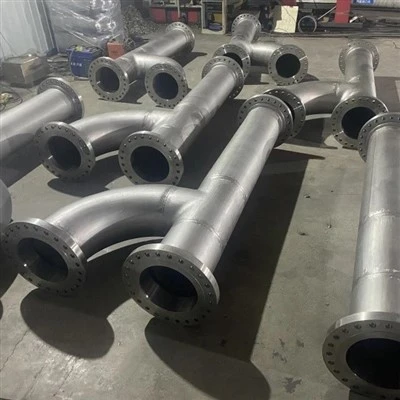
Incoloy 800H (UNS N08810)és körülbelül 650 fok felett az Incoloy 800HT (UNS N08811) az ipar-szabványos kovácsolt anyaga a gőzmetánreformáló (SMR) kimeneti elosztóihoz és szállítóvezetékeihez. Egyesítik a 800-950 fokos H2-ben gazdag redukálógázhoz 15-40 bar nyomáson szükséges magas-hőmérsékletű kúszószilárdságot, karburizációs ellenállást és hegeszthetőséget – olyan teljesítményt, amelyet a 304H/316H rozsdamentes acélok nem tudnak elérni, az öntött szuperötvözetek költségének töredékéért.

Egy mondatban: adja meg a 800HT-t (N08811) a legforróbb elosztó- és átviteli{2}}vonalzónákhoz, a 800H-t (N08810), ahol a fém hőmérséklete körülbelül 650 fok alatt marad, és ellenőrizze az összes megengedett feszültséget az ASME jelenlegi II-D szakaszával szemben a falvastagság véglegesítése előtt.
Mi az SMR kimeneti elosztó és az átadó vezeték, és miért határozza meg az anyagválasztás az üzem üzemidejét?
A kimeneti elosztó és az átadó vezeték a legforróbb, legnagyobb{0}}kúszási-kockázatú csővezeték az egész hidrogénüzemben; itt a rossz ötvözet kiválasztása nem tervezett leállásokat okoz, amelyek sokkal többe kerülnek, mint bármilyen anyagmegtakarítás.
Egy gőzmetán reformerben a földgáz (CH4) 800-1000 fokban reagál a gőzzel egy nikkelkatalizátor felett a függőleges reformercsövekben:
- CH4 + H2O → 3H2 + CO (endoterm, a kemencéből táplált hő)
- A hidrogénben (körülbelül 70-75 százalék), szén-monoxidban (10-15 százalék), CO2-ban, gőzben és maradék metánban gazdag - reagált gáz – elhagyja a csövek tetejét, egy közös kimeneti csővezetékben (a „fejlécben”) összegyűlik, és a váltókonverteren keresztül a hulladékátadó kazánba áramlik.
Miért kritikus az anyagválasztás:
- Extrém hőség: A fémek hőmérséklete eléri a 800{1}}950 fokot – ez a tartomány, ahol a közönséges rozsdamentes acél kúszik és hónapokon belül tönkremegy.
- Agresszív kémia: A gáz redukáló és H2-dús, magas szénaktivitással, így a karburáció és a fémporzás megtámadja a védtelen acélt.
- Nyomás + kúszás: Ezek az alkatrészek teljes folyamatnyomást (15-40 bar) viselnek, miközben forrók; az elosztótörés az üzem teljes leállását jelenti.
- Összetett geometria: Egyetlen reformerben 100+ csövek táplálhatnak egy gyűjtőcsövet, így a vágófej minden elágazó varratnál komplex hőfeszültségeket lát.
Miért az Incoloy 800 az SMR kimeneti elosztók és átadó vezetékek szabványos anyaga?
Az Incoloy 800 a szabvány, mert nagyjából 32 százalék nikkel és 21 százalék króm egyensúlya biztosítja ausztenites stabilitást, kúszási szilárdságot és karburizációs/oxidációs ellenállást, valamint jó gyárthatóságot - a 300-as sorozatú rozsdamentes acél vagy gyengén ötvözött acél kombinációja 900 fokon.
Négy fizikai ok magyarázza a választást:

Incoloy 800H vs 800HT: melyik minőséget kell megadni a reformer outlet szolgáltatáshoz?
Adja meg a 800HT-t (UNS N08811) a legforróbb elosztó- és átviteli -vezetékszakaszokhoz (a fém hőmérséklete körülbelül 650 fok felett van); A 800H (UNS N08810) elfogadható ott, ahol a hőmérséklet alacsonyabb marad, de a legtöbb modern SMR üzem a 800HT-t szabványosítja a konzisztencia és a leghosszabb élettartam érdekében.
Gyakorlati útmutatás: mivel a 800HT csak csekély mértékben drágább, ugyanakkor 650 fok felett lényegesen kúszásálló{1}}, sok EPC most az N08811-et hívja a teljes kimeneti elosztóra és az átadó vezetékre, hogy elkerülje a minőségi keveredést és egyszerűsítse a minőségbiztosítást.
Melyek a tipikus tervezési hőmérsékletek és nyomások az SMR átviteli vezetékekben?
A reformer kimeneti elosztóinak és átadó vezetékeinek tervezési fémhőmérséklete általában a 800-950 fokos sávba esik 15-40 bar nyomáson; a kialakítás kúszásvezérelt, így a falvastagságot a csúcshőmérsékleten megengedett feszültség határozza meg, nem csak a nyomás.
Megjegyzés: mivel a kialakítás kúszás-korlátozott, az üzemi hőmérséklet 30-50 fokos emelkedése felére csökkentheti a megengedett feszültséget, és sokkal vastagabb falat vagy minőségi változtatást kényszeríthet ki. A FEED során elengedhetetlen a pontos hőmérséklet-térképezés.
Hogyan ellenáll az Incoloy 800 a reformer gázban történő elpárolgásnak és fémporosodásnak?
Az Incoloy 800 magas nikkeltartalma (lassú széndiffúzió) és védő króm-oxid lerakódása révén ellenáll a szénsavasodásnak, és jól ellenáll a fémporosodásnak a 800-950 fokos elosztóműködési tartományban; kiegészítő aluminizált vagy Cr-C fedőbevonatokat csak a legsúlyosabb ciklikus szolgáltatásoknál alkalmaznak.

- Karburizációs mechanizmus: a redukáló, H2-ben gazdag gázban a fém felületén a szén aktivitása befelé hajtja a szenet, króm-karbidokat képezve, amelyek kimerítik a krómmátrixot és rideggé teszik az alkatrészt. A 800H/800HT két funkciója küzd ez ellen:
- Magas Ni: ~30 százalék feletti nikkel csökkenti a szén oldhatóságát és diffúziós sebességét, lassítja a belső karburációt.
- Magas Cr: 21 százalék Cr gyorsabban alakítja át a védőréteget, mint ahogy a szén be tud hatolni.
- A fémporzás (nagyjából 400 és 800 fok közötti katasztrofális szénsavasodás) 800 fok felett kevésbé agresszív, mivel a védőoxid stabilabb; ennek ellenére a kezelők figyelik a helyi támadásokat a hidegebb leágazásoknál, és termikus -permetező alumínium (PTA Al) bevonatokat használnak ott, ahol ciklikus hűtés történik.
Melyek az Incoloy 800H/800HT kúszási és feszültség-{0}}szakadási tulajdonságai 800-950 fokban?
Az Incoloy 800HT megtartja a hasznos kúszási -szakadási szilárdságot 950 fokig; reprezentatív ASME Section II-D megengedett feszültségek körülbelül 40-55 MPa 800 fokon, 20-30 MPa 900 fokon és 12-18 MPa 950 fokon 800HT esetén – mindig ellenőrizze a legújabb kódkiadást a tervezéshez.
Ezek az értékek mérnöki közelítések, amelyeket tipikus ASME II-D és NIMS kúszási adatkészletekből állítottak össze; csak átvilágításra szánják. A végső falvastagságnak az aktuális ASME-kiadást és a tényleges tervezési élettartamot (általában 100 000-200 000 óra) kell figyelembe venni.
Hogyan viszonyul az Incoloy 800 az öntött HP-módosított és a HK-40-hez ehhez a szolgáltatáshoz?
Öntött HK-40 és HP-módosított ötvözeteket használnak magukhoz a reformercsövekhez (centrifugális öntvény, nagyobb kúszószilárdság a legforróbb pontokon), de a kimeneti elosztó és az átvezető vezeték szinte mindig megmunkált Incoloy 800H/800HT, mert csak egy kovácsolt, hegeszthető ötvözetet lehet többszörösen{5} gyártani és újra előállítani. terepi hegesztéssel.
Döntési szabály: használjon öntött HP{0}}módosított katalizátorcsöveket, ahol a maximális kúszási szilárdság indokolja a költségeket és az öntvényformát; Használjon kovácsolt 800HT-t mindenhez, amit elosztó- vagy átadóvezetékbe kell hegeszteni.
Használhatók-e rozsdamentes acélok, például 304H vagy 316H SMR átviteli vezetékekhez?
A No. 304H és a 316H nem rendelkezik a nikkeltartalommal és a kúszási szilárdsággal a tartós, 800-950 fokos H2-ben gazdag szolgáltatáshoz; gyors elpárologtatást, szigma-fázisú ridegedést és kúszástörést szenvednek, ezért a hűvösebb alsó szakaszokra korlátozódnak (körülbelül 550-600 fok alatt).
Gyakori hiba, hogy 316H-t adnak meg „költségmegtakarításként” egy olyan átviteli vonalon, amely később a vártnál melegebben fut. A csereleállás költsége sokszorosan eltörpül az anyagmegtakarítás mellett.
Milyen hegesztési és gyártási eljárások szükségesek az Incoloy 800 elosztókhoz?
Hegesztés 800H/800HT nikkel-alaptöltőanyaggal (jellemzően ERNiCr-3 / ENiCrFe-3, vagy ERNiCrCoMo-1 a legmagasabb hőmérsékletű illesztéseknél), szabályozza az áthaladási hőmérsékletet, kerülje el a hosszan tartó expozíciót a 600-900 fokos WW-ablakban, és az ASME szegmentációját és az embrilme-szilárdulást. IX.

A fő gyártási szabályok:
- Töltőfém: AWS A5.14 ERNiCr-3 (UNS N06600) vagy A5.11 ENiCrFe-3 a hagyományos választás; a 950 fok feletti kötéseknél egyes specifikációk az ERNiCrCoMo-1-et (UNS N06617) részesítik előnyben.
- Közbenső hőmérséklet: Tartsa körülbelül 150 fok alatt, hogy elkerülje az érzékenységet és a szemcse{1}}határ csapadékát.
- PWHT: 800H/800HT rendszerint oldatban lágyított állapotban használják; A hegesztési-hőkezelés általában NINCS szükséges, és csökkentheti a kúszási élettartamot, ha a 600-900 fokos tartományban marad. Ha kötelező a stresszoldás, használjon teljes re{7}}oldású lágyítást, ne alacsony hőmérsékletű PWHT-t.
- Kritikus kötések: Az elosztó elágazó csatlakozásai a legnagyobb-kockázatú hegesztési varratok; használjon minősített eljárásokat, 100 százalékos PT/RT-t a kritikus hézagoknál, és mind az alap, mind a töltőanyag PMI-ellenőrzését.
- Következetes HT: A kovácsolás/cső hőkezelési-feltételeit az egész szerelvényen alkalmazza, hogy a kúszási viselkedés egyenletes legyen.
Melyek a fő meghibásodási módok az SMR kimeneti elosztókban és átviteli vezetékekben, és hogyan lehet ezeket megelőzni?
A domináns meghibásodási módok a kúszástörés, a karburálás ridegsége, a termikus-fáradási repedés az ághegesztéseknél és a gyártási hibák; mindezt megakadályozza a helyes minőségválasztás, az ellenőrzött megengedett feszültség, az ellenőrzött hegesztés és az ellenőrzés.
Mely ASTM, ASME és iparági szabványok vonatkoznak az Incoloy 800 SMR alkatrészekre?
A termékforma ASTM/ASME specifikációinak beszerzése (B407 cső, B408 bar, B409 lemez, B163 cső, B564 kovácsoltvas, B366 idomok) és tervezése az ASME VIII / B31.3 szakasza szerint megengedett feszültségekkel az ASME II-D szakaszból; referencia API 571 és API 941 a kármechanizmusokhoz.
Hogyan kell méretezni a falvastagságot és kiválasztani a minőséget az SMR átviteli vonalhoz?
Mérje meg a falat a szabályozó kódegyenlet alapján az ASME II-D megengedett feszültséggel a fém csúcshőmérsékletén, majd erősítse meg a választott fokozatot (800H vs 800HT) azzal, hogy a hőmérséklet meghaladja-e a körülbelül 650 fokot; adjon hozzá korróziós/eróziós ráhagyást, és ellenőrizze a kúszási -élettartam-célt.
Praktikus 6 lépéses kiválasztási munkafolyamat:
- 1. Térképezze fel a fém csúcshőmérsékletét minden elosztónál és átviteli -vonalszakasznál (FEA vagy mért).
- 2. Ha T > 650 fok, használja a 800HT-t (N08811); ha alacsonyabb, akkor a 800H (N08810) elfogadható.
- 3. Olvassa le a megengedett feszültséget T-nél az aktuális ASME II-D-ből a választott fokozathoz.
- 4. Számítsa ki a minimális fal t=P*D / (2*(S*E + P*Y)) ASME B31.3-onként, adjon hozzá ráhagyást.
- 5. Ellenőrizze a 100 000-200 000 h kúszás-szakadás megfelelőségét, ne csak a rövid távú stresszt.
- 6. Minősítse a WPS-t nikkel-alaptöltővel; tervezzen 100 százalékos NDE-t a kritikus ízületeken.
Esettanulmány: A 800HT frissítés kiküszöböli az ismétlődő elosztó-szivárgást 50 000 Nm3/h hidrogénüzemben
Egy kereskedő hidrogénüzem, amely eredetileg 800H-s kimeneti elosztócsövön működött, gyakori elágazó-hegesztési szivárgással 910 fokban, új konstrukciót állított át a 800HT-ra (N08811) ERNiCr-3 hegesztéssel és 100 százalékos radiográfiás vizsgálattal, így egy 6 éves kampány során közel nullára csökkentette a nem tervezett elosztó leállási idejét.
Helyzet: az erőmű eredeti 800H vágófeje a kúszóablak teteje közelében működött; hőciklus a cső-elosztócsonk{2}}ágain 18-24 havonta okozott fáradási repedéseket. Megoldás: frissítse a specifikációt 800HT-ra, szigorítsa meg az Al+Ti ellenőrzést, minősítse újra a hegesztést ellenőrzött interpass-szal<150°C, and apply aluminized coating on the cooler transition cones. Result: no manifold-related forced outage in the following 6 years, with inspection showing <0.2 mm uniform carburization.
Gyakran Ismételt Kérdések