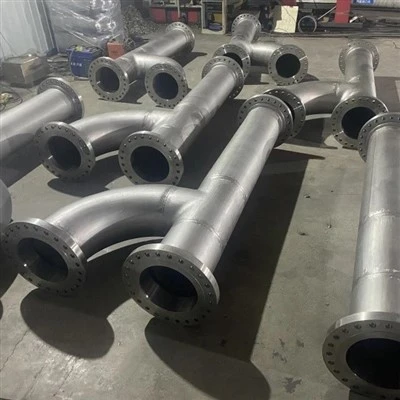
A csonk vége, más néven Lap ízületi csonk vége, alapvető alkatrészek a csővezetékrendszerekben, amelyek eltávolítható karima csatlakozásokat igényelnek. A standard karimákkal ellentétben a csonk végei elválasztják a tömítést a karimától, lehetővé téve a költségmegtakarítást és a karbantartási rugalmasságot. A - megkülönböztetett csonk végtípusok megértése geometria, dimenziós szabványok és működési erősségek által a - operatív erősségekkel kritikus jelentőségű a rendszer integritása szempontjából. Az alábbiakban megvizsgáljuk a három elsődleges Stub End Osztályt és azok hosszú/rövid mintázatváltozatát, amelyek a mérnökök számára cselekvési választási kritériumokat biztosítanak.

Írja be a csonk végét (négyzet - Vágja le)
Az A típusú csonk vége egy - négyzetet tartalmaz a csőtengelyre merőleges vágási profilt, amely szigorúan megfelel az ASME B16.9 és az MSS SP -nek - 43 dimenziós szabványoknak. Hub hosszát pontosan úgy fejlesztették ki, hogy a csőfal vastagságában kétszeres legyen, biztosítva az optimális feszültség eloszlást a hegesztés és a kiszolgálás során. Ez a csonk vége zökkenőmentesen kapcsolódik a szokásos körcsukló karimákhoz, így lapos, megmunkált tömítőfelületet hozva létre a megbízható tömítés tömörítéséhez. Az A típus az általános ipari alkalmazásokat dominálja annak egyértelmű kialakítása és univerzális kompatibilitása miatt, különösen a kémiai feldolgozásban, a vízkezelésben és az alacsony - -ig a - közepes nyomású rendszerek (ASME osztály 150–600). Anyag rugalmassága lehetővé teszi a korrózió - rezisztens ötvözeteket (pl. 316L rozsdamentes acél) párosítást a csonk végéhez a gazdasági szénacél körű karimákkal, csökkentve a projektköltségeket akár 60% -kal, miközben fenntartja a folyadék -tartály integritását. A telepítés kötelezi a teljes áthatoló tompa hegesztést a csőhöz, és a kör ízületi karimája szabadon forgatható marad, hogy megkönnyítse a csavarok igazítását az összeszerelés vagy karbantartás során.
B típusú csonk vége (kúpos hát)
Az igényes dinamikus szolgáltatásokra tervezett B típusú csonk vége magában foglalja a kúpos átmenetet a lángolt arc és az egyenes csomópont között. Ez az ASME B16.9 alatt szabványosított geometria újraelosztja a mechanikai stresszt a hegesztési csomóponttól, jelentősen csökkentve a repedés kezdeményezési kockázatait ciklikus terhelés mellett. A kúpos hátsó profil ez a csonk vége nélkülözhetetlenné teszi a magas - rezgési környezetben, például a kompresszorállomásokban, a szivattyú ürítővezetékekben, a viszonzó gépekben vagy a termikus kerékpáros rendszerekben (pl. A 300 fokot meghaladó gőzvezetékek). Noha kompatibilis a standard körcsukló karimákkal, a B típusnak aprólékos hegesztési eljárásokra van szükség a stressz megőrzéséhez - enyhítő funkció - A kúpos zóna bármilyen torzulása veszélyezteti a fáradtság ellenállását. Következésképpen speciális felhasználást lát az olaj/gáz, az energiatermelés és az LNG átviteli alkalmazásokban, ahol a - indukált hiba a rezgés elsődleges gondja. Relatív hiánya az A típushoz képest gyakran szükség van egyedi gyártásra, de ez a beruházás a költségek - költségeit eredményezi a kritikus szolgáltatásokban, ahol a nem tervezett leállási idő súlyos működési szankciókat hordoz.
C típusú csonk vége (keskeny hub)
A C Type Stub vége a - korlátozott installációkat csonka hub hosszával, amelyet kifejezetten a menetes vagy aljzat hegesztési körű karimákkal való kompatibilitáshoz terveztek, az ASME B16.11. Ez a kompakt profil megfelel az alacsony - nyomásértékes rendszereknek (általában kevesebb vagy egyenlő az NPS 4 "és az ASME 150 osztálygal), például a műszeres léghálózatok, a hidraulikus csúszók vagy a lefolyóvezetékek a finomítók és a gyógyszergyökérek. A terjedelmes hegesztések zsúfolt területeken, mint a vezérlőpanelek vagy a moduláris berendezések. Az integráció megkönnyítésének prioritása a mechanikai robusztussághoz képest.
Hosszú mintázat vs. rövid mintázatú csonk vége
Az alaptípusokon túl a csonk végeit a hordóhossz és a rövid minták (SP - sorozat) tervek tovább osztályozzák. A hosszú mintázatú csonk vége, a hordók nagyobb vagy egyenlő, mint a nominális cső vastagságának háromszorosa (PER MSS SP - 43), jelentős hőtágulást igényel a magas - hőmérsékleti csővezetékekben, például a finomítói átviteli vonalakban vagy a kerületi fűtési rendszerekben. Meghosszabbított hosszuk javítja a rugalmasságot, megakadályozza a karima kötődését a termikus tranziensek során, és ellenáll az örvénynek a - indukált rezgést a külső áramlási alkalmazásokban. Ezzel szemben a rövid mintázatú csonk vége 40% -kal rövidebb, mint a szokásos típusok, a hely és a súly optimalizálása a Skid - szerelt berendezések, szelepcsonkok vagy műszeres klaszterekben. Az MSS SP - 43 irányítása alatt az SP-sorozatú komponensek teljes kompatibilitást tartanak fenn az öl-ízületi karimákkal, de feláldozzák a szögletes rugalmasságot, korlátozva felhasználásukat statikus, alacsony nyomású hasznossági szolgáltatásokra, ahol minimális mozgás garantált.
A csonk végtípusának kiválasztása
Stub end selection hinges on four operational parameters: pressure-temperature rating, dynamic stresses, corrosion exposure, and spatial constraints. Type A suits most static, non-corrosive services; Type B excels in vibration/thermal cycling; Type C resolves space limitations. Material choice must align with fluid compatibility-stainless steel (ASTM A403) for corrosion, carbon steel (A234 WPB) for inert media, nickel alloys (B564) for extreme temperatures/corrosion. Always pair stub ends with matching lap joint flanges and center gaskets exclusively on the stub end's raised face. Crucially, avoid stub ends in ASME Class ≥900 or >800 fok (427 fokos) szolgáltatások; A hegesztési nyak karimák továbbra is jobbak a szélsőséges körülmények között.