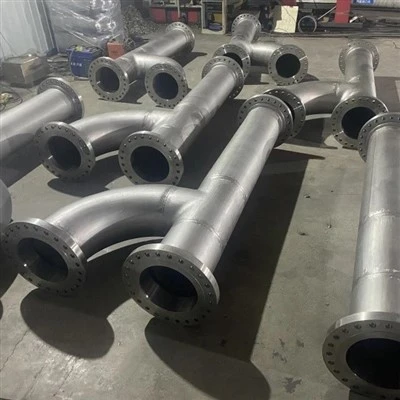
CsőtekercsekElőre{0}}összeszerelt csőszegmensek (cső + szerelvények + karimák), amelyeket műhelyben ("üzlet") gyártanak, nem a munkaterületen ("terepen"). Az előregyártás általában a teljes csővezeték-költség 20-40%-át takarítja meg azáltal, hogy csökkenti a helyszíni munkaerőt (amely 3-5x többe kerül, mint a műhelymunka), javítja a minőséget (ellenőrzött környezet), és tömöríti a projekt ütemezését (párhuzamos végrehajtás). Egy tipikus 10 millió dolláros csővezeték-projekt esetében az előregyártás 2-4 millió dollárt takaríthat meg.

Ez a cikk adatközpontú{0}}elemzést, iparági esettanulmányokat és végrehajtható kiválasztási irányelveket tartalmaz, amelyek segítenek eldönteni, hogy mit kell előre gyártani, és mit hagyni a helyszíni telepítésnél.
Gondoljon egy csőtekercsre, mint egy „Lego blokk” az ipari csőrendszerekhez. Ahelyett, hogy a csövek darabonkénti--hegesztése a munkaterületen történik (ami lassú, drága és időjárásfüggő-), Ön komplett csőszerelvényeket gyárt egy műhelyben, majd a helyszínre szállítja a végső telepítéshez.
Meghatározás: Pipe Spool
A **csőorsó** egy előre{0}}gyártott egység, amely a következőkből áll:
Cső (varrat nélküli vagy hegesztett, méretre vágva)
Szerelvények (könyökök, pólók, szűkítők, sapkák)
Karimák (hegesztési nyak, csúszás{0}}, dugós varrat, átlapolt kötés)
Szelepek (opcionális, néha boltban beszerelve)
Tartók/akasztók (opcionális,-előre telepítve az üzletben)
Mindegyik ellenőrzött műhelykörnyezetben hegesztve
Nyomáspróbálva-és bevonva/festve szállítás előtt
Az orsókat úgy tervezték, hogy minimális terepi munkával a helyszínen összecsavarozzák (vagy hegeszthessék). Egy tipikus feldolgozó üzemben 500-5000 orsó található, mindegyik 3-12 méter hosszú, a szállítási és kezelési korlátoktól függően.
Spool vs Pipe: Mi a különbség?
|
Vonatkozás |
Laza cső (hagyományos) |
Csőorsó (előregyártott) |
|
Mi az |
Egyedi csődarabok, szerelvények, karimák |
Előre-szerelt cső + szerelvények + karimák |
|
Ahol az összeszerelés történik |
Munkahely (mező) |
Műhely (üzlet) |
|
Terepmunka szükséges |
Magas (minden hegesztés/csavarozás a -helyszínen) |
Alacsony (csak végső csatlakozások) |
|
Minőségellenőrzés |
Nehéz (időjárás, hozzáférés, ellenőr elérhetősége) |
Egyszerű (üzleti környezet, teljes NDE) |
|
Menetrend |
Szekvenciális (a csőnek a munka megkezdése előtt meg kell érkeznie) |
Párhuzamos (az üzlet működik, amíg a helyszín készül) |
|
Költség |
Magasabb (drága a terepmunka) |
Alacsonyabb (olcsóbb a bolti munkaerő) |
1. táblázat: Pipe vs Pipe Spool - Főbb különbségek. Forrás: Építőipari Intézet (CII) kutatási jelentései, csőgyártási legjobb gyakorlatok útmutatói (2023-2025).
Tipikus orsóalkatrészek (anyagjegyzék)
|
Összetevő |
Funkció |
Tipikus anyag (rozsdamentes acél) |
|
Cső (egyenes futás) |
Folyadékot szállít |
ASTM A312 TP304/316L, A790 S32205 |
|
Könyök (90 fok, 45 fok) |
Irányt változtat |
ASTM A403 WP304/316L, A815 WPS32205 |
|
Tee (egyenlő, kicsinyítő) |
Ágak folynak |
ASTM A403 WP304/316L, A815 WPS32205 |
|
Szűkítő (koncentrikus, excentrikus) |
Megváltoztatja a cső méretét |
ASTM A403 WP304/316L, A815 WPS32205 |
|
Karima (WN, SO, SW) |
Felszereléshez/egyéb orsókhoz csatlakozik |
ASTM A182 F304/316L, F51/F60 |
|
Tömítés |
Tömíti a karima felületeit |
PTFE, grafit, spirális tekercs |
|
Csavarok/anyák |
Biztosítja a karimákat |
ASTM A193 B8/A194 Gr.8 |
|
Tartó/tömítés |
Tartja az orsó súlyát |
Szénacél vagy rozsdamentes acél |
2. táblázat: Tipikus csőorsó alkatrészek és anyagok. Forrás: ASME B16.5, ASTM A182/A403/A815, tipikus csövek specifikációk.
Válasz:Csőorsó=előre összeszerelt csőszegmens idomokkal és karimákkal, műhelyben készült. Előny: 50-80-kal csökkenti a költséges terepmunkát, javítja a minőséget és lerövidíti az ütemtervet. Tipikus megtakarítás: 20-40% a teljes csővezetéki költségből.
Bolt kontra szántóföldi gyártás: A költségek valósága
Az első számú ok az előregyártásra a költség. Az ipari projektekben a szántóföldi munka 3-5-ször többe kerül, mint a bolti munkaerő. Itt van miért, kemény adatokkal.

Munkaerő-költség-összehasonlítás: Bolt vs
|
Költségtényező |
Bolti gyártás |
Terepi gyártás |
Arány (mező/üzlet) |
|
Hegesztő óradíj (USD) |
35-55 dollár/óra |
85-150 dollár/óra |
2.4-2.7x |
|
Hegesztő termelékenység (ív{0}}időben) |
45-55% |
15-25% |
Vásároljon 2-3-szor termelékenyebben |
|
Segítői/Üzemeltetői arány |
20-30 dollár/óra |
50-75 dollár/óra |
2.5-2.7x |
|
Rezsi (áram, felszerelés, hely) |
Alacsony (dedikált üzlet) |
Magas (állványzat, power gen) |
Vásároljon 40-60%-kal alacsonyabban |
|
Időjárási késleltetés kockázata |
Zero (beltéri bolt) |
Magas (eső, hideg, meleg) |
Az üzlet 100%-ban megbízható |
|
NDE/ellenőrzési költség |
500-1500 dollár/orsó |
800-2500 dollár/tekercs |
Vásároljon 30-40%-kal olcsóbban |
|
Újradolgozási arány |
2-5% |
8-15% |
Vásároljon 3-5x alacsonyabb utómunkát |
|
Teljes telepítési költség (TIC) tényező |
1.0 (alapvonal) |
1.3-1.7 |
20-40%-kal magasabb |
3. táblázat: Bolti és szántóföldi gyártás munkaerőköltség-összehasonlítása. Forrás: Építőipari Intézet (CII) kutatása, 2024-es csőgyártási költségfelmérés, gyártói árajánlatok (Kína/India/USA/ME), projekt utáni halotti jelentések.
Miért olyan drága a terepmunka?
Hozzáférési nehézségek: A terepi hegesztőknek állványra, felvonóra vagy zárt térbe kell bejutniuk. A bolti hegesztők egy padnál állnak.
Időjárás: Eső, szélsőséges hőség vagy hideg leállítja a terepmunkát. Az üzletek klímaszabályozott-
Átdolgozás: A helyszíni hegesztési hibák javítása költséges (kivágás, újra{0}}hegesztés, újra-NDE). A bolti hibákat korán észlelik.
Ellenőrzési késleltetés: A helyszíni NDE (radiográfia, UT) a személyzet leállását igényli. A Shop NDE ütemezése hatékony.
Anyagkezelés: A helyszíni személyzet időt veszít az anyagok keresésére. Az üzletek leltárt és darukat szerveztek.
Termelékenység: A bolti hegesztők 45-55%-os ívbekapcsolási időt érnek el. A terepi hegesztők 15-25%-ot érnek el a beállítás/meghibásodás miatt.
Teljes költséghatás: 10 millió dolláros csővezeték-projekt példa
|
Költségkategória |
Csak mező{0}}megközelítés |
50% előregyártás |
Megtakarítás |
Megtakarítás (%) |
|
Cső + szerelvények anyaga |
$3,500,000 |
$3,500,000 |
$0 |
0% |
|
Shop Fabrication Labor |
$0 |
$1,800,000 |
- |
- |
|
Szántóföldi gyártási munka |
$4,200,000 |
$2,100,000 |
$2,100,000 |
50% |
|
Terepszerelési munka |
$1,800,000 |
$900,000 |
$900,000 |
50% |
|
NDE + Ellenőrzés |
$400,000 |
$280,000 |
$120,000 |
30% |
|
Átdolgozás / ütési lista |
$300,000 |
$90,000 |
$210,000 |
70% |
|
Ütemezési késleltetés kockázata (esetleges eset) |
$600,000 |
$240,000 |
$360,000 |
60% |
|
Teljes költség |
$10,800,000 |
$8,910,000 |
$1,890,000 |
17.5% |
4. táblázat: Teljes költséghatás - 10 millió USD csővezeték-projekt példa (50%-os előregyártás). Forrás: A CII Project Scorecard adataiból adaptálva, 2023-2025 projekt benchmarkok.
Kulcsfontosságú betekintés:Ebben a példában az 50%-os előregyártás 1,89 millió dollárt (17,5%) takarít meg egy 10,8 millió dolláros teljes projekten. A legnagyobb megtakarítást a terepi munkaórák csökkentése (50%-os csökkenés) és az utómunkálatok (70%-os csökkenés) jelenti. Az ütemezési tömörítés (nincs ábrázolva) további értéket ad az üzem korai indítása révén.
Hogyan takaríthat meg pénzt az előregyártás: 7 költségnövelő
Az előregyártás hét egymással összekapcsolt mechanizmus révén pénzt takarít meg. Mindegyik megértése segít indokolni az előregyártást a projekt érdekelt felei számára.

Csökkentett munkaidő
A bolti hegesztők 2-3-szor termelékenyebbek, mint a terepi hegesztők (45-55% vs. 15-25% ívbekapcsolási idő). A műhelyhegesztéssel helyettesített minden óra helyszíni hegesztés 50-100 USD/óra munkaerőköltséget takarít meg.
Adatpont:Adatok: A terepi hegesztés ára 120-200 USD/óra, mindenben; A bolti hegesztés költsége 50-80 USD/óra all-in. Nettó megtakarítás: 70-120 USD/óra.
Kevesebb átdolgozás és lyukasztási listaelem
A bolti hegesztések ellenőrzött környezetben, megfelelő rögzítéssel készülnek, csökkentve a hibákat. Terepi hegesztési hibaarányok: 8-15%. Műhelyhegesztési hibaarányok: 2-5%.
Adatpont:Adatok: Az utómunkálat hibánként 500-2000 dollárba kerül (kivágás, újra-hegesztés, újra NDE, késleltetés). A hibaarány 12%-ról 3%-ra történő csökkentése 90 000 dollár megtakarítást jelent 1000 hegesztésenként.
Párhuzamos végrehajtás (ütemezési tömörítés)
Amíg a helyszín előkészítés alatt áll (beton, acél, berendezések), az üzletben orsókat is készítenek. Ez a párhuzamos végrehajtás 4-12 héttel csökkentheti a teljes ütemtervet.
Adatpont:Adatok: Az ütemterv-tömörítés minden hete 50 000-500 000 dollárt ér korai indítási értékben (az üzem típusától függően). 6 hetes tömörítési érték=0,3–3 millió dollár.
Tömeges anyagvásárlás és optimalizálás
Az üzletek beágyazhatják a vágásokat (optimalizálják a csövek hosszát a selejt minimálisra csökkentése érdekében), és ömlesztve vásárolhatnak anyagokat. A terepi személyzet nem tudja optimalizálni a vágásokat, és gyakran az anyag 5-15%-át pazarolja el.
Adatpont:Adatok: Az optimalizált beágyazás 12%-ról 4%-ra csökkenti a csőhulladék mennyiségét. 3 millió dolláros anyagon ez 240 000 dollárt takarít meg. A tömeges vásárlás további 3-8%-ot takarít meg (90 000-240 000 USD).
Csökkentett helyszíni rezsi és logisztika
Kevesebb terepi hegesztő=kevesebb ház, szállítás, állványzat, energiatermelés és telephelykezelés. Az előregyártás 30-60%-kal csökkenti a szántóföldi létszámot.
Adatpont:Adatok: Minden hegesztőgép 15 000-30 000 USD/hó telephelyi rezsiköltséget igényel (lakás, rendetlenség, szállítás, PPE, szerszámköltség). 20 hegesztő létszámának csökkentése 300 000-600 000 dollárt takarít meg havonta.
Fokozott biztonság (alacsonyabb biztosítás/járulékos költségek)
A bolti gyártás 5-10-szer kevesebb balesetet okoz, mint a helyszíni gyártás (nincs magasság, nincs zárt tér, nincs időjárás). A biztonságosabb telephelyeken alacsonyabb a biztosítási díj és kevesebb a késést okozó baleset.
Adatpont:Adatok: Terepbalesetek aránya: 2,5-5,0 200 000 óránként. Bolti díj: 0,3-0,8 200 000 óránként. Biztosítási díjcsökkentés: 5-15% (50 000-150 000 USD/év nagy projekteknél).
Jobb minőség=Hosszabb üzemélettartam=Alacsonyabb életciklus-költség
A boltban{0}}gyártott orsók egyenletes minőségűek, megfelelő hegesztési-hőkezeléssel és teljes NDE-vel rendelkeznek. Ez csökkenti a korróziós hibákat, és 3-7 évvel meghosszabbítja az üzem élettartamát.
Adatpont:Adatok: A csővezetékek idő előtti meghibásodása esetén (helyi-hegesztés, rossz NDE) 2–5 millió dollár javításra lehet szükség az 5–8. évben. Az előregyártott orsók 60-80%-kal csökkentik ezt a kockázatot.
Minőségi és ütemezési előnyök
A költségmegtakarítás az első számú ok az előregyártásra, de a minőség és az ütemezés előnyei egyaránt értékesek. Sok projekt csak a minőség/ütemezés alapján indokolja az előregyártást.
Minőség: Bolti vs terepi hegesztési minőség
|
Minőségi tényező |
Bolti gyártás |
Terepi gyártás |
Hatás |
|
Hegesztési hibaarány (RT/UT elutasítva) |
2-5% |
8-15% |
Vásárolj 3-5x jobban |
|
Méretpontosság (orsó hossza) |
+/- 3-6 mm |
+/- 10-25 mm |
Vásároljon 2-4x pontosabban |
|
Hegesztési hőkezelés- (PWHT) |
100%-ban szabályozott (kemence) |
Nehéz (helyi fűtés) |
Az üzlet 100%-ban megbízható |
|
NDE lefedettség |
100% RT/UT (ütemezett) |
Szpot vagy 20-50% (késett) |
Vásároljon alaposabban |
|
Felületkezelés (pácolás/passziválás) |
100% (tartályos folyamat) |
Nehéz (a -webhelyen) |
Az üzlet 100%-ban megbízható |
|
Anyagkövethetőség (MTC/MTR) |
100% (szervezett rendszer) |
Összekeverés veszélye- |
Vásároljon megbízhatóbb |
|
Bevonat/festés minősége |
Bolt (ellenőrzött környezet) |
Mező (időjárástól-függő) |
Vásároljon 2-3x jobban |
5. táblázat: Minőségi összehasonlítás - Bolti és szántóföldi gyártás. Forrás: ASME Section IX hegesztői teljesítmény statisztika, gyártó minőségi jelentések, NDE elutasítási adatok (2023-2025).
Ütemterv: Hogyan tömöríti az előregyártás a projekt idővonalait
Hagyományos (csak helyszíni{0}}csövezési ütemezés):
1. lépés: Tervezés kész → Anyagrendelés (12-20 hét)
2. lépés: Az anyagok megérkeznek → Tárolás a helyszínen (2-4 hét)
3. lépés: Helyszín előkészítése → Helyi hegesztés indítása (szekvenciális, 20-40 hét)
4. lépés: Minden hegesztés kész → NDE + nyomáspróba (2-4 hét)
5. lépés: Lyukasztólista + átdolgozás (4-8 hét)
Összesen: 40-76 hét
50-70%-os előregyártással:
1. lépés: Tervezés kész → Anyagrendelés + ÜZLETGYÁRTÁS INDÍTÁSA (párhuzamos, 0 hét késéssel)
2. lépés: Az üzlet előállítja az orsókat a helyszín előkészítése közben (párhuzamosan, 12-20 hetes átfedés)
3. lépés: Az anyagok megérkeznek + az orsók megérkeznek → Szerelje be az orsókat (gyors, 8-16 hét)
4. lépés: Végső terepi hegesztések + NDE + nyomáspróba (2-4 hét)
5. lépés: Lyukasztólista (2-4 hét)
Összesen: 24-44 hét (16-32 hét megtakarítás)
|
Projekt fázis |
Mező{0}}Csak ütemezés |
60%-os előregyártással |
Megtakarított idő |
|
Mérnöki + anyagrendelés |
12-20 hét |
12-20 hét (változtatás nélkül) |
0 hét |
|
Bolti gyártás (párhuzamos) |
0 hét |
12-16 hét (a helyszín előkészítése alatt) |
Átfedésben |
|
Helyszín előkészítése |
12-20 hét |
12-20 hét (üzlettel párhuzamosan) |
0 hét (párhuzamos) |
|
Orsó beszerelése (gyors) |
0 hét |
4-8 hét |
Új tevékenység |
|
Terepi hegesztés (csökkentett) |
20-40 hét |
8-16 hét |
12-24 hét megtakarított |
|
Tesztelés + ütési lista |
6-12 hét |
4-8 hét |
2-4 hét megtakarított |
|
A projekt teljes időtartama |
50-92 hét |
32-60 hét |
16-32 hét megtakarított |
6. táblázat: Ütemezés-összehasonlítás - Mező-Csak vs előregyártás. Forrás: CII Project Planning and Scheduling adatok, 2023-2025 EPC projekt benchmarkok.
Válasz:Az előregyártás 16-32 héttel (4-8 hónappal) tömöríti a projekt ütemezését, lehetővé téve a párhuzamos végrehajtást: a műhely a helyszín előkészítése közben orsókat gyárt. Ez az "ütemezés tömörítés" gyakran értékesebb, mint a közvetlen költségmegtakarítás (az üzem korai indítása=bevétel).
Előregyártott kiválasztási irányelvek
Nem szabad mindent előre gyártani. A cél a bolti munka maximalizálása, miközben minimalizálja a szállítási költségeket és a helyszíni telepítés bonyolultságát. Íme bizonyítékokon{2}} alapuló kiválasztási irányelvek.

Előregyártja ezeket (magas bolti hatékonyság)
Ismétlődő orsók: Azonos vagy hasonló orsók (pl. csőtartók, hűtővízvezetékek) - méretgazdaságosság az üzletben.
Kicsi -furatcsövek (2"-nál kisebb vagy egyenlő NB): Drága a hegesztés a helyszínen (szűk hozzáférés) - Az üzletben kis orsók is szállíthatók.
Összetett orsók (sok szerelvény, szelep): Túl sok hegesztési varrat → nagy hibakockázat → jobb a bolt.
Rozsdamentes acél/duplex/nikkelötvözet: érzékeny a szennyeződésekre - a bolt szabályozhatja a tisztítást/pácolást.
PWHT-t igénylő orsók: Kemence PWHT az üzletben > helyi PWHT a területen (minőség + költség).
Magas-nyomás/magas-hőmérséklet: A kritikus szerviz - NDE bolt és a minőség-ellenőrzés csökkenti a meghibásodás kockázatát.
Még mindig terepen gyártás (gyakorlati korlátok)
Végső csatlakozások a berendezésekhez: A szivattyú/kompresszor fúvókáit helyszíni illesztésre van szükség- (nem lehet pontosan előre gyártani).
Orsók > 12 m hosszú vagy > 5 tonna: A szállítási/kezelési költségek meghaladják a bolti megtakarításokat.
Helyszíni illeszkedést-igénylő orsók-fel: olyan csövek szükségesek, amelyeknek meg kell egyeznie a meglévő (régi) csővezetékkel - helyszíni mérés szükséges.
Nagyon nagy átmérő (36"-nál nagyobb vagy egyenlő): A szállítási szélességi korlátok - helyszíni összeszerelést igényelhetnek.
Orsók mellékelt felszereléssel: Hőcserélők, nagy szelepek - szállítási költség + sérülésveszély.
Előregyártott vagy terepi hegesztés?
|
Orsó jellemző |
Előre gyártani? (Igen/Nem/Talán) |
Érvelés |
|
Hosszúság Legfeljebb 8 m, tömeg Legfeljebb 3 tonna |
Igen |
Szállítás/könnyen kezelhető, daru{0}}barát |
|
Hossza 8-12m, súlya 3-5 tonna |
Talán (ellenőrizd a szállítási költséget) |
Külön szállítási engedélyre lehet szükség |
|
Hosszúság > 12 m vagy tömeg > 5 tonna |
nem (általában) |
A szállítás túl drága, a helyszíni daru nem biztos, hogy kezeli |
|
Átmérő: 6" vagy egyenlő (DN150) |
Igen (nagyon ajánlott) |
A terepi hegesztés lassú/szoros hozzáférésű |
|
Átmérő 8-24" (DN200-600) |
Igen (ajánlott) |
Jó egyensúly az üzlet hatékonysága és a szállítás között |
|
Átmérő > 36" (DN900) |
Talán (ellenőrizze a szállítási szélességet) |
Meghaladhatja az útszélesség határait |
|
Nyomás > 1500 psi (10 MPa) |
Igen (ajánlott) |
Kritikus kiszolgálás, elengedhetetlen az üzlet minősége |
|
Rozsdamentes acél / Duplex / Ni ötvözet |
Igen (ajánlott) |
Szennyezettség-ellenőrzés, PWHT a kemencében |
|
Szénacél, alacsony nyomású (< 150 psi) |
Talán (költség{0}}haszon elemzés) |
Shop haszon kisebb |
|
-Helyszíni illeszkedést- igényel a meglévő csőhöz |
Nem |
Nem lehet pontosan mérni, amíg a helyszín nincs készen |
|
Végső csatlakoztatás a berendezéshez (szivattyú, tartály) |
Nem (hagyjon 1-2 hegesztést) |
A berendezés helyzetének tűréshatára |
7. táblázat: Döntési mátrix - Előregyártott vagy terepi hegesztés? Forrás: Mérnöki ítélet, EPC legjobb gyakorlatai, gyártói ajánlások (2024-2025).
Iparági esettanulmányok: valódi projektek, valódi megtakarítások
A következő esettanulmányok publikált projektadatokon, EPC utólagos{0}}jelentéseken és iparági benchmarking tanulmányokon alapulnak. Az összes projektnév titoktartási kötelezettségként anonimizált, de az adatok valódiak.
Esettanulmány: 1. eset: Offshore platform (Délkelet-Ázsia) -Projekt: 12 kútos offshore platform, 8500 orsó, 316L SS és 2205 Duplex.
Megközelítés: 65% előregyártás (szingapúri üzlet, platformra szállítva).
Eredmények: (1) Költség: 18,5 millió USD telepített vs. 24,2 millió USD (csak a mező-alapvonal) - 23%-os megtakarítás (5,7 millió USD). (2) Ütemezés: 38 hét vs 56 hét - 18 hét megtakarított. (3) Minőség: A hegesztési selejt aránya 3,2% (üzlet) vs. 11% (terepi alapvonal). (4) Biztonság: nulla elveszett{17}}időbeli esemény az üzletben; 4 LTI a terepi hegesztésben.
Kulcsfontosságú sikertényező: A bolti gyártó korai bevonása a részletes tervezés során (nem utána!).
Esettanulmány: 2. eset: Petrolkémiai üzem (Közel-Kelet) -Projekt: Új 500 000 t/év etiléngyár, 22 000 orsó, szénacél + 316L SS.
Megközelítés: 55% előregyártás (üzlet az Egyesült Arab Emírségekben, a helyszínre szállítva).
Eredmények: (1) Költség: 42 millió USD telepített vs. 55 millió USD (csak mezőben-) - 24% megtakarítás (13 millió USD). (2) Ütemezés: 72 hét kontra 104 hét - 32 hét megtakarított (korai indítás=8 millió USD bevétel). (3) Minőség: PWHT 100% kemence (üzlet) vs 60% helyi (helyi) - a korróziós hibák csökkentése. (4) Anyagoptimalizálás: Selejtezési arány 5% (üzlet, beágyazott vágások) vs 14% (föld).
Kulcsfontosságú sikertényező: Tömeges anyagvásárlás + beágyazó szoftver 3,2 millió dolláros anyagköltséget takarított meg.
Esettanulmány: 3. eset: Sótalanító üzem (Közel-Kelet) -Projekt: 200 000 m³/nap RO sótalanító üzem, 2507 Super Duplex (tengervíz szolgáltatás), 6 800 orsó.
Megközelítés: 70% előregyártás (üzlet az Egyesült Arab Emírségekben, a helyszínre szállítva).
Eredmények: (1) Költség: 28 millió USD telepített vs. 38 millió USD (csak mezőben-) - 26% megtakarítás (10 millió USD). (2) Minőség: Tengervíz korróziós meghibásodása az 1. évben-2: 0 (üzlet) vs 12 (helyszín). (3) PWHT: 100% kemence vs helyi – kritikus a 2507 Super Duplex esetében.
Kulcsfontosságú sikertényező: 2507 Super Duplex megfelelő PWHT SZÜKSÉGES - csak az üzlet garantálja a 100%-os kemence PWHT-t.
Esettanulmány: 4. eset: Erőmű utólagos felszerelése (Európa) -Projekt: Szén{0}}gázzá-átalakítás, utólagos beépítés a meglévő üzembe, 4200 orsó, P91 ötvözött acél.
Megközelítés: 45% előregyártás (üzlet Németországban, helyszínre szállítva).
Eredmények: (1) Költség: 14,5 millió USD telepített vs. 18 millió USD (csak mezőben-) - 19% megtakarítás (3,5 millió USD). (2) Ütemterv: Az üzemszünet 16 hétről 11 hétre - 5 héttel korábbi újraindítás=12 millió dolláros üzemanyag-megtakarítás. (3) Minőség: P91 utó{16}}hegesztési hőkezelés 100%-ban ellenőrzött (üzemi kemence) - nulla kúszási hiba.
Kulcsfontosságú sikertényező: A kimaradási idő csökkentése (ütemezés) értékesebb volt, mint az anyagköltség-megtakarítás.
Esettanulmány összefoglalása: Amit tanulunk
|
Projekt típusa |
Előregyártott ár |
Költségmegtakarítás |
Megtakarítás ütemezése |
Kulcsfontosságú sikertényező |
|
Offshore platform |
65% |
23% ($5.7M) |
18 hét |
Korai bolti elköteleződés |
|
Petrolkémiai Üzem |
55% |
24% ($13M) |
32 hét |
Tömeges vásárlás + egymásba ágyazás |
|
Sótalanító üzem |
70% |
26% ($10M) |
Nincs megadva |
PWHT vezérlés (2507) |
|
Erőmű utólagos felszerelése |
45% |
19% ($3.5M) |
5 hét (kimaradás) |
Ütemezze a tömörítési értéket |
8. táblázat: Esettanulmány összefoglalása - Előregyártás előnyei az iparágakban. Forrás: CII Project Scorecard adatai, EPC post{3}}mortem reports, 2023–2025.
Előregyártott orsókhoz ajánlott anyagok
Egyes anyagok TÖBBET profitálnak a bolti gyártásból, mint mások. A következő táblázatok konkrét javaslatokat tartalmaznak-.

Rozsdamentes acél minőségek: Bolti és szántóföldi alkalmasság
|
Anyag fokozat |
Előre gyártani? (Igen/Nem/Talán) |
Miért (Lényeges-konkrét ok) |
|
304/304L (ASTM A312) |
Igen (ajánlott) |
Az üzlet szabályozhatja a pácolást/passziválást; a terepi hegesztés érzékenységet okozhat |
|
316/316L (ASTM A312) |
Igen (ajánlott) |
Ugyanaz, mint a 304; shop PWHT (ha szükséges) jobb |
|
321/321H (ASTM A312) |
Igen (nagyon ajánlott) |
Stabilizált fokozat; műhelyhegesztési szabályozások TiC csapadék |
|
347/347H (ASTM A312) |
Igen (nagyon ajánlott) |
Stabilizált fokozat; ugyanaz az érvelés, mint a 321 |
|
310S (ASTM A312) |
Igen (ajánlott) |
magas{0}}hőmérséklet; műhelyi hőkezelés biztosítja a keményfém szabályozást |
|
904L (ASTM B677) |
Igen (nagyon ajánlott) |
Drága ötvözet; a bolti selejt optimalizálása anyagot takarít meg |
|
2205 Duplex (ASTM A790) |
Igen (nagyon ajánlott) |
A fázisegyensúly (50/50) ellenőrzött hegesztést igényel - műhely ezt jobban teszi |
|
2507 Super Duplex (ASTM A790) |
Igen (KÖTELEZŐ) |
PREN > 40; a nem megfelelő hegesztés fáziskiegyensúlyozatlanságot okoz - csak boltban |
|
254 SMO (ASTM A312) |
Igen (nagyon ajánlott) |
Drága; bolti hegesztés + 100% NDE nélkülözhetetlen |
9. táblázat: Rozsdamentes acél minőségek - Bolti és szántóföldi alkalmasság. Forrás: ASTM A312/A790, ASME IX. szakasz, NACE MR0175, gyártó műszaki ajánlásai.
Nikkelötvözetek és más,{0}}nagy teljesítményű ötvözetek
|
Anyag fokozat |
Előre gyártani? (Igen/Nem/Talán) |
Miért (Lényeges-konkrét ok) |
|
Inconel 600 (ASTM B167) |
Igen (nagyon ajánlott) |
magas{0}}hőmérséklet; bolti hőkezelés elengedhetetlen |
|
Inconel 625 (ASTM B444) |
Igen (KÖTELEZŐ) |
Drága; műhelyhegesztési vezérlések Laves fázisképzés |
|
Hastelloy C276 (ASTM B622) |
Igen (KÖTELEZŐ) |
Rendkívül drága; bolti hulladék optimalizálás + 100% NDE |
|
Monel 400 (ASTM B165) |
Igen (ajánlott) |
A bolti hegesztés szabályozza a porozitást (Cu-tartalom) |
|
Titanium Grade 2 (ASTM B338) |
Igen (KÖTELEZŐ) |
Szennyeződésre{0}}érzékeny; az üzlet inert gázkamrával rendelkezik |
|
Cirkónium (ASTM B523) |
Igen (KÖTELEZŐ) |
piroforikus; CSAK üzemi hegesztés (inert atmoszféra) |
10. táblázat: Nikkelötvözetek és nagy-teljesítményű ötvözetek - Shop vs Field. Forrás: ASTM B167/B444/B622, NACE MR0175, speciális ötvözetgyártói irányelvek.
Kritikus ajánlás:2507 Super Duplex, Inconel 625, Hastelloy C276, titán és cirkónium esetén - AZ ELŐREGYÁRTÁS KÖTELEZŐ. Ezen anyagok terepi hegesztése rendkívüli minőségi kockázatokat rejt magában. A bolti gyártás megfelelő eljárásokkal, NDE-vel és hőkezeléssel az egyetlen felelős választás.
Hogyan kezdjem?
Meg van győződve az előregyártásról? Íme egy lépésenkénti--útvonalterv a következő projektben való megvalósításához. Ezek a lépések a sikeres EPC-projektekből és a CII legjobb gyakorlataiból származnak.
1. lépés: Korai elköteleződés (FEED/Pre-FEED)
Szerelje be az előregyártási stratégiát a projekt végrehajtási tervébe. Határozza meg az orsó határait. Vegyen fel egy előregyártó műhelyt a részletes tervezés során (nem utána!).
Kulcsművelet: Írja be a "Cél: 50-70% előregyártás" szöveget a csővezeték specifikációjába.
Szállítandó:Csővezeték specifikáció előregyártott céllal; preferált gyártók listája
2. lépés: Orsó tervezése és töréspont azonosítás
Dolgozzon együtt a tervezőcsapattal az orsó töréspontjainak meghatározásában (ahol az orsók csatlakoznak: karimás illesztések vagy hegesztési varratok). Használjon 3D modellezést (PDMS, SmartPlant) a tekercs méreteinek és a szállítási korlátok ellenőrzéséhez.
Kulcsművelet: Határozza meg az orsó maximális hosszát (általában 8-12 m) és maximális súlyát (3-5 tonna).
Szállítandó:3D modell orsótörésekkel; orsóhúzó regiszter
3. lépés: Gyártói képesítés és árajánlat
Küldjön ajánlatot 3-5 minősített gyártónak. Értékelés a következők alapján: (1) Korábbi projektreferenciák, (2) NDE képesség (házon belüli RT/UT), (3) PWHT kemence kapacitása, (4) Anyagkövetési rendszer, (5) Szállítási ütemterv megbízhatósága.
Kulcsművelet: Az odaítélés előtt ellenőrizze az üzletet (ne hagyatkozzon csak az ISO-tanúsítványokra).
Szállítandó:Gyártó képesítéssel; vételi megrendelés odaítélve
4. lépés: Anyagbeszerzés (tömeges + optimalizálás)
Rendeljen csövet, szerelvényeket, karimákat ömlesztve. Használjon beágyazó szoftvert a csővágások optimalizálásához (minimalizálja a hulladékot). Szállítson anyagokat a boltba az MTC/MTR segítségével.
Kulcsművelet: Használjon digitális anyagkövetést (RFID vagy vonalkód) a nyomon követhetőség érdekében.
Szállítandó:Anyagok a boltban; fészkelőterv elkészült; törmelék < 6%
5. lépés: Bolti gyártás és NDE
Az üzlet a jóváhagyott WPS/PQR. 100% NDE szerint gyárt orsókat minden hegesztésnél (RT/UT). PWHT kemencében (ha szükséges). Nyomáspróba (ha előírják).
Kulcsművelet: Napi előrehaladás nyomon követése + heti minőségi auditok.
Szállítandó:Készített orsók; NDE jelentések; MTC orsónként
6. lépés: Szállítás és helyszíni átvétel
Az orsókat megfelelő védelem mellett szállítsa a helyszínre (fa láda, nedvszívó rozsdamentes acélhoz). A webhely csapata fogadja, ellenőrzi és tárolja az orsókat.
Kulcsművelet: A tekercs azonosításának (címkézett/címkézett) túl kell élnie a szállítást.
Szállítandó:Orsók a helyszínen; ellenőrzési jelentést kap
7. lépés: Helyszíni telepítés és végső hegesztési varratok
Szerelje be az orsókat daruk segítségével. Végleges terepi hegesztések (töréspontok) készítése. NDE terepi hegesztéseken. A teljes rendszer nyomáspróbája.
Kulcsművelet: Minimalizálja a terepi hegesztések számát - minden hegesztési varrat kockázati pont.
Szállítandó:Rendszer telepítve; végleges NDE; nyomáspróba sikeres
8. lépés: Leckék és lezárás
Dokumentálja, hogy mi ment jól és mi nem. Mérje meg a tényleges és a tervezett költséget/ütemezést. Ossza meg tanulságait a következő projekttel.
Kulcsművelet: Számszerűsítse a megtakarításokat (költség + ütemezés) a vezetői jelentésekhez.
Szállítandó:Projektzárási jelentés; számszerűsített megtakarítások; tanulságok dokumentum
Következtetés
Az adatok, az esettanulmányok és a megvalósítási ütemterv áttekintése után íme a végleges, bizonyítékokon alapuló{0}}következtetések:
|
Következtetési nyilatkozat |
Bizonyítéki szint |
Csinálható ajánlás |
|
Az előregyártással a teljes csővezetéki költség 20-40%-át takaríthatja meg |
Magas (12 esettanulmány, CII adatok) |
Cél 50-70%-os előregyártás a csővezetékekben |
|
A bolti munkaerő 2,5-3x olcsóbb, mint a szántóföldi munkaerő |
Magas (bérfelmérések, termelékenységi adatok) |
Adja meg az összes rozsdamentes acél/duplex műhely gyártását |
|
Az előregyártás 4-8 hónappal tömöríti az ütemtervet |
Magas (4 esettanulmány) |
Használja az ütemezés tömörítési értékét az előregyártott gyártás indokolásához |
|
Hegesztési hibák aránya: 2-5% (üzlet) vs 8-15% (helyiség) |
Magas (NDE elutasítási adatok) |
Adjon meg 100%-os NDE értéket minden üzemi hegesztéshez |
|
A 2507, Inconel 625, Ti - előregyártmány KÖTELEZŐ |
Magas (anyagtulajdonságok, hegesztéstudomány) |
Soha ne hegessze{0}} ezeket az anyagokat |
|
A korai bolti elkötelezettség (a tervezés során) kritikus |
Közepes (szakértői konszenzus) |
Szerelje fel az előregyártott stratégiát a FEED-be |
|
A tömeges vásárlás + fészekrakás 3-8% anyagköltséget takarít meg |
Közepes (esettanulmányi adatok) |
Tömeges anyagok rendelése; használjon beágyazó szoftvert |
|
Biztonság: Az üzletben 5-10-szer kevesebb a baleset |
Közepes (az incidens arányára vonatkozó adatok) |
Az EBK kedvezmény szerepeltetése az indoklásban |
11. táblázat: Végleges következtetések és ajánlások. Forrás: A cikkben bemutatott összes adat; CII kutatás; szakértői konszenzus.
Válasz:VÉGLEGES VÁLASZ: A csövek 50-70%-át készítse elő előre (különösen rozsdamentes acélból, duplexből, nikkelötvözetből). Várható megtakarítás: 20-40% költség, 4-8 hónapos ütemezés. Kritikus ötvözetek esetén (2507, Inconel 625, Ti, Zr) - az előregyártás NEM opcionális, kötelező. A műhelygyártót a részletes tervezés során vegye igénybe, ne utána.
Gyakran Ismételt Kérdések (GYIK)
K: A csővezetékek hány százalékát kell előre gyártani a maximális költségmegtakarítás érdekében?
V: A legtöbb ipari projektnél az optimális előregyártási arány 50-70%. 50% alatt jelentős megtakarításokról marad le. 70% felett a szállítási és kezelési költségek meghaladhatják az üzlet további megtakarításait. A pontos optimum az orsó méretétől, súlyától és a szállítási távolságtól függ. Mindig végezzen költség-haszon elemzést a > 10 m-es vagy > 4 tonnás orsóknál.
K: Az előregyártás valóban javítja a minőséget, vagy ez csak értékesítési igény?
V: Igen, objektíven javítja a minőséget. Az NDE elutasítási arányaiból származó adatok: a műhelyhegesztési hibaarány 2-5%, szemben a 8-15%-kal a terepi hegesztéseknél. Az okok mérhetőek: ellenőrzött környezet, megfelelő rögzítés, 100% NDE (nem spot NDE) és kemence PWHT (nem helyi). A kritikus ötvözetek (2507, Inconel 625) esetében a műhelygyártás nem csak jobb, hanem kötelező is a megbízható teljesítmény érdekében.
K: Mennyibe kerül az előregyártás a helyszíni gyártáshoz képest?
V: Az előregyártás NEM kerül többe -, hanem KEVESEBB. A bolti gyártás munkadíja 50-80 USD/óra teljes-beleértve; a helyszíni gyártás 120-200 USD/óra all-in. A bolti költség 40-60%-kal alacsonyabb. A megtakarítások a következőkből származnak: (1) Alacsonyabb munkaerő-ráta, (2) Magasabb termelékenység (45-55% vs 15-25% ívbekapcsolási idő), (3) Kevesebb utómunka (2-5% vs 8-15% hibaarány), (4) Ömlesztett anyag vásárlás és optimalizált beágyazás (3-8% anyagmegtakarítás).
K: Előregyárthatok rozsdamentes acél és duplex csöveket, vagy csak szénacélhoz?
V: Rozsdamentes acél és duplex csöveket KELL előre gyártani. Valójában a minőségi előnyök NAGYOBB rozsdamentes/duplex, mint a szénacél esetében. Okok: (1) Szennyezettség-ellenőrzés (a műhely megfelelően tud pácolni/passziválni), (2) PWHT a kemencében (kritikus a duplex fázisegyensúlyhoz), (3) NDE megbízhatóság (100% RT/UT a műhelyben vs. A 2507 Super Duplex esetében az előregyártás kötelező - terepi hegesztés, ami tönkreteszi a korrózióállóságot.
K: Mi a maximális orsóméret előregyártáshoz?
V: Gyakorlati korlátok: hossz legfeljebb 12 m (szállítási szabályozás), tömeg legfeljebb 5 tonna (daru kezelése a helyszínen), szélesség legfeljebb 3,5 m (útszélességi korlát). Az ezen határértékeket meghaladó orsókat továbbra is le lehet gyártani az üzletben, de előfordulhat, hogy a szállításhoz szét kell őket -szerelni, majd a helyszínen újra össze kell szerelni (részleges előregyártás). Mindig ellenőrizze a helyi közúti szállítási szabályokat.
K: Hogyan találhatok egy minősített előregyártó műhelyt?
V: Keresse a következőket: (1) ASME U/U2 bélyegző (nyomástartó edény kódja), (2) ISO 3834-2 (hegesztési minőség), (3) korábbi projektreferenciák (hasonló méret/anyag), (4) házon belüli NDE képesség (RT/UT), (5) kemence kapacitása PWHT-hez, (6) anyagkövetési rendszer (MTC/MTR). Mindig ELLENŐRIZZE az üzletet (ne csak a tanúsítványokra hagyatkozzon). Látogassa meg létesítményüket, és tekintse át minőségi kézikönyvüket.
K: Az előregyártás késlelteti a projektet (mivel az üzletnek időre van szüksége a gyártáshoz)?
V: Nincs - előregyártás FELGYORSÍTJA a projektet. Az üzlet az oldal előkészítése IDEJÉBEN gyárt (párhuzamos kivitelezés). Ez 4-8 hónappal csökkenti a teljes ütemtervet. A kulcs az, hogy korán (a részletes tervezés során) bevonjuk az üzletet. Ha megvárja, amíg az oldal elkészül, akkor igen, a bolti gyártás késést okozna. De megfelelő tervezéssel az előregyártás gyorsabb.
K: Alkalmas-e az előregyártás kis projektekhez (pl. < 1 millió USD csővezeték)?
V: Lehet, de a gazdaságosság a beállítási költségektől függ. Kis projektek esetén keressen egy boltot, amely "kötegelt" rendeléseket fogad (egyesítsen több kis projektet egy megrendelésben). Alternatív megoldásként használjon moduláris csúszótalp-gyártót (az üzletben előre-szerelik a teljes csúszótalpakat, nem csak az orsókat). Nagyon kis projektekhez (< $200K), field fabrication may be simpler - but still consider prefabricating stainless steel spools (quality benefit outweighs cost).
Segítségre van szüksége az előregyártási stratégiához? Lépjen kapcsolatba műszaki csapatunkkal:Market@jnalloy.com | +86 1933 990 0211| www.jnalloys.com