|
Rozsdamentes acél csőtekercsen keresztül vezérelhetőnégy egymást követő tartási pont: (1) felszerelési ellenőrzés a hegesztés előtt, (2) hegesztés egy minősített eljárás szerint szabályozott öblítőgázzal, (3) roncsolásmentes vizsgálat (100% vizuális plusz kockázatalapú PT, RT vagy UT), és (4) hidrosztatikai vizsgálat1,5 × tervezési nyomás(a stresszarányhoz igazítva) tartottlegalább 10 percigalatt ASME B31.3.
Egyetlen kapu sem elég. Az illesztésvezérlés megakadályozza a legtöbb hiba kialakulását, a hegesztési vezérlés dönt a varrat minőségéről, az NDT hibákat talál a varrat belsejében, és a hidroteszt bizonyítja, hogy a kész orsó nem szivárog. A hidroteszt önmagában nem mutatja a hegesztési varrat minőségét, az NDT pedig önmagában nem mutatja, hogy a megfelelő anyagot használtuk. |

Mit tartalmaz a rozsdamentes acél csőorsó minőségellenőrzési terve?
Egy teljes terv négy kaput tartalmaz rögzített sorrendben: felszerelés, hegesztés, NDT és hidroteszt. Minden kaput le kell írni a következő megkezdése előtt, mert a korábban észlelt hibát olcsóbb javítani, mint a később észlelt hibát.
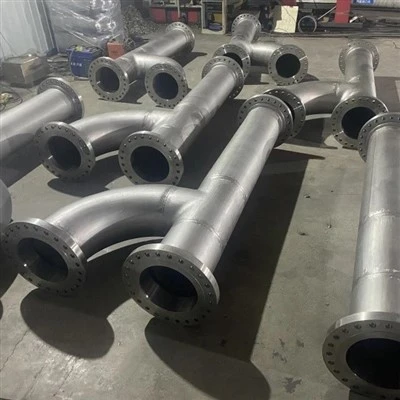
A csőtekercsegy előre gyártott csőszakasz: egyenes cső, könyökök, pólók, karimák és ágak összehegesztve egy üzletben, és a helyszínre szállítják. Képzeld úgy, mintha LEGO-val építenél, majd ragasztanád a darabokat. Ha egy darab nem megfelelő, vagy a darabok nincsenek sorba rendezve, mielőtt a ragasztó továbbhaladna, ezt semmilyen későbbi ellenőrzés nem tudja teljesen kijavítani. A minőség-ellenőrzés ezért tartási pontok sorozataként van elrendezve, ahol a munka leáll, amíg egy ellenőr el nem engedi.
A táblázat összehasonlítja a négy kaput egymás mellett. Az ASME B31.3 szerint épített folyamatcsövek a gyártást (V. fejezet), a vizsgálatot (VI. fejezet) és a tesztelést (VI. fejezet, ¶345) fedik le, a hegesztők és eljárások pedig az ASME IX. szakasza szerint minősítettek.
|
Kapu |
Kérdés, amit megválaszol |
Amit megfog |
Tipikus módszerek |
Irányadó dokumentumok |
|
1. Fit-up |
Az alkatrészek megfelelő anyagúak, igazítva vannak és tiszták? |
Rossz fokozat, eltolódás, rossz rés vagy ferde, szennyeződés |
PMI, MTR ellenőrzés, rés és magas-alacsony mérőműszerek, vizuális |
Rajz, WPS, B31.3 ¶328.4, PFI ES-3 |
|
2. Hegesztés |
Az illesztést képzett hegesztő készíti-e minősített eljárással? |
Összeolvadás hiánya, gyökéroxidáció, szenzibilizáció, porozitás |
GTAW gyökér argon öblítéssel, interpass vezérléssel, ürítés O₂ felügyelettel |
ASME IX (WPS/PQR/WPQ), B31.3 V. fejezet |
|
3. NDT |
A hegesztés mentes az elvethető hibáktól? |
Repedések, fúzió hiánya, hiányos behatolás, porozitás |
100% VT, PT, mintavételezett RT vagy UT |
B31.3 ¶341 és 341.3.2 táblázat, ASME V |
|
4. Hidroteszt |
A kész csővezeték szivárgás nélkül tartja a nyomást? |
Szivárgás a falon, a karima és a tömítés szivárog |
Víz 1,5-szeresnél nagyobb vagy egyenlő, mint a tervezett nyomás, a mérőműszer feljegyzi |
B31.3 ¶345 |
Forrás: ASME B31.3 Process Piping (a fejezet felépítése az ASME és a cikk végén felsorolt források összefoglalása szerint); EETA szintézis.
Milyen illeszkedési ellenőrzéseket kell elvégezni a hegesztés megkezdése előtt?
Ellenőrizze az anyagazonosságot, a ferde levágást, a gyökérrést, a belső eltolódást, a hegesztési varrat minőségét és tisztaságát az első gyökérátvezetés előtt. Az ASME B31.3 ezeknek a számoknak a többségét a hegesztési eljárásnak (WPS) és a mérnöki tervezésnek küldi el, így a projektspecifikáció szabja meg a határokat, nem pedig a kód.
A Fit-up a legolcsóbb hely a probléma megtalálására. Az elcsúszás (az úgynevezett "magas-alacsony") arra kényszeríti a hegesztőt, hogy két különböző magasságban ülő falat olvasztson össze, így kezdődik a fúzió hiánya. A rossz anyag még rosszabb: vizuális ellenőrzés, radiográfia és hidroteszt láthatatlan, és csak az anyagvizsgálati jelentés (MTR) alapján pozitív anyagazonosító (PMI) találja meg.
|
Fit-up elem |
Tipikus vezérlés |
Megjegyzések |
|
Anyagi identitás |
PMI csöveken, szerelvényeken és karimákon; az MTR-eknek megfelelő futamszámok (EN 10204 3.1) |
Az egyetlen kapu, amely rossz fokozatot tud elkapni (például a 304L-t 316L-ként szállítják) |
|
Ferde és gyökérlap |
WPS-enként; Az ASME B16.25 tompahegesztési végek általában 37,5° ±2,5° szögben, 1,6 mm-es gyökérfelülettel |
Lásd az EETA cikket a csővégek előkészítéséről a GTAW illesztési tűrésekhez |
|
Gyökérnyílás (rés) |
A WPS beállítja; nagyjából 1,5–3 mm a szokásos bolti gyakorlat a GTAW-nál |
Bolti gyakorlat, nem kódérték; a rés bezárul, ahogy a gyökérhegesztés zsugorodik |
|
Belső eltolódás |
1,6 mm (1/16 hüvelyk) az NPS 24-ig terjedő csövek széles körben használt határértéke; 3,2 mm-ig az NPS 26 és nagyobb szabványokhoz, ahol megengedett |
B31.3 ¶328.4.3 halasztja a WPS-t és a műszaki tervezést; Az ASME B31.1 kimondottan 1/16 hüvelyk |
|
Hegesztési varratok |
Képzett hegesztő készítette, ugyanaz a töltőanyag és öblítés, mint a gyökér; vége tollas; megrepedt ragasztók eltávolítva |
A ragasztók a végső hegesztés részévé válnak, és ugyanazt a minőséget kell teljesíteniük |
|
Tisztaság |
Távolítsa el az olajat, zsírt és oxidot a csatlakozás közelében; csak rozsdamentes kefék és csiszolókorongok |
A szén-acél szennyeződés később rozsdafoltokként jelenik meg a rozsdamentes acélon |
|
Orsó méretei |
A karima elfordulása kb. ±1,6 mm-en belül; rögzítési hely körülbelül 3 mm-en belül |
Tipikus PFI-stílusú gyártási tűréshatárok; erősítse meg a rajz ellen |
Őszinte árnyalat:a Kódex kevés nehezen illeszkedő számot ad. Az 1,6 mm-es eltolási határ egy olyan konvenció, amelyet azért fogadnak el, mert a hegesztők általában jó fúziót tudnak ezen a szinten igazolni az eljárás minősítésében, nem pedig azért, mert a B31.3 ezt írja elő. Ha egy projektspecifikáció szigorúbb határértéket határoz meg (például orbitális hegesztésnél, amely kevesebb eltérést tolerál), a szigorúbb határérték az irányadó.
Melyik hegesztési útvonal a legjobb rozsdamentes orsókhoz: Manuális GTAW, GTAW plusz FCAW vagy Orbital GTAW?
Használja a GTAW-t (TIG) argon visszaöblítéssel a gyökéráteresztéshez szinte minden rozsdamentes orsónál. Válassza ki a kitöltési módszert a falvastagság és az ismételhetőségi igények alapján: all-GTAW vékony falakhoz és nagy tisztasághoz, GTAW gyökér FCAW vagy SMAW kitöltéssel vastag falakhoz és orbitális GTAW ismételt illesztésekhez. Minden esetben a minősített WPS az irányadó.

|
Hegesztési útvonal |
Erősségek |
Korlátok |
|
|
Manuális GTAW, minden bérlet |
A legtisztább hegesztés, a legjobb gyökérszabályozás, a legalacsonyabb bezáródási kockázat |
Leglassabb lerakódás; erősen függ a hegesztő készségétől |
Vékony és közepes falú, kis furatú, nagy tisztaságú vagy nikkelötvözet orsók |
|
GTAW gyökér + FCAW vagy SMAW töltet és kupak |
Sokkal gyorsabb töltés vastag falakon; jó gazdaságosság nagy furatokon |
Salakeltávolítás a menetek között; nagyobb befogadási kockázat; Az oxidáció és az elszíneződés az öblítés minőségétől és a felület előkészítésétől függ |
Vastag falú, nagy átmérőjű technológiai orsók |
|
Orbital GTAW |
Ismételhető, paraméterezett hegesztések; csökkenti a hegesztő variabilitását |
Szoros felszerelést és koncentrikusságot, felszerelési költségeket és hozzáférést igényel a kötés körül |
Sok egyforma ízület; egészségügyi és nagy tisztaságú rendszerek |
Hegesztési vezérlők ellenőrzése ennél a kapunál
- Képesítés:egy PQR által támogatott WPS és a folyamathoz, anyagcsoporthoz és pozícióhoz minősített hegesztők (WPQ), mindez az ASME IX. szakasza szerint.
- Kitöltő egyezés:ER308L a 304L-hez, ER316L a 316L-hez, és a WPS által a 2205-höz meghatározott duplex-illesztett töltőanyag. Ellenőrizze a töltőanyag tételszámait a hegesztési térképen.
- Bemeneti hő és áthaladási hőmérséklet:a korlátok a WPS-től származnak. Az érzékenység és a torzítás korlátozása érdekében az ausztenites minőségeknél általában legfeljebb körülbelül 150 fokot (300 F) adnak meg. A mechanizmusról lásd az EETA 304L szenzibilizációs cikkét.
- Tiszta munkavégzési szokások:csak rozsdamentes kefék, nincsenek íves ütések az illesztésen kívül, és nem érnek szénacél szerszámok a felülethez.
- Tisztítás vezérlése:monitorozott oxigénszint, amelyről a következő szakaszban olvashat.
Milyen alacsonynak kell lennie az oxigénnek az argon visszaöblítésben?
A hegesztett korrózióval szembeni ellenállás érdekében törekedjen 50 ppm vagy kevesebb oxigénre az öblítőgázban, ami a gyökér halvány szalma árnyalatát vagy világosabbá teszi. A tulajdonos specifikációi néha magasabb szintet is megengednek, de a korrózióállóság az oxigén növekedésével csökken, ezért a projekt specifikációjának és az öblítés-analizátornak be kell állítania és igazolnia kell a számot.
Amikor a rozsdamentes acél forró és oxigénnel találkozik, színes oxidréteget ("hőszínt") hoz létre, amely nem véd, és a korrózió kiindulópontja. A cső belsejében átnyomott argon távol tartja az oxigént a hegesztési varrat hátuljától. Minél kevesebb az oxigén, annál világosabb a szín, és annál jobb a korrózióállóság.
|
Oxigén az öblítőgázban |
Amit a tanulmányok beszámolnak |
Forrás |
|
≈210 000 ppm (közönséges levegő) |
A hegesztési varrat gyökerén vastag oxidfilm képződik |
Maroufkhani és társai, MDPI 2025 |
|
5,000 ppm |
A 316L-es többjáratú varratok lyukkorrózióállósága jelentősen csökken |
Maroufkhani et al., MDPI 2025 (idézi a korábbi munkákat) |
|
500 ppm |
A jelentések szerint a korábbi tanulmányok során jó többszörös átfutási eredményeket adtak; nyomócső-hegesztési varratok vizsgálati szintjeként használják |
MDPI 2025; CWB Group tanulmány |
|
50 ppm vagy annál kisebb |
Gyökér legfeljebb halvány szalma árnyalattal, a maximális megengedett hegesztési szint az AWS D18.1-ben (3. szint) |
Élelmiszer-feldolgozás (AU) műszaki cikk |
|
10-50 ppm |
Elszíneződés a 304-es csövön, amely megfelel az AWS D18.1 és D18.2 elfogadásának |
Revista DYNA, 2019 |
Forrás: Maroufkhani et al., J. Manuf. Mater. Folyamat. 9(11):377 (MDPI, 2025); Revista DYNA 86(208), 2019; Élelmiszer-feldolgozás (Ausztrália), "Purge welding rozsdamentes acél"; CWB Group, Az öblítés minőségének hatása a rozsdamentes hegesztésekre.
Őszinte árnyalat:Az AWS D18.2, a hőre festett színek útmutatója, amelyre számos tulajdonosi specifikáció hivatkozik, higiénikus csövekhez készült. A CWB csoport nyomócsövek hegesztésein (GMAW vagy GTAW gyökér, FCAW töltet) végzett vizsgálata azt találta, hogy az elszíneződés ugyanazon öblítési minőség mellett nagyobb volt, mint a D18.2 útmutató sugallja, és hogy a hegesztési fémzárványok emelkedtek, ahogy az öblítő oxigén emelkedett. Ipari orsók esetében állítsa be az elfogadási szintet a specifikációban, ahelyett, hogy a higiéniai táblázat változatlanságát feltételezné.
Tartsa a tisztítástamíg a varrat nagyjából 250 fok alá nem hűl, mert az oxidáció akkor megy végbe, amikor a fém forró.
Ellenőrizd, ne találgass:használjon oxigénelemzőt a kilépő szellőzőnyílásnál. Enélkül általános szabály, hogy a hegesztés előtt a duzzasztott térfogat legalább tízszeresét kell átfolyni.
Távolítsa el a maradék árnyalatot:az ASTM A380 és A967 szerinti pácolás vagy passziválás helyreállítja a felületet ott, ahol a specifikáció megköveteli.
Melyik NDT-módszert használja rozsdamentes acél hegesztési varratok esetén?
Használjon 100%-os vizuális vizsgálatot minden hegesztésnél, adjon folyékony áthatolót a felületkritikus illesztésekhez, és használjon RT vagy UT-t az ASME B31.3 által igényelt térfogati mintához (legalább 5% véletlenszerű a normál folyadékszolgáltatáshoz). Ne határozzon meg mágneses részecsketesztet a 304L vagy 316L esetében, mert ezek a minőségek nem mágnesesek.

|
Módszer |
Amit talál |
Korlátozások a rozsdamentes acélra |
Standard |
|
Vizuális (VT) |
Felületi hibák: alámetszés, túlzott megerősítés, gyökér homorúsága, ívütések, fröcskölés, hő árnyalat |
Csak felület; a gyökér belsejében boreszkóp vagy hozzáférés szükséges |
ASME V Art. 9; B31,3 ¶344,2 |
|
Folyékony penetráns (PT) |
Felülettörő repedések, porozitás, felületre nyíló fúziós hibák |
Csak felület; használjon alacsony halogéntartalmú, alacsony kéntartalmú anyagokat, és utána alaposan tisztítsa meg |
ASME V Art. 6; ASTM E165 |
|
Mágneses részecske (MT) |
Nem alkalmazható ausztenites minőségekre |
Az ausztenites rozsdamentes acél nem mágneses |
n/a |
|
Radiográfia (RT) |
Térfogathibák: porozitás, salak, összeolvadás hiánya, hiányos behatolás |
Rossz orientáció esetén a szűk síkbeli repedések hiányozhatnak; sugárkezelést igényel |
ASME V Art. 2; B31,3 ¶344,5 |
|
Ultrahangos (UT / PAUT) |
Térfogat- és síkhibák, sugárzási veszély nélkül és digitális rekordok a PAUT-hoz |
A durva ausztenites hegesztési szemcsék szétszórják a hangot; minősített eljárást és kalibrációs blokkokat igényel |
ASME V Art. 4; B31,3 ¶344,6 |
Forrás: ASME B31.3 ¶344; ASME V. szakasz cikkei; hegesztőipari gyakorlat. A penetránsok halogén- és kéntartalmának szabályozása az ASME V 6. cikkének ausztenites anyagokra vonatkozó gyakorlatát követi.
Mennyi vizsgálatot igényel az ASME B31.3?
|
Folyadék szerviz |
Szemrevételezéses vizsgálat |
Volumetriás (RT vagy UT) vizsgálat |
|
Normál folyadékszolgáltatás |
A hegesztések 100%-a (a 2018-as kiadás ezt a véletlenszerű 5%-ról emelte) |
A kerületi tompa- és gérvágó hornyos varratok legalább 5%-a, véletlenszerűen kiválasztva |
|
M kategória (mérgező) |
A hegesztések 100%-a |
Nagyobb kiterjedés: legalább 20% véletlenszerű tompa- és gérvarratoknál, ¶M341.4.1-enként |
|
Súlyos ciklikus, magas nyomású |
A hegesztések 100%-a |
Még magasabban; lásd a ¶341.4.3-at és a IX. fejezetet a hatályos kiadáshoz |
Forrás: ASME B31.3 ¶341.4.1; ASME termékoldal a B31.3-2018 kiadás változásaihoz; Az AWS Welding Forum megbeszélése a ¶M341.4.1-ről (187185. témakör). Ellenőrizze a vásárlási megrendelésben hivatkozott kódkiadást.
Őszinte árnyalat:az 5%-os véletlenszerű minta helyszíni ellenőrzés, nem garancia. Maga a Kódex is elismeri, hogy a véletlenszerű és helyszíni vizsgálat nem biztosítja az előírt minőségi szintet a gyártás során. Ezért a kritikus rozsdamentes orsók vásárlói gyakran 10–100% RT vagy UT értéket adnak meg a megrendelésben.
Hogyan néznek ki az elfogadási feltételek?
|
Tökéletlenség |
Normál Fluid Service hegesztési kerületi korlát (B31.3, 341.3.2 táblázat) |
|
Repedések |
Nem elfogadható |
|
A fúzió hiánya |
Nem engedélyezett |
|
Hiányos behatolás |
Korlátozott mélységben és kumulatív hosszúságban; a táblázat 38 mm-t említ bármely 150 mm-es hegesztési hosszban |
|
Undercut |
Mélysége legfeljebb 1 mm (1/32 hüvelyk), és nem szabad a kívánt falvastagságra vágni |
|
Gyökér homorúsága (visszaszívás) |
A teljes hézagvastagság a vasalással együtt legalább a vékonyabb alkatrész névleges falának megfelelő legyen |
|
Külső megerősítés |
A magassághatár a falvastagságtól függ: 1,6 mm 6 mm-es falig, 3 mm 6 mm feletti falaknál 13 mm-ig, vastagabb falaknál nagyobb ráhagyással |
Forrás: ASME B31.3 341.3.2 táblázat az ISD 341-2 Mérnöki Szabványok Kézikönyvének 2. mellékletében (elfogadási kritériumok és hegesztési megerősítési táblázat) és az AWS Hegesztési Fórumban a táblázat megvitatása (155486, 66186 témakörök). Erősítse meg a számokat a kód megfelelő kiadásában.
Hogyan készül a hidroteszt, és mit bizonyít?
Töltse fel tiszta, alacsony kloridtartalmú vízzel, eressze ki a levegőt, emelje a nyomást legalább 1,5-szeresre a tervezett nyomásra (szorozva az ST/S feszültségaránnyal), tartsa legalább 10 percig, majd ellenőrizze az összes illesztést. Ez bizonyítja, hogy a kész csővezeték próbanyomáson szivárgásmentes. Nem helyettesíti az NDT-t.
|
Szivárgásvizsgálati módszer |
Tesztnyomás (ASME B31.3) |
Közepes |
Tart |
Használat és veszély |
|
Hidrosztatikus |
Legalább 1,5 × tervezési nyomás × (ST/S), ahol az ST és az S megengedett feszültség a vizsgálati és tervezési hőmérsékleten |
Víz (alacsony klorid az ausztenites minőségekhez) |
Legalább 10 perc, majd általában a tervezett nyomásra csökkentik a szivárgásvizsgálathoz |
Alapértelmezett módszer; a víz kevés energiát tárol, így a meghibásodások sokkal kevésbé veszélyesek |
|
Pneumatikus |
1,1 × tervezési nyomás |
Levegő vagy inert gáz |
Legalább 10 perc |
Csak ott, ahol a hidroteszt nem praktikus; tulajdonos jóváhagyása; tehermentesítő eszköz szükséges; a tárolt energia a meghibásodást veszélyessé teszi |
|
Alternatív szivárgásteszt |
¶345,9 és a tulajdonos jóváhagyása alapján |
Meghatározás szerint |
Meghatározás szerint |
Ritka; akkor használják, ha sem hidrosztatikus, sem pneumatikus vizsgálat nem kivitelezhető |
Forrás: ASME B31.3 ¶345 a Project Materials (Hydrostatic Testing and Hydrotest Pressure cikkek), az EPCLand (B31.3 Pressure Leak Test) és az Araner (Nyomásvizsgálati követelmények) által összefoglalva. A régebbi kiadások és más kódok eltérő pneumatikus tényezőket használnak; ellenőrizze a hatályos kiadást.
Működő példa (szemléltető):10 bar(g) tervezési nyomású orsó. Ha a vizsgálati hőmérsékleten megengedett feszültség megegyezik a tervezési hőmérsékleten megengedett feszültséggel (arány 1,0), a minimális hidroteszt nyomás 15,0 bar(g). Ha az arány 1,2, ami megtörténhet, ha a tervezési hőmérséklet sokkal magasabb, mint a vizsgálati hőmérséklet, akkor a minimum 18,0 bar(g)-ra emelkedik. A próbanyomásnak a vizsgálati határon belüli minden alkatrész, például a karimák és a szelepek névleges értékén belül kell maradnia.
Hidroteszt lépcsők rozsdamentes acél orsókhoz
- Készítse elő a tesztcsomagot:izometrikus, vizsgálati határ, számított próbanyomás és kalibrált mérőeszközök (jellemzően a próbanyomás körülbelül kétszeresének megfelelő mérőtartomány).
- Ellenőrizze a vizet:használjon ivóvizet vagy ionmentesített vizet kloriddal a projekt határain belül, általában 50 ppm vagy kevesebb ausztenites rozsdamentes acél esetén, és jegyezze fel a mért értéket.
- Feltöltés és légtelenítés:nyissa ki a magas ponton lévő szellőzőnyílásokat, amíg a víz egyenletesen folyik, hogy ne szoruljon be levegő.
- Fokozatosan növelje a nyomásta tesztértékre, megállva, hogy ellenőrizze a nyilvánvaló szivárgásokat.
- Tartpróbanyomáson legalább 10 percig (a projekt specifikációiban gyakran 30 percet vagy hosszabb időt kérnek), majd ellenőrizze az összes hegesztést, karimát és csatlakozást.
- Lecsepegtetjük és azonnal szárítjuk:olajmentes levegővel vagy nitrogénnel fújja ki. A mélypontokban, az elhalt lábakban és a hasadékokban visszamaradt víz a későbbi lyukképződés és a mikrobiológiailag befolyásolt korrózió vezető oka.
- Rögzítés és címkézés:írja alá a vizsgálati tanúsítványt a nyomással, az időtartammal, a vízklorid eredményével, a mérő kalibrációjával és az ellenőr tanújával.
- Őszinte árnyalat:A B31.3 tesztelés a csőrendszerre vonatkozik. Az orsóknál gyakori a műhelyben végzett hidroteszt, de ez nem szünteti meg az elkészült rendszer tesztelésének szükségességét, ha később terepi varratokat készítenek. A kloridszám egyben egy specifikációs határ, nem pedig egy univerzális kódszám: a gyakorlat körülbelül 50 ppm-től 10 ppm-ig vagy még alacsonyabbig terjed az igényes projekteknél.
Forrás: Klorid és szárítási gyakorlat az Eng-Tips megbeszéléséből (szál qid 415362), az EPCLand hidroteszt helyszíni útmutatója és egy anyaghegesztési csoport megbeszélése a hidroteszt utáni rozsdamentes meghibásodásokról. Ezek gyakorló források; a tulajdonos specifikációi élveznek elsőbbséget.
Melyik kapu melyik hibát fogja el?
Minden hibatípust más-más kapunál lehet a legjobban elkapni, és több hibát csak egy kap el. Az anyagi hibákat csak a PMI, a gyökéroxidációt csak az öblítés szabályozása akadályozza meg, a varrat belsejében lévő hibákat pedig csak az RT vagy az UT.

|
Hiba vagy kockázat |
Fit-up / PMI |
Hegesztési vezérlés |
VT / PT |
RT / UT |
Hidroteszt |
|
Rossz anyagminőség |
● |
– |
– |
– |
– |
|
Belső beállítási eltérés (magas-alacsony) |
● |
○ |
○ |
○ |
– |
|
Rossz gyökérrés vagy ferde |
● |
○ |
– |
○ |
– |
|
Gyökér oxidáció ("cukrozás") |
– |
● |
○ |
○ |
– |
|
A fúzió hiánya |
○ |
● |
– |
● |
○ |
|
Porozitás vagy salak |
– |
● |
○ |
● |
○ |
|
Felületi repedések |
– |
○ |
● |
○ |
○ |
|
Szivárgási út a falon keresztül |
– |
– |
○ |
○ |
● |
|
Hőszínezés, vasszennyeződés |
○ |
● |
● |
– |
– |
|
Későbbi korrózió a tesztvízből |
– |
– |
– |
– |
● (vízszabályozás) |
●=elsődleges vezérlés ○=részleges vagy közvetett észlelés –=nem észlelhető
Milyen dokumentumokat kell megkapnia a vevőnek egy kész orsóval?
Kérjen nyomon követhető minőségellenőrzési dokumentációt: anyagtanúsítványok, PMI eredmények, hegesztési minősítések, felszerelési és vizuális jelentések, NDT jelentések, tisztítási jegyzőkönyvek és aláírt hidroteszt tanúsítvány. Ha rekord nem létezik, az ellenőrzés megtörténtét nem lehet kimutatni.
- Anyag:MTR-ek az EN 10204 3.1 nyelvre a csövek, szerelvények és karimák esetében, valamint a hőszámokhoz kötött PMI-eredmények.
- Hegesztés:WPS, PQR és hegesztő WPQ-k; hegesztési térkép hegesztőazonosítókkal és töltőanyag tételszámokkal.
- Felépítés és látvány:aláírt felszerelési jegyzőkönyv és 100%-os szemrevételezési jegyzőkönyv.
- NDT:PT, RT vagy UT jelentések terjedelmével, technikával, elfogadási kóddal és tolmács minősítéssel; röntgenfelvételek vagy UT adatok megőrizve.
- Tisztítás és tisztítás:tisztító-oxigén napló és adott esetben pácolási vagy passziválási tanúsítvány (ASTM A380 vagy A967).
- Hidroteszt:tanúsítvány próbanyomással, tartási idővel, víz-klorid eredményével, a mérő kalibrálási dátumával és a tanú aláírásával.
- Dimenziós:végső méretjelentés az izometriához képest, beleértve a karima tájolását.
Gyakran Ismételt Kérdések
Q: Elég egy hidroteszt egy rozsdamentes acél csőorsó fogadásához?
A: Nem. A hidroteszt azt mutatja, hogy a kész csővezeték szivárgás nélkül tartja a nyomást a vizsgálat pillanatában. Nem talál megbízhatóan apró fúziós hibákat, porozitást, gyökéroxidációt vagy rossz anyagminőséget. Az ASME B31.3 a szivárgásvizsgálatot egyetlen kapuként kezeli, az illesztési ellenőrzés, a minősített hegesztés és a hegesztési vizsgálat mellett.
Q: Hány varratról kell röntgenfelvételt készíteni egy ASME B31.3 orsón?
A: A normál folyadékszolgáltatáshoz a B31.3 100%-os vizuális vizsgálatot ír elő, és a kerületi tompa- és gérvágó varratok legalább 5%-át véletlenszerű radiográfiával vagy ultrahangos vizsgálattal kell megvizsgálni. Az M kategória, a súlyos ciklikus és nagynyomású szolgáltatások többet igényelnek, és a tulajdonosi előírások gyakran tovább emelik a százalékot. Mindig erősítse meg a kód kiadását és a projekt specifikációját.
Q: Milyen hidroteszt nyomás vonatkozik a B31.3 alatti rozsdamentes acél orsóra?
A: A tervezési nyomás legalább 1,5-szerese, megszorozva a vizsgálati hőmérsékleten megengedett feszültség és a tervezési hőmérsékleten megengedett feszültség arányával. A nyomást legalább 10 percig tartják, majd általában a szivárgásvizsgálathoz tervezett nyomásra csökkentik. A projektspecifikációk gyakran hosszabb tartást igényelnek.
Q: Miért kell a hidrotesztvízhez alacsony kloridtartalom a rozsdamentes acélhoz?
A: A leürítés után a résekben, dugós varratokban vagy mélypontokban maradt klorid hetekkel vagy hónapokkal később lyukkorróziót, réskorróziót és feszültségkorróziós repedést okozhat. A projektspecifikációk általában körülbelül 50 ppm klorid-sapkát írnak elő az ausztenites rozsdamentes acél esetében, és egyes tulajdonosok ennél sokkal kevesebbet igényelnek. A vezetéket a vizsgálat után azonnal le kell üríteni és meg kell szárítani.
Q: Mekkora a megengedett legnagyobb eltérés a rozsdamentes cső hegesztéshez történő felszerelésekor?
A: Az ASME B31.3 egyetlen számot sem ad meg. Határt küld a hegesztési eljárásnak és a műszaki tervezésnek. A gyakorlatban 1,6 mm-es (1/16 hüvelyk) belső eltolódás a széles körben használt bolti határ az NPS 24-ig terjedő csövek esetében, és az ASME B31.1 kifejezetten 1/16 hüvelyket ír elő.
Q: Mely NDT módszerek működnek ausztenites rozsdamentes acél hegesztéseken?
A: Vizuális (VT), folyadék behatoló (PT), radiográfiás (RT) és ultrahangos (UT vagy phased array) tesztelést alkalmaznak. A mágneses részecskék vizsgálata nem hatékony a nem mágneses ausztenites minőségeknél, mint például a 304L és 316L. A behatoló anyagoknak alacsony halogén- és kéntartalmú szennyeződéseket kell tartalmazniuk, és a vizsgálat után az alkatrészt meg kell tisztítani.
Q: Pneumatikus teszt helyettesítheti az orsón végzett hidrotesztet?
A: Csak ott, ahol a hidroteszt nem praktikus és a tulajdonos jóváhagyja. A B31.3 a pneumatikus próbanyomást a tervezett nyomás 1,1-szeresére állítja be, de a sűrített gáz sokkal több energiát tárol, mint a víz, így a meghibásodás robbanásveszélyes lehet. A hidrosztatikus tesztelés továbbra is az alapértelmezett.
Milyen szabványok szabályozzák az egyes kapukat?
Az ASME B31.3 meghatározza a keretet, az ASME V. és IX. szakasza a vizsga- és minősítési szabályokat, az ASTM és az AWS dokumentumok pedig anyag- és felületi követelményeket határoznak meg.
|
Standard |
Hatály |
Kapu |
|
ASME B31.3 |
Folyamatcsövek: gyártás, vizsgálat, átvételi kritériumok, szivárgásvizsgálat |
Mind a négyen |
|
ASME IX |
Hegesztői és keményforrasztói végzettség (WPS, PQR, WPQ) |
Hegesztés |
|
ASME V. szekció |
Roncsolásmentes vizsgálati módszerek (VT, PT, RT, UT) |
NDT |
|
ASME B16.25 |
Tompahegesztő végek (ferde, gyökérfelület) |
Fit-up |
|
ASTM A312 / A403 / A182 |
Ausztenites rozsdamentes cső / kovácsolt szerelvények / kovácsolt karimák |
Felszerelés (anyagok) |
|
EN 10204 |
Az ellenőrzési dokumentumok típusai (3.1 típusú tanúsítványok) |
Felszerelés, dokumentáció |
|
AWS D18.1 / D18.2 |
Ausztenites cső és csövek hegesztése higiénikus szervizben / hőszínezési útmutatóban |
Hegesztés |
|
ASTM A380 / A967 |
Rozsdamentes acél tisztítása, vízkőmentesítése és passziválása |
Utóhegesztés |
|
PFI ES-3 |
Csőgyártási tűrések |
Illetékes, méretes |