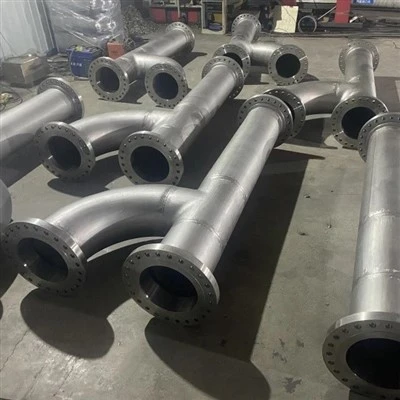
API 6AEz az a specifikáció, amely eldönti, hogy a kovácsolt kútfej alkatrész elfogadható-e bárhol az olaj- és gáziparban. Ha cége rozsdamentes acélból vagy nikkelötvözetből készült alkatrészeket kovácsol vagy vásárol kútfejekhez, karácsonyfákhoz, szelepekhez vagy fojtószelepekhez, ez a cikk ismerteti az anyagosztályokat, az ötvözeteket és a minősítési teszteket, amelyek elválasztják a jóváhagyott alkatrészeket a visszautasított alkatrészektől.

Kilenc gyakorlati kérdésre válaszolunk: mi az API 6A és miért számít; mit jelent a hét anyagosztály (AA-tól HH-ig); hogyan lehet összehasonlítani a rozsdamentes acélokat és a nikkelötvözeteket; hogyan korlátozzák a hőmérséklet- és nyomásértékek a választást; mit tartalmaz valójában a kovácsolási képesítés; miben különbözik a PR1 és PR2 tesztelése; mit követel meg a NACE MR0175/ISO 15156 forrásszolgáltatási minősítés; hogyan kell ellenőrizni a szállító hitelesítő adatait; és a vásárlók leggyakrabban feltett kérdéseket. A forráslista zárja a cikket, így minden kulcsfontosságú állítás nyomon követhető.
Mi az API 6A, és miért szabályozza a kovácsolt kútfej alkatrészeket?
Az American Petroleum Institute által kiadott API 6A – Specification for Wellhead and Tree Equipment – meghatározza a minimális követelményeket a kútfej- és karácsonyfa-berendezések tervezésére, anyagaira, gyártására, tesztelésére és dokumentálására vonatkozóan. Jelenleg a 21. kiadásnál tart (2018. november), kiegészítésekkel karbantartják, és technikailag az ISO 10423 nemzetközi szabvány tükrözi.
A specifikáció kiterjed a kút tetején elhelyezett nyomástartó és nyomásszabályozó berendezésekre: burkolatfejekre és orsókra, csőfejekre és orsókra, karácsonyfákra, tolózárra, visszacsapó- és dugószelepekre, fojtótekercsekre, burkolat- és csőakasztókra, valamint csatlakozókra és karimákra. Mindegyik résznek fenn kell tartania a fúrólyuk nyomását, és ellenállnia kell a rajta átfolyó folyadékoknak – gyakran évtizedekig.
A kovácsolt alkatrészeket szilárd fém kalapácsokkal vagy présekkel történő melegen történő deformálásával állítják elő. Ez a folyamat lezárja a belső üregeket, finomítja a szemcseszerkezetet, és irányított szemcseáramlást hoz létre az alkatrész alakja mentén - pontosan olyan tulajdonságokkal, amelyekre a nyomást tartalmazó alkatrészeknek szüksége van. Ezért a testeket, a motorháztetőket, az akasztókat és a csatlakozókat általában kovácsoltnak, nem pedig öntvénynek nevezik.
Az API 6A-nak megfelelő berendezések tartalmazhatják az API monogramot, ami azt jelenti, hogy a gyártó rendelkezik licenccel, és az API auditálja. A kovácsolás beszállítója számára ez az engedély a teljes láncra – olvasztásra, kovácsolásra, hőkezelésre, tesztelésre és nyomon követhetőségre – vonatkozik, nem csak az ötvözetkémiára.
Mi a hét API 6A anyagosztály, és melyikre van szüksége az összetevőjének?
Az API 6A hét anyagosztályt határoz meg – AA, BB és CC az általános szolgáltatáshoz, valamint DD, EE, FF és HH a savanyú szolgáltatásokhoz. Az osztály két részcsoportra határozza meg a minimális anyagkövetelményeket: a nyomástartó testre (test, motorháztető, vég- és kimeneti csatlakozások) és a belső nyomásszabályozó alkatrészekre (tüskefüggesztők, szelepfurat-tömítő mechanizmusok, fojtóburkolat és szárak).

1 - táblázat API 6A anyagosztályok (API 6A / ISO 10423 szerint; forrás: Bevezetés az API 6A specifikációjába, Cameron/Schlumberger)
|
Anyag osztály |
Szolgáltatás |
Karosszéria, motorháztető, vég és kimeneti csatlakozások |
Tüskefüggesztők, szelepfurat-tömítő mechanizmusok, fojtóburkolat és szárak |
|
AA |
Általános |
Szén vagy gyengén ötvözött acél, rozsdamentes acél vagy CRA |
Szén vagy gyengén ötvözött acél, rozsdamentes acél vagy CRA |
|
BB |
Általános |
Szén vagy gyengén ötvözött acél, rozsdamentes acél vagy CRA |
Rozsdamentes acél vagy CRA |
|
CC |
Általános |
Rozsdamentes acél vagy CRA |
Rozsdamentes acél vagy CRA |
|
DD |
Savanyú |
Szén vagy gyengén ötvözött acél, rozsdamentes acél vagy CRA |
Szén vagy gyengén ötvözött acél, vagy CRA |
|
EE |
Savanyú |
Szén vagy gyengén ötvözött acél, vagy CRA |
Rozsdamentes acél vagy CRA |
|
FF |
Savanyú |
Rozsdamentes acél vagy CRA |
Rozsdamentes acél vagy CRA |
|
HH |
Savanyú |
CRA |
CRA |
A táblázat olvasása.Egyszerűen fogalmazva, az AA-tól CC-ig terjedő osztályok olyan kutakra vonatkoznak, ahol a hidrogén-szulfid nem jelent problémát; A DD-től HH-ig terjedő osztályok savanyú kiszolgálásra szolgálnak, ahol a H2S hirtelen megrepedhet a közönséges acélból. A HH a legigényesebb osztály: a folyadékkal nedvesített felületeknek korrózióálló ötvözetből (CRA) kell készülniük.
A vásárlók gyakran kihagynak két pontot.Először is, az anyagosztály nem egyetlen fém – ez egy követelmény, amelyet a kovácsoló gyártó megfelel a megfelelő minőség kiválasztásával és teszteléssel igazolva. Másodszor, a DD, EE, FF és HH osztályok esetében a nyomáshatároló alkatrészeknek meg kell felelniük a NACE MR0175/ISO 15156 szabványnak, a H2S környezetekre vonatkozó ipari szabványnak is (lásd az alább található forrásszolgáltatási részt).
Hasznos részlet.HH esetén a CRA csak visszatartott folyadékkal nedvesített felületeken szükséges; A CRA gyengén ötvözött vagy rozsdamentes acél burkolata megengedett. Sok gyártó ezt az utat használja a költségek szabályozására, miközben a nedves felületet biztonságosan tartja.
Egyszerű hasonlat.Gondoljon az anyagosztályokra, mint biztonsági szintekre egy épületben: az AA egy normál iroda, a HH egy veszélyes vegyi anyagokat kezelő laboratórium. Nem építenél vegyi laboratóriumot ugyanolyan anyagokból, mint egy irodát, és nem szabad a savanyú kutat megadni az általános szolgáltatást biztosító anyagokkal.
Rozsdamentes acél vagy nikkelötvözet? Az API 6A kovácsolt anyagok ötvözeteinek összehasonlítása
A választás négy kérdéstől függ: Tartalmaz-e a környezet H2S-t? Mennyire meleg a kút és mennyi klorid van a folyadékban? Milyen erősségű kell az alkatrésznek? És mennyi az elfogadható költség? A gyakorlatban a martenzites és duplex rozsdamentes acélok a legtöbb felületi alkalmazást lefedik; A nikkelötvözetek a leginkább korrozív, legforróbb vagy legnagyobb szilárdságú feladatokra vannak fenntartva – különösen a HH osztályú és HPHT berendezésekre.
Táblázat 2 - Általános kovácsötvözetek az API 6A szolgáltatáshoz és az egyes illeszkedések helye
|
Ötvözet (UNS) |
Család |
Tipikus API 6A használat |
Erő |
Korrózióállóság |
Tipikus kovácsolt alkatrészek |
|
AISI 410 (S41000) |
Martenzites rozsdamentes acél |
BB, CC, FF testek és szárak |
Közepes (60 000–75 000) |
Jó; korlátozott a savanyú szolgáltatás, a keménységet ellenőrizni kell |
Szeleptestek, motorháztetők, szárak |
|
F6NM / 13Cr-4Ni (S41500) |
Martenzites rozsdamentes acél |
CC, FF |
Közepes (60 000–75 000) |
Hasonló a 410-hez, jobb alacsony hőmérsékleti szívóssággal |
Szeleptestek, akasztók |
|
17-4PH (S17400) |
Csapadékban edzett rozsdamentes acél |
CC, FF szárak és akasztók |
Magas (105K) |
Jó tábornok; SSC korlátok érvényesek a savanyú szolgáltatásra |
Szárak, tüskék akasztók |
|
316 / 316L (S31600 / S31603) |
Ausztenites rozsdamentes acél |
CC, tömítőgyűrűk, tömítések |
Alacsony vagy közepes (60 000) |
Kiváló tábornok; a hőmérséklet, pH2S, kloridok, pH korlátai |
Tömítőgyűrűk, kis szerelvények |
|
22Cr duplex (S31803 / S32205) |
Duplex rozsdamentes acél |
EE, FF |
Közepestől magasig (75 000–100 000) |
Erős ütésállóság; az ISO 15156-3 szerinti forrásszolgáltatási határértékek |
Szeleptestek, akasztók, fojtótekercsek |
|
25Cr szuperduplex (S32750) |
Super duplex rozsdamentes acél |
FF, HH-szomszédos |
Magas (100 000) |
Nagyon magas pitting és SCC ellenállás |
HPHT karosszéria, vállfák |
|
Alloy 625 (N06625) |
Nikkel-króm-molibdén |
HH, HPHT |
Mérsékelt (hevített) |
Kitűnő a kloridok és a H2S ellen |
Karosszériák, motorháztetők, akasztók |
|
Alloy 718 (N07718) |
Nikkel, edzett |
HH, HPHT nagy szilárdságú |
Nagyon magas |
Kiemelkedő; API 6ACRA szerinti minősítés nagy szilárdsággal |
Nagy szilárdságú akasztók, csatlakozók |
|
Alloy 825 (N08825) |
Nikkel-vas-króm |
HH |
Mérsékelt |
Jó általános korrózióállóság |
Testek, karimák |
|
Monel K-500 (N05500) |
Nikkel-réz, edzett |
HH, trimm, rugók |
Magas |
Jó az ISO 15156 határain belül |
Szárak, kárpitok, rögzítők |
|
Hastelloy C-276 (N10276) |
Nikkel-króm-molibdén |
HH, extrém kiszolgálás |
Mérsékelt |
A legnagyobb ellenállás a lyukasztással és az SCC-vel szemben |
Kritikus nyomású alkatrészek |
Hogyan kell olvasni a táblázatot.Az UNS-számok az univerzális ötvözetazonosítók (S=rozsdamentes acél, N=nikkel alapú). A 60K, 75K, 100K és 105K API tulajdonságmegjelölések a minimális folyáshatárra utalnak ezer psi-ben – egy 75K-os kovácsolásnak legalább 75 000 psi-t kell hoznia.
Gyakorlati alapszabály.A szén- és gyengén ötvözött acélok erősek és olcsók, de korrodálódnak; A martenzites rozsdamentes acélok (410, F6NM) növelik a korrózióállóságot, és az általános szolgáltatás munkagépei; A duplex minőségek (22Cr, 25Cr) növelik a kátyúzás és repedés ellenállását a savanyú kiszolgálás érdekében; a nikkelötvözetek (625, 718, 825, K-500, C-276) a legmagasabb korrózióállóságot és öregedéssel a legnagyobb szilárdságot biztosítják – a legmagasabb költségek mellett.
Még egy mérnöki szempont.A nyomást tartalmazó és nyomásszabályozó alkatrészekhez használt, öregedő nikkel alapú ötvözeteket egy dedikált API-szabvány, az API 6ACRA szabályozza. Ha a tervezése a nagy szilárdságú 718-as ötvözetre támaszkodik, a minősítés ezt az utat követi, nem pedig az alapötvözet táblázatát.
Hogyan korlátozzák az API 6A hőmérséklet- és nyomásértékek az ötvözetválasztást?
Az API 6A alkatrészeket három együttható dologgal kell megjelölni: hőmérsékleti osztály, nyomásosztály és anyagosztály. A hőmérsékleti osztályok a –60 fokos sarkvidéki szolgáltatástól a 343 fokos extrém HPHT szolgáltatásig terjednek; az üzemi nyomás 2000 és 20000 psi között mozog. Együtt döntik el, hogy mely ötvözetek, hőkezelések és vizsgálatok elfogadhatók.

3 - táblázat API 6A hőmérsékleti osztályok (K–V az API 6A specifikációjának bevezetése szerint; X–Y API 6A HPHT gyakorlat szerint, BHEL TDC)
|
Osztály |
Működési tartomány (F fok) |
Működési tartomány ( fok ) |
Tipikus szolgáltatás |
|
K |
-75 és 180 között |
-60 és 82 között |
Sarkvidéki és mínuszponti környezet |
|
L |
-50 és 180 között |
-46-tól 82-ig |
Hideg éghajlat a parton |
|
N |
-50 és 140 között |
-46-tól 60-ig |
Hideg kiszolgálás, mérsékelt maximális hőmérséklet |
|
P |
-20 és 180 között |
-29-től 82-ig |
Szabványos szárazföldi termelés |
|
S |
0-tól 140-ig |
-18 és 60 között |
Szerviz alacsony maximális hőmérsékleten |
|
T |
0-tól 180-ig |
-18-tól 82-ig |
Általános szolgáltatás |
|
U |
0-tól 250-ig |
−18-tól 121-ig |
Magasabb hőmérsékletű szolgáltatás |
|
V |
35-től 250-ig |
2-től 121-ig |
Trópusi kiszolgálás, mérsékelt minimum hőmérséklet |
|
X |
0 és 350 között |
-18-tól 177-ig |
HPHT szolgáltatás (180 fokon érvényesítve) |
|
Y |
0 és 650 között |
−18-tól 343-ig |
Extrém HPHT szolgáltatás (345 fokon érvényesítve) |
Kombinált értékelések.A hőmérsékleti osztályok kombinálhatók a minősítés bővítése érdekében. A kútfejszelep általános besorolása a P+U, ami azt jelenti, hogy a kialakítás −20 és +250 F fok közötti (−29 és +121 fok között).
Miért számít a hőmérséklet a kovácsolásnál?Az alacsony hőmérsékleti osztályok (K, L) megkövetelik az ütésállóságot – A Charpy-teszteket általában –29 fokon és az alatt végzik. A magas hőmérsékleti osztályok (X, Y) megkövetelik, hogy az ötvözet megőrizze használható szilárdságát, amikor a meleg-emelt hőmérsékletű szakítóvizsgálatokat 180 fokon az X osztálynál és 345 fokon az Y osztálynál végezzük. A nikkelötvözetek hőmérsékleten sokkal jobban tartják a szilárdságot, mint a legtöbb rozsdamentes acél, ezért dominálnak a HPHT berendezésekben.
4 - táblázat: API 6A üzemi nyomásértékek (forrás: API 6A magyarázó, Jiangsu Wellhead Drilling Equipment Co.)
|
Üzemi nyomás (psi) |
kb. bár |
Tipikus alkalmazás |
|
2,000 |
138 |
Sekély szárazföldi kutak, alacsony nyomású gáz |
|
3,000 |
207 |
Közepes nyomású szárazföldi termelés |
|
5,000 |
345 |
Szabványos szárazföldi és offshore termelés |
|
10,000 |
690 |
Nagynyomású tengeri és mély kutak |
|
15,000 |
1,034 |
HPHT kutak, mélytengeri tenger alatti |
|
20,000 |
1,379 |
Ultra-HPHT feltárás |
Miért számít a nyomás?A magasabb minősítések vastagabb szakaszokat, nagyobb szilárdsági követelményeket és szigorúbb roncsolásmentes vizsgálatot jelentenek. Egy 20 000 psi nyomású testet nem lehet ugyanúgy előállítani és ellenőrizni, mint egy 2 000 psi-t – a kovácsolási terv, a hőkezelés és az ultrahangos vizsgálat mind szigorodnak, ahogy a minősítés emelkedik.
Mit tartalmaz valójában egy API 6A kovácsolás minősítési vizsgálata?
A képesítés bizonyíték, nem papírmunka. A kovácsolás akkor minősül minősítettnek, ha kémiája, kovácsolási eljárása, hőkezelése, mechanikai tulajdonságai és roncsolásmentes vizsgálata igazoltan megfelel az osztály-, PSL- és hőmérséklet-követelményeknek – a feljegyzések alapján az auditor vissza tudja vezetni a fém eredeti hőjét.
1 -. lépés Olvadás és finomítás.Az API 6A nyomás alatti részek teljesen leoltott, finomszemcsés acélból indulnak, amelyet elektromos kemencében, bázikus oxigénkemencében vagy indukciós kemencében olvasztanak fel, majd másodlagos finomítás következik, például vákuumgáztalanítás, AOD, ESR vagy VAR. A PSL 4 esetében az olvasztási gyakorlatot dokumentálni és jelenteni kell.
Lépés 2 - Kovácsolási terv és csökkentés.A melegkovácsolásnak dokumentált tervet kell követnie, amely bemutatja a kovácsolás és a redukció minden szakaszában a szakaszait. Gyakori minimum a 3:1 arányú területcsökkentés a tuskótól a kész kovácsolásig, miközben a szemcseáramlás az axiális hosszral párhuzamosan halad. Így garantált a kovácsolt szerkezet - amiért egyáltalán kovácsolunk -.
3 -. lépés Hőkezelés minősítési tesztkuponokkal (QTC).Minden hőkezelési tétel minősített minősítési teszt kuponokkal (QTC), amelyeket ugyanabban a kemencében és hűtőtartályban dolgoznak fel, mint a gyártási alkatrészeket. A kupon egyenértékű körének – a hűtési sebességnek a szakasz méretéhez való igazításának módja – egyenlőnek vagy nagyobbnak kell lennie a minősített résznél. Az oltóközeg hőmérsékletét szabályozzuk, például a víz vagy a polimer 38 °C-on vagy az alatt a kvencselés kezdetén.
4 -. lépés Mechanikai tesztelés.A szelvényeken szakítóvizsgálatokat (0,2%-os eltolási hozam), Charpy V-bevágásos ütőpróbákat (jellemzően –29 fokon, a minimális átlagos elnyelt energiával keresztirányban körülbelül 20 J, hosszanti irányban pedig 27 J-t) és keménységi felméréseket futtatnak. A 60K és 105K közötti tulajdonságmegjelölések határozzák meg a szükséges erősségeket. PSL 2 és magasabb verziók esetén a keménységet a gyártási alkatrészek 100%-án ellenőrzik.
5 -. lépés Roncsolásmentes vizsgálat (NDE).Az ASTM A388 szerinti ultrahangos tesztelés (UT) igazolja a belső megbízhatóságot; Az érzékenységet lapos fenekű lyuk (FBH) referenciák állítják be, amelyek a PSL emelkedésekor meghúzódnak – például 1,6 mm-es FBH 38 mm-es falvastagságig, 3,2 mm-es 38-150 mm-es falvastagságokhoz és 6,4 mm-es 150 mm feletti falvastagságokhoz. Mágneses részecskék (MT) és folyadék behatoló (PT) vizsgálati felületek fedik le. Az NDE személyzetének ISO 9712 vagy ASNT SNT-TC-1A minősítéssel kell rendelkeznie.
6 -. lépés Nyomon követhetőség.Minden kész alkatrésznek vissza kell vezetnie a hőszámát a malom tanúsítványokon, a hőkezelési jegyzőkönyveken, a vizsgálati jelentéseken és az NDE-jelentéseken keresztül. Ha valamelyik hivatkozás hiányzik, az alkatrész nem minősített.
A kovácsoláson túl.A magas integritású szolgáltatás esetében a minősítés nem áll meg a kovácsolásnál. Ha CRA burkolatot alkalmaznak - megengedett a HH osztályú nedves felületeknél - a hegesztési eljárást és a hegesztőket is minősíteni kell, keménységi felmérésekkel a fedőrétegen, a hőhatás zónában és a nemesfémben.
PR1 és PR2 - mi a különbség az API 6A teljesítményminősítésében?
A PR1 és a PR2 a két teljesítménykövetelmény szintje az API 6A-ban. A PR1 az alapérték – szabványos hidrosztatikai, ülés- és gáztesztek, amelyek bizonyítják, hogy az alkatrész tartja a nyomást. A PR2 az F mellékletben meghatározott kiterjesztett érvényesítési útvonal – nyomásciklus, hőmérséklet-ciklus és tömítési tesztek, amelyek bizonyítják, hogy a kialakítás túléli a valós működési ciklusok éveit.
Mit tartalmaz a PR1.Hidrosztatikus héj vizsgálat a szükséges nyomáson, szelepülés szivárgásvizsgálata és gáztömítés tesztelése ott, ahol a PSL megköveteli. Ez a legtöbb szabványos összetevő alapértelmezett szintje.
Amit a PR2 ad hozzá.Az F. melléklet tervezési érvényesítése a következőkkel egészül ki: erő- vagy nyomatékmérés üzem közben; dinamikus ciklus – jellemzően körülbelül 160 ciklus maximális furatnyomáskülönbség mellett; maximális és minimális hőmérsékleti ciklus, jellemzően 20 ciklus minden szélsőségben; nyomás-hőmérséklet ciklus; és környezeti tömítési tesztek. A kritikus tömítések vizsgálati közegeként általában gázt használnak.
Amikor a PR2 kötelező.A felszíni és víz alatti biztonsági szelepek (SSV, USV) és az ellennyomású szelepek (BSDV) kialakításának meg kell felelnie a PR2-nek, és a kezelők rendszeresen meghatározzák a PR2-t a HPHT és a mélyvízi berendezésekhez.
Fontos megkülönböztetés.A PR2 a tervezést érvényesíti, nem az egyes alkatrészeket. A gyártási részek továbbra is megkapják a rutin átvételi teszteket – a PR2-vel tesztelt prototípus bizonyítja, hogy a tervezés fennmaradhat; a gyártási tesztek azt bizonyítják, hogy ez az alkatrész helyesen készült.
Egyszerű hasonlat.Tekintsd a PR1-et jogosítványvizsgának, a PR2-t pedig egy versenybizonyítványnak: az ember bizonyítja, hogy tudsz vezetni; a másik azt bizonyítja, hogy túl lehet élni az extrém körülményeket.
Mi szükséges a NACE MR0175/ISO 15156 szerinti savanyú szolgáltatási minősítéshez?
A DD, EE, FF és HH anyagosztályok esetében a nyomáshatároló alkatrészeknek meg kell felelniük a NACE MR0175/ISO 15156 -, a H2S-tartalmú környezetben használt anyagokra vonatkozó nemzetközi szabványnak. Korlátozza a kémiát, a keménységet és a mikroszerkezetet, így a fém nem repedhet meg, ha hidrogén-szulfidnak van kitéve.

Miért létezik.Nedves H2S üzemben a közönséges acélok meghibásodhatnak szulfidos feszültségrepedés (SSC), feszültségkorróziós repedés (SCC) vagy hidrogén okozta repedés (HIC) következtében – hirtelen, katasztrofális meghibásodási módok, amelyek jóval az anyag normál szilárdsági határa alatt fordulhatnak elő.
Hogyan épül fel a szabvány.Az 1. rész tartalmazza a repedésálló anyagok kiválasztásának általános elveit. A 2. rész a szén- és gyengén ötvözött acélokat (és az öntöttvasakat) fedi le: korlátozza a keménységet – a legtöbb szén- és gyengén ötvözött minőség körülbelül 22 HRC-re van korlátozva –, valamint mikroszerkezeti és feldolgozási ellenőrzéseket ír elő az SSC-nek és a HIC-nek ellenálló. A 3. rész a korrózióálló ötvözetekre vonatkozik: meghatározza a hőmérséklet, a H2S parciális nyomás, a kloridkoncentráció és a pH elfogadható ablakait minden ötvözetcsaládhoz – például azokat a feltételeket, amelyek mellett a 316L, a duplex minőségek vagy az Alloy 718 elfogadhatók.
Hogyan mutatják be a képesítést.Keménységi felmérések a gyártási alkatrészeken és a hegesztési rátéteken (jellemzően Vickers-teszt több helyen a fedőrétegen, a hőhatás által érintett zónán és a nemesfémben), valamint szükség esetén SSC-teszt a NACE TM0177 szerint és HIC-teszt a NACE TM0284 szerint. Az eredményeket dokumentálni és nyomon követni kell.
Praktikus elvihető.A "rozsdamentes acél" nem automatikusan savanyú. A hőmérséklettől, a H2S parciális nyomástól, a kloridoktól és a pH-tól függően az ausztenites minőség az egyik kútban tökéletesen elfogadható, a másikban pedig elfogadhatatlan. Pontosan ezért kell a környezettel együtt megadni az API 6A anyagosztályt.
Hogyan ellenőrizheti, hogy a kovácsolás beszállítója valóban API 6A minősítéssel rendelkezik?
Ellenőrizzen három dolgot, majd ellenőrizze a dokumentumokat. Először is, a szállító API monogram licenccel rendelkezik, amelynek hatálya kiterjed a vásárolt termékre. Másodszor, a minőségirányítási rendszer API Q1 vagy ISO 9001 tanúsítvánnyal rendelkezik. Harmadszor, maga a kovácsolási folyamat rendelkezik az API 20B minősítéssel a nyitott kovácsolások esetében, vagy az API 20C minősítéssel a zárt sajtolású kovácsolások esetében. Ezután ellenőrizze, hogy a papírok megegyeznek-e a fémmel.
Az API 20B és API 20C magyarázata.Az API 20B szabályozza a nyitott formájú kovácsolásokat – nagy, egyszerű formákat, amelyeket lapos vagy formázott szerszámok közé kovácsolnak. Az API 20C szabályozza a zárt sajtolású kovácsolásokat – a zárt nyomószerszámokban előállított összetett, hálóközeli formákat. Mindkettő dokumentált anyagspecifikációt, minősített folyamatokat, nyomon követhetőséget és NDE-t igényel. Az API 6A képességet 20B/20C folyamatminősítés nélküli beszállítónak gyengébb története van.
Mit kell megadni a megrendelésben - az öt paraméter.berendezés típusa; üzemi nyomás minősítés; hőmérsékleti osztály; anyagosztály; és PSL szinten. Ha bármelyiket elhagyja, a szállító szabadon választhat a legolcsóbb megfelelő opció közül.
Piros zászlók a dokumentációban.Anyagvizsgálati jelentések (MTR-ek), amelyek nem kötődnek a hőszámokhoz; nincsenek QTC-rekordok, amelyek összekapcsolják a kupont a gyártási tétellel; keménységi értékek a megadott tartományon kívül; "kovácsolt" alkatrészek öntött mikroszerkezettel vagy szemcsefolyási jel nélkül; hiányzó UT/MT/PT jelentések; és NDE tanúsítványok nem képesített személyzettől.
Harmadik fél által végzett ellenőrzés.PSL 3 és PSL 4 esetén használjon külső ellenőrző ügynökséget a gyári átvételi tesztek szemtanúihoz, és nézze át a teljes dokumentációs csomagot a szállítás előtt.
Gyakran ismételt kérdések
Az anyagosztály (AA-tól HH-ig) szolgáltatási követelmény – aminek az alkatrésznek ellenállnia kell. Egy anyagcsoport vagy minőség (például 410, F6NM, 625 vagy 718) az a konkrét ötvözet, amelyet a követelmény teljesítésére választottak. Egy osztályt több különböző ötvözet is kielégíthet, és egy ötvözet több osztályban is megjelenhet.
Elfogadható a 316 rozsdamentes acél az API 6A savanyú szolgáltatáshoz?
Csak az ISO 15156-3 által meghatározott határokon belül. Az ausztenites rozsdamentes acélok, mint például a 316/316L, csak a hőmérséklet, a H2S parciális nyomás, a kloridkoncentráció és a pH meghatározott ablakain belül elfogadhatók. Ez nem egy takaró „igen”.
Mit jelent a HH az API 6A-ban?
A HH a legmagasabb savanyú szolgáltató anyagosztály. A karosszéria és a belső nyomásszabályozó részeknek korrózióálló ötvözetet (CRA) kell használniuk minden visszatartott folyadékkal nedvesített felületen; A CRA gyengén ötvözött vagy rozsdamentes acél burkolata megengedett.
Használható-e szénacél a HH berendezésekben?
Nem visszatartott folyadékkal nedvesített felületeken – a nedvesített felületnek CRA-nak kell lennie. Gyengén ötvözött vagy szénacél alap CRA burkolattal megengedett.
Mi az a PSL 3G?
A PSL a Product Specification Level (1, 2, 3, 3G, 4) rövidítése. A PSL 3G a PSL 3, plusz az összes nyomást tartalmazó tömítés és fészek kötelező gázvizsgálata – jellemzően HPHT és mélyvízi alkalmazásokhoz.
PR1 vagy PR2 - melyikre van szüksége az összetevőmnek?
Ez az összetevőtől és a szolgáltatástól függ. A PR2 kötelező a biztonsági szelepek és az ellennyomású szelepek kialakításához, és rutinszerűen elő van írva a HPHT és a kritikus szervizberendezésekhez. A szabványos komponensek esetében elegendő lehet a PR1 és a szükséges PSL tesztek – erősítse meg az üzemeltetővel vagy a projekt specifikációjával.
Mi a különbség az API 20B és az API 20C között?
Mindkettő API specifikáció a minősített kovácsolás beszállítói számára. Az API 20B lefedi a nyitott formájú kovácsolt anyagokat (nagy, egyszerű formák); Az API 20C zárt sajtolású kovácsolásokat takar (összetett hálóközeli formák). Sok beszállító rendelkezik az egyik vagy mindkettővel, termékválasztékától függően.