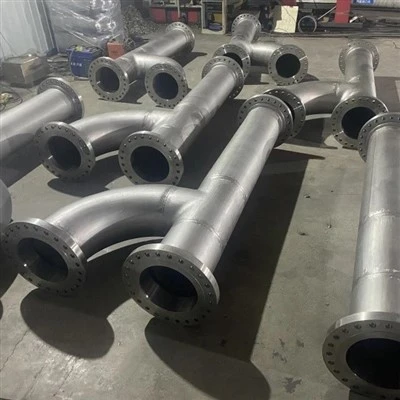
Minden csőszerelési munka egy korai döntésen múlik: meg kell építeni a csövet egy műhelyben, és darabokban (orsókban) szállítani, vagy a helyszínen vágni, illeszteni és a helyére hegeszteni. A választás határozza meg a költségvetést, az ütemezést, a hegesztés minőségét, és még azt is, hogy mennyire biztonságos a helyszín.
Ez az útmutató összehasonlítja a költségekre, a minőségre és az ütemezésre vonatkozó két megközelítést publikált iparági kutatások alapján, elmagyarázza, hogy melyik melyik nyer, és gyakorlati módszert ad a döntéshez. Külön figyelmet fordít arrarozsdamentes acél és nikkelötvözet csövek, hol hogyan és hol készül egy hegesztés, még fontosabb.

A legtöbb ipari csővezeték esetében az előregyártott orsók lerövidítik a helyszíni ütemezést és egyenletesebb hegesztési minőséget biztosítanak, és gyakran csökkentik a teljes beépítési költséget, de nem automatikusan. A megtakarítások a munkaerő arányától, a termelékenységtől és a támogatási költségektől függenek, és ehhez korai tervezési lefagyasztást és jó logisztikát igényelnek. A terepi gyártás továbbra is nyeri a kis furatú futásokat, a kötéseket, a késői változtatásokat és az olyan helyszíneket, amelyek nem képesek nagy orsót fogadni. A legtöbb sikeres projekt hibridet használ: maximális hatótávolság a boltban, zárás és bekötés a terepen.
Mi a különbség az előregyártott csőtekercs és a terepi gyártás között?
A csőtekercs a csővezetékek (csövek, szerelvények és karimák) egy része, amelyet az üzletben izometrikus rajzok alapján vágnak ki, szerelnek fel, hegesztenek és ellenőrzik, majd beszerelésre készen szállítják a helyszínre. A helyszíni gyártás ugyanazt a csővezetéket a helyére építi, illesztésenként, az építkezésen.
Az orsót úgy méretezték, hogy túlélje a teherszállítást és az emelést. A helyszínen a személyzet az orsókat egymáshoz és a berendezésekhez köti össze, így idejük a gyártási hegesztés helyett az illesztésre és a hegesztésre megy el. A helyszíni gyártás során minden vágás, illesztés és hegesztés a munkavégzés helyén történik, gyakran magasban, szűk helyeken és bármilyen időjárási körülmények között a munkaterületen. A gyakorlatban szinte egyetlen projekt sem pusztán az egyik vagy a másik. Az orsók néhány hegesztési varrattal érkeznek a rendszer lezárásához, és valamilyen cső mindig a terepen fut.
Olcsóbb az előregyártás, mint a szántóföldi gyártás?
Gyakran, de nem mindig. Az Építőipari Intézet (CII) megállapítja, hogy az előregyártásból származó megtakarítások főként három forrásból származnak: a bolti és terepi munkaerő arányának különbségeiből, a termelékenység különbségeiből és az alacsonyabb telephelyi támogatási költségekből. Ahol ez a három különbség kicsi, ott a megtakarítás is kicsi.
A bizonyítékok biztatóak, de figyelmesen el kell olvasni. Egy 2011-es McGraw-Hill Construction SmartMarket jelentés, amelyet a NIST partnereként készítettek, és 809 vállalkozó, építész és mérnök részvételével végzett felmérés alapján megállapították, hogy az előregyártott felhasználók 65%-a alacsonyabb projektköltségvetésről számolt be, és körülbelül 41%-a 6%-os vagy annál nagyobb megtakarításról számolt be.
Az is kiderült, hogy 47%-uk alacsonyabb kombinált beszerzési és beszerelési költséget tapasztalt az előregyártott alkatrészek esetében, 35%-uk nem látott változást, 18%-uk pedig magasabb költséget tapasztalt. Maguk a gyártók kisebb valószínűséggel számoltak be költségcsökkenésről (37%), mint a többi vállalkozótípus (45–53%). A moduláris felépítés McKinsey-elemzése akár körülbelül 20%-os költségmegtakarítási lehetőséget, de akár 10%-os költségtúllépés kockázatát is leírja, ha a megközelítést nem hajtják végre megfelelően.
|
Költséghajtó |
Miért csökkentheti az előregyártás? |
Mi törölheti a megtakarítást |
|
Munkaarány |
A bolti munkaerő gyakran olcsóbb és könnyebben felszerelhető, mint a szűkös helyben képzett hegesztők |
Kis különbség a bolti és a helyszíni árak között |
|
Termelékenység |
A hegesztések ellenőrzött, megismételhető pozíciókban, megfelelő felszereléssel készülnek |
Alacsony ismétlésszámú, egyszeri orsók; rossz bolti betöltés |
|
Webhelytámogatás |
Kevesebb állványzat, kevesebb ideiglenes létesítmény, alacsonyabb csúcsmunkaerő |
Nehéz orsó kezelési vagy daru költségek |
|
Újradolgozás |
Méret- és hegesztési ellenőrzés szállítás előtt |
Tűrésen kívüli orsók, amelyek nem férnek el a terepen |
|
Szállítás és logisztika |
A tervezett szállítási sorrend támogatja a just-in-time telepítést |
Túlméretes orsók, hosszú szállítási távolságok, szállítás közbeni sérülések |
|
Megrendelések módosítása |
A rögzített, meghatározott hatókör költségbiztonságot ad |
Késői tervezési változások az orsók kiadása után |
1. táblázat: A főbb költségtényezők az orsó-előgyártás és a helyszíni gyártás terén. A költségmeghajtók követik a CII előregyártásra, előszerelésre, modularizációra és offsite gyártásra (PPMOF) vonatkozó elemzését. A felmérés statisztikái a 2011-es McGraw-Hill SmartMarket jelentésből származnak, és az épületek építésére széles körben vonatkoznak, nem csak a csővezetékekre.
Egy gyakorló figyelmeztetést érdemes megismételni: nincs olyan univerzális aránya a műhelyben végzett munkának és a terepmunkának, amely minden munkára megfelelne, és aki ezt idézi, azt óvatosan kell kezelni. A megfelelő felosztás a projekttől függ.
Mennyivel gyorsabb az előregyártás, mint a szántóföldi gyártás?
Az előregyártás általában lerövidíti a helyszíni ütemtervet, mert a műhelymunka párhuzamosan zajlik a helyszín-előkészítéssel, az építőmunkával és a szerkezeti szereléssel. A SmartMarket felmérésben a felhasználók 66%-a rövidebb projektütemezésről számolt be, 35%-a pedig négyhetes vagy annál hosszabb megtakarításról számolt be.

Az időmegtakarítást a párhuzamos munkavégzés, a kevesebb helyszíni felállítás (például állványozás) és az időjárástól való függetlenség adja. A McKinsey moduláris építési kutatásai 20–50%-os ütemterv-tömörítést számolnak be a moduláris megközelítéseknél, az Egyesült Államok Energiaügyi Minisztériumának vállalkozói felméréseinek összefoglalója pedig megjegyzi, hogy a fővállalkozók és építésvezetők 88%-a tapasztalt ütemterv-tömörítést. Ezek az ábrák az előregyártást és a moduláris felépítést tág értelemben írják le, ezért inkább a csőtekercsek felső tartományaként kell kezelni őket, nem pedig garantált eredményként.
A menetrendi előny is törékeny. Az orsógyártás ütemezésével kapcsolatos kutatás korábbi tanulmányokra hivatkozva azt találta, hogy a gyártóüzemekben az orsók körülbelül 20%-a tapasztalt anyaghiányt, és a rossz anyaggazdálkodás 50–130%-os ütemezési csúszást okozhat a vizsgált esettanulmányokban. Vagyis a csövekre vagy idomokra váró orsóüzlet elveszi az időelőnyt. A korai anyagbeszerzés és a fagyos tervezés éppolyan fontos, mint a hegesztési sebesség.
|
Ütemezési tényező |
Előre gyártott orsók |
Terepgyártás |
|
Munkamenet |
A bolti és telephelyi munka párhuzamosan folyik |
Többnyire szekvenciális; a csővezeték hozzáférésre és támogatásra vár |
|
Időjárási expozíció |
Alacsony (beltéri bolt) |
Magas (eső, szél, hideg késések) |
|
Állványzat és hozzáférés |
Csökkent; a padon készült hegesztések |
Magasabb; hegesztési varratok a helyükön, gyakran magasságban |
|
Leállási és leállási ablakok |
A legtöbb munka az ablak kinyitása előtt történik |
Több munka versenyez ugyanazért a korlátozott ablakért |
|
Érzékenység a késői változásokra |
Magas; a kiadás utáni változások átdolgozást jelentenek |
Alacsonyabb; alkalmazkodni tud a mezőny |
2. táblázat Ütemezési összehasonlítás. Kvalitatív összefoglaló a CII, a McGraw-Hill SmartMarket és a McKinsey kutatásból.
A boltban gyártott cső jobb minőségű, mint a helyszíni hegesztés?
A bolti gyártás általában jobban ellenőrzött és megismételhető, mert a hegesztések jobb helyzetben, stabil környezetben, szakaszos ellenőrzéssel készülnek. Nem automatikusan hibamentes: egy CII-tanulmány szerint a gyártott ipari csőtekercsek 13,3%-a igényel utómunkát.
A 13,3%-os adat hasznos valóságellenőrzés. Megmutatja, hogy az előregyártás előbbre helyezi a minőségellenőrzést; nem szünteti meg annak szükségességét. Előnye, hogy a boltban talált hiba olcsón javítható, míg a beszerelés után észlelt hiba kivágásokat, újrahegesztéseket és késéseket okozhat. A bolti környezet megkönnyíti a kötés kényelmes helyzetbe gurítását, az illeszkedés ellenőrzését, a hegesztőgép és az anyag nyomon követhetőségének rögzítését, valamint az ellenőrzést, mielőtt az orsó elhagyja az épületet.
|
Minőségi tényező |
Bolt előregyártás |
Terepgyártás |
|
Hegesztési helyzet |
A cső elhelyezhető vagy forgatható a könnyebb, egyenletesebb hegesztés érdekében |
A vezetékes vonalak gyakran kényelmetlen vagy fej feletti pozíciókat igényelnek |
|
Környezet |
Stabil, széltől és esőtől védett |
Változó; az időjárás befolyásolhatja a védőgázt és a hegesztéseket |
|
Ellenőrzés |
Színre állított, tervezett, szállítás előtt elkészült |
Gyakran egyidejűleg más kereskedésekkel; nehezebb ütemezni |
|
Anyagkövethetőség |
Könnyebb a hőszámok és a hegesztési rekordok karbantartása |
Forgalmas terepi körülmények között nehezebb fenntartani |
|
Méretpontosság |
Izometrikusra gyártva; kockázat, ha a helyszíni feltételek eltérnek a rajzoktól |
Megfelel a tényleges helyszíni feltételeknek az építésnek megfelelően |
|
A helyszín biztonsága |
Kevesebb melegmunka és magasban végzett munka a helyszínen |
Több forró munka, állványozás és zárt térben való expozíció |
3. táblázat Minőségi és biztonsági összehasonlítás. A SmartMarket felmérésben a felhasználók 34%-a javult a telephely biztonságáról, 56%-a nem változott, és 10%-a csökkent a biztonságról, gyakran azért, mert a nagy előregyártott darabok gondos emelési terveket igényelnek.
Miért profitálnak a legtöbbet a rozsdamentes acélból és nikkelötvözetből készült csőrendszerek az előregyártásból?
Mivel korrózióállóságuk a tiszta felületektől és az ellenőrzött hegesztéstől függ, és a műhely megbízhatóbban tudja kezelni a szennyeződéseket, a hőbevitelt és a hegesztés utáni tisztítást, mint egy nyitott építkezés.
A hegesztés felmelegíti a fémet, és leégeti a vékony, krómban gazdag felületi filmet, amely a rozsdamentes acélt korrózióállóvá teszi. Hőfestéket is hagyhat maga után, és szénacél szerszámok vagy csiszolókorongok használata esetén beágyazott vasrészecskéket, amelyek később rozsdásodnak, és réskorróziót indítanak el. A szokásos gyakorlat a felület helyreállítása tisztítással, pácolással és passziválással, az ASTM A380 tisztítás és vízkőmentesítés, valamint az ASTM A967 a passziválás ellenőrzése során. A boltok speciális rozsdamentes szerszámokat használhatnak, külön szénacél megmunkálást végezhetnek, szabályozhatják az öblítőgázt a hegesztési varrat belsejében, és egész orsókat dolgozhatnak fel pácolás és passziválás során. A terepen ugyanazok a lépések lehetségesek, de nehezebb ellenőrizni őket, és a pácoló pasztát jellemzően helyi javításokhoz használják.
A nikkelötvözetek, például az Alloy 625, az Alloy 825 és a Monel ugyanazt a fegyelmet, és gyakran a hőbevitel és a töltőanyag kiválasztásának szigorúbb szabályozását követelik meg. Ezeknél az anyagoknál különösen értékesek a pozitív anyagazonosítás, a tanúsított anyagvizsgálati jegyzőkönyvek és a nyomon követhető hegesztési jegyzőkönyvek, amelyeket könnyebb bolti környezetben megőrizni.
Mikor van még értelme a szántóföldi gyártásnak?
A helyszíni gyártás a jobb választás kis furatú csővezetékekhez, bekötési és záróhegesztésekhez, olyan munkákhoz, amelyeknek alkalmazkodniuk kell az építési körülményekhez, késői tervezési változtatásokhoz, nagyon kis munkákhoz, valamint olyan helyszínekhez, ahol a nagy orsókat nem lehet szállítani vagy felemelni.
A szántóföldi gyártás gyakran a nehezebb tudományág, és ezt mutatja a vállalkozó tapasztalata. Egy példa az ipari bolti gyártási specifikációra egy általános felosztást szemléltet: a 2 hüvelykes és nagyobb csöveket üzemben gyártják, míg a kisebb csöveket jellemzően terepen vezetik, és az üzemi orsók csonkokat vagy szerelvényeket tartalmaznak a helyszínen gyártott ágak számára. Az orsóknak extra hosszúságú vagy terepen illeszkedő kötéseket is tartalmazniuk kell, hogy a valós méretek megfeleljenek. Egy gyakorló megfigyelés összefoglalja a kockázatot: ha annyi teret tolunk be a boltba, amennyi ésszerű, jól tartja az ütemtervet, de a túlzott orsó visszafelé sül el, amikor a szerelvények kellő terepi tűrés nélkül érkeznek.
Hogyan hasonlítható össze az előregyártott orsók és a szántóföldi gyártás egymás mellett?
Az előregyártás általában az ütemtervhez, a hegesztési konzisztenciához, a nyomon követhetőséghez és a helyszín biztonságához vezet; A terepi gyártás rugalmassághoz és alkalmazkodóképességhez vezet. A költségek a munkaerő arányától, a termelékenységtől és a logisztikától függenek.

|
Dimenzió |
Előre gyártott orsók |
Terepgyártás |
|
Teljes beépítési költség |
Gyakran alacsonyabb nagyméretű, ismétlődő vagy ötvözött csövek esetén; nem garantált |
Kisebb, egyszerű vagy nagyon bizonytalan hatótávolságok esetén alacsonyabb is lehet |
|
Menetrend |
Rövidebb helyszíni időtartam párhuzamos munkavégzés révén |
Hosszabb; szekvenciálisabb és időjárásnak kitettebb |
|
Hegesztési minőségi konzisztencia |
Magasabb potenciál; erős minőségbiztosítást igényel (13,3%-os átdolgozást jelentettek egy CII-vizsgálatban) |
Változóbb; helyzettől, időjárástól és a hegesztő hozzáférésétől függ |
|
Anyagkövethetőség |
Erősebb dokumentációs lánc |
Forgalmas körülmények között nehezebb fenntartani |
|
Rozsdamentes és nikkelötvözet kezelés |
Könnyebb szennyeződés-ellenőrzés és hegesztés utáni tisztítás |
Lehetséges, de nehezebb irányítani |
|
Rugalmasság a változásokhoz |
Engedje le, ha az orsókat elengedte |
Magasabb |
|
A helyszín biztonsága és torlódása |
Kevesebb melegmunka és kevesebb munkás a helyszínen |
Több forró munka és magasabb munkaerő-csúcs |
|
Logisztika |
Szállítást, kötélzetet és szállítási sorrendet igényel |
Anyagbeállítási és helyszíni gyártási helyet igényel |
|
A legalkalmasabb |
Nagy cső, összetett vagy ötvözött rendszerek, szűk leállási ablakok |
Kis furatú, bekötések, javítások, bizonytalan terjedelem |
4. táblázat: Az előregyártott csőtekercsek és a helyszíni gyártás egymás melletti összehasonlítása.
Milyen kockázatokkal járnak az előregyártott orsók, és hogyan lehet ezeket ellenőrizni?
A fő kockázatok a felhalmozódó mérethibák, a késői tervezési változtatások, az anyaghiány és a kezelési sérülések. Ezeket a tervezés korai lefagyása, a helyszíni illeszkedési pótlékok, a korai anyagbeszerzés és a kiadás előtti szigorú bolti ellenőrzés szabályozza.
A SmartMarket jelentésében megkérdezett lean konstrukciós vezető rámutat, hogy a pálcás építésű munkák során mindenki beállíthatja a dolgokat a terepen, de előregyártással a tűréshatáron kívül eső alkatrészek felhalmozódhatnak, és nagyobb hibás illeszkedést okozhatnak. Arra is figyelmeztet, hogy ne építsenek nagy készletet a később hibásnak bizonyuló alkatrészekből, ami pazarlás.
|
Kockázat |
Miért történik |
Ellenőrzés |
|
Tolerancián kívüli orsók |
A rajzok eltérnek a valós helyszíni körülményektől; tűréshatárok felhalmozódnak |
Helyre illő vagy zárható orsók, 3D modellek vagy szkennelések, méretellenőrzés szállítás előtt |
|
Késői tervezési változások |
Az orsókat azelőtt szabadítják fel, hogy a kialakítás stabilizálódna |
A tervezés lefagy a kiadás előtt; először a stabil területek fokozatos felszabadítása |
|
Anyaghiány |
A csövek vagy szerelvények későn érkeznek, ami megakad a boltban |
Korai beszerzés és anyagkövetés |
|
Kezelési és szállítási sérülések |
Nagy vagy nehéz orsók, durva kezelés |
Védőcsomagolás, zárósapkák, emelési tervek |
|
A minőség megszökik |
A hibák áthaladnak az üzleten (a CII szerint 13,3%-os átdolgozás) |
Szakaszos ellenőrzés, NDE projektkódonként, bolti szivárgásteszt, ahol elő van írva |
|
Felületi szennyeződés (rozsdamentes és nikkelötvözetek) |
Szénacél szerszámok, olaj vagy nem megfelelő tisztítás |
Dedikált szerszámok, tisztítás és passziválás az ASTM A380/A967 szerint, dokumentált ellenőrzések |
5. táblázat: Előregyártási kockázatok és gyakorlati ellenőrzések.
Hogyan döntsön az előregyártott orsók és a szántóföldi gyártás között?
Dönts korán, és dönts a hatókör alapján. Helyezze el a legnagyobb, leginkább ismétlődő, minőségérzékeny és ütemezés szempontjából leginkább kritikus csöveket az üzletben; kis furatú, bekötési és bizonytalan területeket tartson a területen. A CII azt tanácsolja, hogy mielőbb döntsenek, mert az előnyök a tervezéstől, a beszerzéstől és a köré tervezett logisztikától függenek.
|
Projekt állapota |
Előnyben részesíti az előregyártást |
A szántóföldi gyártást részesíti előnyben |
|
Nagy átmérőjű vagy nehéz falú cső |
Igen |
|
|
Rozsdamentes acél vagy nikkelötvözet csövek |
Igen |
|
|
Szűk leállási vagy leállási ablak |
Igen |
|
|
Ismétlődő, jól definiált izometriák |
Igen |
|
|
Korlátozott létszámban képzett hegesztők a helyszínen |
Igen |
|
|
Kis furatú csövek |
Igen |
|
|
A design még mindig változik |
Igen |
|
|
Rossz a helyszín hozzáférése az orsó szállításához vagy emeléséhez |
Igen |
|
|
Meglévő üzem bizonytalan építési feltételekkel |
Igen (vagy először szkennelje be, majd készítse előre) |
6. táblázat: Gyors döntési útmutató az előregyártott orsók és a helyszíni gyártás közötti választáshoz.
Az orsó beszállítójának értékelésekor kérjen hegesztési eljárást és hegesztő képesítést az ASME IX. szakasza szerint, az ellenőrzési és NDE-tervet, az anyagok tanúsítását és nyomon követhetőségét, a rozsdamentes és nikkelötvözetek tisztítási és passziválási eljárásait, a méretellenőrzési jegyzőkönyveket, valamint azt, hogy a szállító hogyan kezeli a terepi illesztési rátákat. A nyomócsövek esetében ne feledje, hogy az irányadó csővezeték-kód (gyakran ASME B31.3 a folyamatcsövek esetében) vizsgálati és szivárgásvizsgálati követelményeket határoz meg, ezért ellenőrizze, hogy mely teszteket végzik el a műhelyben, és melyek maradnak a kész rendszerre.
Gyakran Ismételt Kérdések
Gyakran, de nem mindig. A megtakarítások a boltok és a mezők közötti munkaerő-aránykülönbségekből, a termelékenységi különbségekből és az alacsonyabb helyszíni támogatási költségekből származnak. Egy 2011-es iparági felmérés szerint az előregyártott felhasználók 65%-a alacsonyabb projektköltségvetésről, míg 8%-a növekedésről számolt be.
Mennyi időt takarít meg a csőorsó előregyártás?
Jellemzően jelentős összeg a helyszínen, mert a bolti munka a helyszínelőkészítéssel párhuzamosan zajlik. Ugyanebben a felmérésben a felhasználók 66%-a számolt be rövidebb időbeosztásról, 35%-a pedig négyhetes vagy több megtakarításról. Az eredmények projektenként eltérőek.
A műhelyhegesztés jobb minőségű, mint a terepi hegesztés?
Általában jobban ellenőrzött és megismételhető, de nem automatikusan hibamentes. A CII arról számolt be, hogy a gyártott ipari csőtekercsek 13,3%-a igényel utómunkát, így a szakaszos ellenőrzés továbbra is elengedhetetlen.
Miért jó az előregyártás a rozsdamentes acélból és nikkelötvözetből készült csövek esetében?
Egy üzlet jobban tudja ellenőrizni a szennyeződést, a hőbevitelt és a hegesztés utáni tisztítást, mint egy építkezés. Az ASTM A380 és A967 követése a tisztításhoz és a passziváláshoz segít helyreállítani a korrózióállóságot a hegesztés után.
Milyen méretű csöveket szoktak előre gyártani?
A gyakorlat projektenként változik, de egy példa az ipari specifikációra, a boltban 2 hüvelykes és nagyobb csöveket gyártanak, és kisebb csöveket gyártanak a helyszínen.
Mi az a hegesztési varrat?
Szándékosan a terepre hagyott hegesztési varrat, hogy az orsókat a tényleges helyszíni méretekhez lehessen állítani. Csökkenti annak kockázatát, hogy a merev, előre hegesztett szerelvények nem illeszkednek.