|
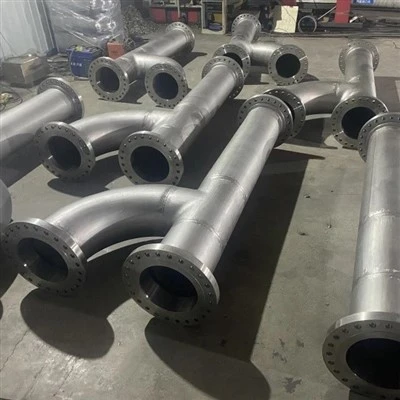
Rozsdamentes acél csőorsóméretszabályozásazt jelenti, hogy egy kész orsót mérünk rögzített mérési pontokon (karima felületek, könyökcsúcsok, ágak középvonalai) egyetlen nullapontból, majd megerősítjük, hogy minden érték a projekttűrésön belül van.
Főbb korlátok:Az ASME B31.3 para. 335.1(c) lehetővé teszi, hogy a karimák felületei legfeljebb1 mm 200 mm-enként, és a karimás csavarok furatait legfeljebb3 mm. A teljes hosszt általában betartják±3 mm(±1,5 mm kritikus bekötések esetén) szerződés szerint, nem kód szerint.
Rozsdamentes acél specifikus kockázat:A 304/316 orsók körülbelül 40%-kal jobban tágulnak, mint a szénacél. Egy 6 m-es orsó kb2 mm20 fokonként, ezért mindig rögzítse a hőmérsékletet méréskor. |
Mi az a csőorsó méretszabályozása?

A méretszabályozás annak bizonyítása, hogy egy előregyártott csőszerelvény megfelel az izometrikus rajzának a megállapodás szerinti határokon belül, tehát erő nélkül a helyére esik.
A csőorsót egy műhelyben építik meg, és hetekkel később egy üzemben szerelik fel. A két esemény között senki sem tudja könnyen kijavítani a hibát. A 6 mm-rel túl hosszú orsó vagy a karima egy csavarlyukkal elforgatva helyszíni vágást, újrahegesztést vagy visszautasított szállítást jelent.
A rozsdamentes acél költsége magasabb. A rozsdamentes vágáshoz és újrahegesztéshez öblítőgázra, hőbevitel szabályozására és gyakran újrapassziválásra van szüksége. Az átdolgozás több hőt ad, ami több torzítást eredményez. Olcsóbb gondosan mérni az első alkalommal.
Ennek biztonsági oka is van. Amikor egy rosszul beállított orsót csavarokkal a helyére húznak, a feszültség bezáródik a csővezetékbe. Ez a feszültség terheli a peremcsavarokat, a tömítést és a berendezés fúvókáját a másik végén. A jó méretszabályozás megelőzi ezt a problémát a forrásánál.
Hol helyezze el a felmérési pontokat egy csőtekercsen?
Helyezze el a mérési pontokat a csatlakozást meghatározó jellemzőkre: a karima tömítés-felületének középpontjai, könyök- és T-csúcsok, leágazás középvonalai, hegesztési varratok és támasztékok, mindezt egy alappontból mérve.
A felmérési pont egy megjelölt hely az orsón, ahol mérést végez. A megfelelő pontok kiválasztása többet jelent, mint a drága felszerelés. Az alábbi táblázat felsorolja azokat a pontokat, amelyeket minden orsóhoz ajánlunk.
|
Felmérési pont |
Mit irányít |
Hogyan történik az ellenőrzés |
Miért számít |
|
Karima homlokfelülete (mindkét végén) |
A kapcsolat helyzete és magassága |
Távolság a nullaponttól három irányban |
Minden mezőnykötés itt készül; egy hiba az egész orsót eltolja |
|
Karima homloksík |
Négyszögesség (döntés) a cső tengelyéhez képest |
Egyenes és hézagmérő, vagy két pont az átmérőn |
ASME B31.3 para. 335.1(c): 1 mm/200 mm |
|
Csavar-lyuk tájolás |
A karima elforgatása |
A legközelebbi furat eltolása a referencia középvonaltól |
ASME B31.3 para. 335.1(c): 3 mm maximális eltolás |
|
Könyök vagy póló csúcs |
Általános geometria és szögek |
A két középvonal virtuális metszéspontja |
Izometrikus rajzok méretcsúcstól csúcsig |
|
Elágazás középvonala és arc |
Az ág helye és magassága |
Távolság a fejléc végétől vagy csúcsától; arccal a középvonalhoz |
Szabályozza a pólók, oletok és fúvókák felszerelését |
|
Hegesztési varratok |
Hézag és belső eltolódás ("hi-lo") |
Hézagmérő és hi-lo mérő hegesztés előtt |
Korlátozza a WPS és az ASME B31.3 para. 328.4 |
|
Tartók és mellékletek |
Illessze a csőtartóhoz vagy acélhoz |
Távolság és magasság a referenciakarimától |
Megakadályozza a támogatási rések kialakulását vagy az interferenciát |
|
Teljes boríték |
Szállítási és kezelési méret |
Hosszúság, szélesség, magasság |
Megerősíti, hogy az orsó illeszkedik a teherautóhoz vagy a konténerhez |
Négy alapszabály, amelyek megakadályozzák a kumulatív hibákat
- Használjon egy adatot.Válasszon ki egy karima középpontját vagy egy orsóvéget, és mérjen meg minden pontot abból. A szegmensenkénti hosszok összeadása kisebb hibákat halmoz fel.
- Mark minden alkalommal ugyanúgy mutat.Használjon alacsony klorid- és kéntartalmú festőtollakat vagy matricákat.
- Tartsa távol a szénacélt a rozsdamentes acéltól.Használjon speciális rozsdamentes acél szerszámokat és keféket. A vasrészecskék később rozsdafoltokat okoznak.
- Illessze a modellt.Az orsón lévő felmérési pontoknak meg kell egyeznie az izometrikus rajzon lévő méretpontokkal, hogy a mért és rajzolt értékek közvetlenül összehasonlíthatók legyenek.
Melyik mérési módszer működik a legjobban: szalag, mérőállomás, lézeres nyomkövető vagy 3D szkennelés?
Használjon acélszalagot a szabványos ±3 mm-es orsókhoz, mérőállomást a nagy többsíkú orsókhoz, lézeres nyomkövetőt vagy csuklós kart ±1,5 mm-es vagy annál szorosabbhoz, valamint 3D-s szkennelést az összetett meglévő helyszíni körülmények rögzítéséhez.

Egyetlen módszer sem a "legjobb" minden esetben. A megfelelő szerszám a tűréshatártól, az orsó méretétől és a tévedés költségétől függ. Az alábbi összehasonlítás a hangszer jellemző teljesítményén alapul.
|
Módszer |
Tipikus pontosság* |
A legjobb |
Fő korlátozás |
Relatív költség |
|
Acél szalag + szint és négyzet |
Körülbelül ±1-2 mm néhány méteren keresztül |
Egyszerű, többnyire sík orsók a boltban |
Operátorfüggő; szalag megereszkedése; gyenge a 3D geometriában |
Legalacsonyabb |
|
Lézeres távolságmérő |
Körülbelül ±1,5-3 mm |
Az egyenes futás gyors ellenőrzése |
Tiszta rálátást és jó célfelületet igényel |
Alacsony |
|
Mérőállomás |
Körülbelül ±1-3 mm orsótávolságnál |
Nagy vagy több síkú orsók; beépített modell versus |
Beállítási időre és képzett kezelőre van szüksége |
Közepes |
|
Lézeres nyomkövető vagy csuklós karú CMM |
Szubmilliméter, gyakran 0,05-0,5 mm a munkatérfogatban |
Szűk tűrések, berendezés fúvókák, kritikus szerviz |
Magas költség; korlátozott mennyiség; stabil feltételeket igényel |
Magas |
|
3D lézeres szkennelés |
Körülbelül ±1-3 mm |
Meglévő helyszíni körülmények rögzítése; összetett orsók; testre szabott juttatások |
Adatfeldolgozási idő; a fényes rozsdamentes felületekhez célpontokra vagy matt permetre lehet szükség |
Közepestől magasig |
Ökölszabály:a műszernek legalább háromszor-négyszer pontosabbnak kell lennie, mint az Ön által ellenőrzött tűrés. Egy ±2 mm-es valós bizonytalansággal rendelkező szalag nem bizonyít ±1,5 mm-es tűréshatárt.
Milyen mérettűrések vonatkoznak a rozsdamentes acél csőorsókra?
Nincs egyetlen univerzális tolerancia. Az ASME B31.3 rögzíti a karima beállítását (1 mm per 200 mm-es dőlés, 3 mm-es csavarlyuk-eltolás); minden más, beleértve a teljes hosszt, a szerződésből vagy a projekt specifikációjából származik.
Ez sok vásárlót meglep. Az ASME B31.3 megmondja, hogyan kell igazítani a karimás kötéseket, és megmondja, hogy a hegesztési eljárás és a mérnöki tervezés határain belül igazítsa a hegesztési varratokat. Nem tesz közzé táblázatot az "engedélyezett spoolhossz-hibáról". Ezek a számok a beszerzési megrendelésből, az ügyfél specifikációjából vagy egy nemzetközi keretrendszerből, például a hegesztett szerkezetekre vonatkozó ISO 13920-ból származnak.
|
Funkció |
ASME B31.3 követelmény |
Tipikus kereskedelmi specifikáció |
Szigorú specifikációk (kritikus szolgáltatás vagy felszerelés csatlakoztatása) |
|
Teljes hossz, szemtől szemben |
Nincs megadva |
±3 mm |
±1,5 mm |
|
Elágazás vagy eltolás pozíció |
Nincs megadva |
±3 mm |
±1,5 mm |
|
Karima homlokdőlése |
1 mm/200 mm, bármilyen átmérőn mérve (. 335.1(c) bekezdés) |
1 mm 200 mm-enként |
0,5 mm 200 mm-enként |
|
Karima csavar-lyuk eltolás |
legfeljebb 3 mm (1/8 hüvelyk) (. 335.1(c) bekezdés) |
1,5 mm (1/16 hüvelyk) gyakran megadva |
1 mm vagy kevesebb |
|
Hegesztési hegesztés belső eltolódása |
WPS és mérnöki tervezés szerint (. 328.4 bekezdés) |
1,6 mm (1/16 hüvelyk) általánosan használt |
Gyakran meghúzzák a vékonyfalú GTAW gyökerekhez |
Forrás: ASME B31.3, para. 335.1(c) és 328.4 (kódoszlop). A kereskedelmi és szűk oszlopok a gyártási specifikációkban általában látható szemléltető tartományok. Ezek nem kódkövetelmények. A beszerzési megrendelés vagy a műszaki specifikáció az irányadó.
Melyik dokumentum nyer, ha a határok ütköznek?
Az ASME B31.3 kimondja, hogy a karima beállítási szabályai érvényesek, "hacsak a műszaki terv másként nem rendelkezik". A gyakorlatban a sorrend a következő:(1)a mérnöki terv vagy az ügyfél specifikációja,(2)a megrendelés,(3)a kód minimum. A szigorúbb projektkorlát mindig felülmúlja a lazább kódlimitet. Egyes szakemberek még a felére csökkentik a peremfelület-igazítás kódhatárát, 200 mm-enként 0,5 mm-rel.
Hogyan működik a csavar-lyuk igazítás, és miért számít a 3 mm-es határ?
A csavarfuratoknak a karima középvonalain kell elhelyezkedniük, és az illeszkedő furatok eltolása legfeljebb 3 mm lehet (ASME B31.3 para. 335.1(c)). A közös karimákon a 3 mm-es eltolás kevesebb, mint 0,2 mm-es szabad helyet hagy a csavar számára.
Mit jelent a "terpesz".A szabványos ASME B16.5 karimában nincs lyuk a felső, az alsó vagy az oldalsó középvonalon. A lyukak párban helyezkednek el mindkét oldalon. Ha mindkét karima így van elkészítve, és mindkettő megfelelően van felhegesztve, a furatok egy vonalba esnek.
Miért szűk a 3 mm.A szokásos Class 150 és Class 300 karimákon mindegyik furat körülbelül 3,2 mm-rel szélesebb, mint a csavar. Ha két furat 3 mm-rel van eltolva, a csavar számára szabad járat marad a furatátmérő mínusz 3 mm. Egy NPS 6 Class 150 karima esetén (7/8 hüvelykes furatok, 3/4 hüvelykes csavarok), ez 22,2 mm − 3 mm=19.2 mm nyílás 19,05 mm-es csavar esetén. A margó mindössze 0,17 mm. Adjon hozzá egy kis menet érdességet, és a csavar nem megy be.
Mekkora az elfordulás 3 mm?Minél kisebb a karima, annál többet jelent egy kis eltolás fokban. Az asztal az eltolást karima elfordulássá alakítja a csavarkörnél.
|
Karima (ASME B16.5, 150. osztály) |
Csavar kör átmérője |
Elforgatás 3 mm-es eltolással |
Elforgatás 1,5 mm-es eltolással |
|
NPS 2 |
4,75 hüvelyk (120,7 mm) |
2,85 fok |
1,42 fok |
|
NPS 6 |
9,5 hüvelyk (241,3 mm) |
1,43 fok |
0,71 fok |
|
NPS 12 |
17 hüvelyk (431,8 mm) |
0,80 fok |
0,40 fok |
Egy nagy orsón lévő karimát csak egy foknál kell elforgatni, hogy a teljes ráhagyás felhasználható legyen. Ezért nem elég egy egyszerű szemrevételezés.
Hogyan tartsuk egy vonalban a csavarlyukakat a gyártás során
- Ragasztás előtt állítsa be a tájolást.Jelölje meg a referencia középvonalat a rajzon, majd rögzítse a karimát a vonalon átnyúló furatokkal.
- Használjon karimás beállító szerelvényt vagy csapokat.A karima merev szerelvényhez való csavarozása megtartja a forgást és az arc dőlését ragasztás és hegesztés közben.
- Ellenőrizze a hegesztés előtt és után.A hegesztési zsugorodás elcsavarhatja a karimát. Mérje meg újra a csavarlyuk eltolását és a homlokdőlést a kész orsón.
- Erősítse meg a rajz tájolását.Csővágás előtt ellenőrizze, hogy az izometrikus adatok megadják-e a furat helyzetét (terpesz vagy speciális esetekben a középvonalon).
- Ne nagyítsa ki a lyukakat, hogy elrejtse a hibákat.A lyukak reszelése gyengíti a karima felületét, és elrejti a gyártási hibát, amely a használat során visszatér.
Hogyan változtatja meg a karima típusa az igazítási nehézséget?
Az átlapolt csuklókarimákat a legkönnyebb igazítani, mert szabadon forognak; a hegesztési nyakperemek ragasztásnál vannak rögzítve; a csúszóperemek egy második változót adnak hozzá, mivel a cső mentén is csúsznak.

A karima típusa határozza meg, hogy mikor és hogyan legyen „bezárva” a forgás. Az alábbi összehasonlítás segít kiválasztani a típust, ha a csavarfuratok igazítása kritikus fontosságú, például egy csőfutás utolsó bekötésénél.
|
Karima típusa |
Ha a forgás le van zárva |
Igazítási nehézség |
Gyakorlati megjegyzés |
|
Hegesztési nyak |
Ragasztáskor, csőre hegesztéskor |
Közepes |
Erős, előnyben részesítik a súlyos szolgálatot; az illesztési hézagot és a hi-lo-t a tompahegesztés vezérli |
|
Felcsúsztatható |
ragasztásnál; pozíciót a cső mentén is be kell állítani |
Közepestől magasig |
Két változó: forgás és visszahúzás a csővégtől; mindkettő befolyásolja a teljes hosszt |
|
Dugós varrat |
Ragasztásnál, a foglalatban kis réssel |
Közepes |
A foglalat rés (kb. 1,6 mm) a teljes hossz-költségvetés része |
|
Fékcsukló (csonkvég + laza karima) |
Soha; a karima szabadon forog a csonk végén |
Legalacsonyabb |
Forgassa el a karimát, hogy illeszkedjen az illeszkedő furatokhoz; ideális végső rögzítéshez és gyakori szétszereléshez; két részt ad hozzá |
|
Csavarmenetes |
Amikor a cérna teljesen elkészült |
Magas |
A végső forgás a menet összekapcsolódásától függ; rossz választás szigorú orientáció esetén |
Hogyan befolyásolja a hegesztési zsugorodás és a hőmérséklet a rozsdamentes orsó méreteit?
A rozsdamentes acél többet mozog, mint a szénacél: a hőmérséklet hatására körülbelül 40%-kal jobban kitágul, és kis területen tartja a hegesztési hőt, így jobban torzul. Mérjen stabil, rögzített hőmérsékleten, és tervezze meg a hegesztési kísérletekből származó ráhagyásokat.
Két anyagtulajdonság magyarázza a különbséget. Az ausztenites rozsdamentes acél anagyobb hőtágulási együtthatóés asokkal alacsonyabb hővezető képességmint a szénacél. A hő a hegesztési varrat közelében marad, ahelyett, hogy szétterülne, így nagyobb a zsugorodás és a torzulás.
|
Tulajdonság (hozzávetőleges, szobahőmérséklethez közeli) |
304-es típus |
316-os típus |
Szénacél |
|
Hőtágulás, μm/m· fok (20-100 fok) |
Körülbelül 17 |
Körülbelül 16 |
Körülbelül 12 |
|
Hővezetőképesség, W/m·K (100 fokon) |
Körülbelül 16 |
Körülbelül 16 |
Körülbelül 50 |
|
6 m-es orsó növekedése 20 fokos emeléshez |
Körülbelül 2,1 mm |
Körülbelül 1,9 mm |
Körülbelül 1,4 mm |
Működő példa.Egy 6 m hosszú, 304-es típusú orsót hideg műhelyben 10 fokon mérnek, majd délutáni napsütésben 30 fokon ismét ellenőrzik. Az orsó mérete 6000 mm × 17,2 × 10⁻⁶ × 20 fok ≈2.1 mmhosszabb. Ha a tűrés ±3 mm, akkor a hőmérséklet-ingadozás önmagában használta ki a legtöbbet.
A mozgásszabályozás gyakorlati módjai
- Rekord hőmérsékletminden méretjelentéssel, és minden alkalommal hasonló hőmérsékleten mérjen (például kora reggel a boltban).
- Egyensúlyozza a hegesztési sorrendet.Változtassa meg a cső oldalait, és egymás után hegesztje össze az ellentétes kötéseket, így a zsugorodási erők megszűnnek.
- Korlátozza a hőbevitelt és az áthaladási hőmérsékleteta minősített WPS szerint. A kevesebb hő kevesebb torzítást jelent, és védi a korrózióállóságot.
- Hagyjon csökkentett támogatástaz egyik mező-illesztési végén, ha a végső bekötési dimenzió bizonytalan.
- Futtasson le egy próbát.Hegesszen egy próbakötést saját WPS-ével, és mérje meg a tényleges zsugorodást. Ezt a számot használja, ne egy általánost.
Mi az a gyakorlati dimenzióvezérlési munkafolyamat?
Használjon öt rögzítési pontot: az alkatrészek átvételekor, a hegesztés előtti felszerelés, a hegesztés után, a zárójelentés és a szállítás előtt. Minden tartási ponthoz tartozik egy mérés, egy rekord, és egy sikeres vagy sikertelen szabály.
|
Tartsa pont |
Mit kell ellenőrizni |
Mit kell rögzíteni |
|
1. Alkatrészek átvétele |
A karima típusa, minősítése és homlokfelülete; csavar kör; furat; hőszámok; PMI |
Anyagvizsgálati jelentések és PMI eredmények |
|
2. Hegesztés előtt szerelje fel |
Felmérési pontok, csavarlyuk tájolása, homlokdőlés, hézag és hi-lo minden csatlakozásnál |
Mért értékek az izometriához képest, hőmérséklettel |
|
3. Hegesztés után |
Teljes hossz, elágazási pozíciók, homlokdőlés, csavarfurat eltolás |
Beépített értékek és torzítás (előtte és utána) |
|
4. Végső méretjelentés |
Minden mérési pont a tolerancia ellen, a műszerazonosítóval |
Aláírt jelentés kalibrációs referenciával |
|
5. Előszállítás |
Karimás arcvédelem, végsapkák, jelölés, orsócímke |
Az izometrikusnak megfelelő csomagolási lista |
Az alkalmassági ellenőrzések (tartsa a 2. pontot) megtérülnek. Percekbe telik egy karima mozgatása hegesztés előtt, és órákig tart a levágás utána.
Melyek a leggyakoribb mérethibák, és hogyan lehet megelőzni őket?
A legtöbb orsóhiba öt okból ered: kumulatív mérési hiba, karima elfordulása, homlokdőlés, hőmérséklet és hegesztési torzulás, és mindegyikhez tartozik egy egyszerű megelőzési lépés.
|
Hiba |
Tipikus ok |
Megelőzés |
Javítsa meg, ha előfordul |
|
A teljes hossza túllépi a tűréshatárt |
Láncolt mérések; hegesztési zsugorodás nem megengedett |
Egyetlen adat; zsugorodási ráhagyás próbahegesztésből |
Vágjon le egy vágási ráhagyást, vagy készítsen újra egy illesztést |
|
A karima elforgatva; csavarlyukakat le |
A tájolás a ragasztás előtt nincs rögzítve; hegesztési csavar |
Szerelvény vagy csapok; hegesztés után ellenőrizze újra |
Vágja ki és hegessze újra a karimás csatlakozást |
|
A karima felülete megdöntve |
A hegesztési varratok húzták a karimát; szegény négyzetesítés |
Négyzet a ragasztás előtt; kiegyensúlyozott hegesztés |
A hidegkorrekciónak vannak határai; hegesztje újra, ha 200 mm-enként 1 mm-nél nagyobb |
|
Az ág rossz helyzetben van |
Kitűzési hiba; nem használt sablon |
Jelölje a dátumtól; ellenőrizze a modellt |
Vágja újra az ágnyílást és hegesztje újra |
|
Vitatott olvasmányok |
Különböző hőmérsékletek vagy műszerek |
Minden jelentésben rögzítse a hőmérsékletet és a műszerazonosítót |
Mérje meg újra az egyeztetett feltételek mellett |
Egy figyelmeztetés a jogorvoslatokról.Ne használjon erős hőt vagy kalapácsolást a rozsdamentes acél kiegyenesítéséhez minősített eljárás nélkül. Az ellenőrizetlen melegítés érzékenységet okozhat és csökkenti a korrózióállóságot.
Hogyan kell megadni a méretszabályozást a megrendelésben?
Írja be a rendelésbe a tűréshatárt, a nullapontot, a karima furatának irányát, a mérési feltételeket és a jelentés formátumát. Ha nincsenek leírva, akkor az alapértelmezett kódok érvényesek, és ezek lazábbak, mint a legtöbb projekt elvárja.
Irányadó tűréshatárok:teljes hossz, elágazás helyzete, karima dőlésszöge és csavarfurat-eltolás, mindegyik számmal és egységgel.
Nullapont és referencia rajz:az izometrikus revíziószámot és azt, hogy melyik pont a nullapont.
Csavarlyuk tájolása:hacsak nincs másképp jelezve, a középvonalon terüljön el.
A karima részletei:típus, nyomásosztály, borítás és felület, az irányadó szabvány szerint (például ASME B16.5).
Vágási juttatás:melyik vége van vágva, és hány milliméter van hátra.
Mérési feltételek:a műszer típusa, kalibrálása és a referencia-hőmérséklet (vagy annak rögzítésének követelménye).
Vizsgálati jegyzőkönyvek:a tartási pontok, a jelentés formátuma és a szemtanúk.
Jelölés és tisztaság:alacsony kloridtartalmú jelölők, csak rozsdamentes szerszámok, védett karimafelületek.
Gyakran Ismételt Kérdések
K: Mi a standard tűrés a rozsdamentes acél csőorsóhoz?
A: Nem létezik egyetlen univerzális tolerancia. Az ASME B31.3 beállítja a karima igazítási határait (1 mm per 200 mm-es homlokdőlés, 3 mm-es csavarlyuk-eltolás), de nem állítja be az orsó teljes hosszának tűrését. A legtöbb kereskedelmi specifikáció körülbelül ±3 mm-t használ a teljes méretekhez, és ±1,5 mm-t a kritikus rögzítésekhez. A beszerzési megrendelés vagy a műszaki specifikáció az irányadó.
K: Mit jelent a "csavarlyukak a középvonalon"?
A: Ez azt jelenti, hogy egyetlen csavarlyuk sem esik pontosan a karima függőleges vagy vízszintes középvonalán. Ehelyett egy pár lyuk egyformán helyezkedik el a középvonal mindkét oldalán. Ez az ASME B16.5 karimák szabványos tájolása, és lehetővé teszi, hogy két karima összecsavarozzon anélkül, hogy bárkinek ki kellene találnia, melyik irány "felfelé".
K: Milyen messzire állíthatók el a karimás csavarok furatai az ASME B31.3 alatt?
A: Hacsak a mérnöki terv másként nem rendelkezik, a karima csavarfuratait 3 mm-es (1/8 hüvelyk) maximális eltoláson belül kell igazítani az ASME B31.3 para. 335.1(c) szerint. Sok projekt szigorúbb határértéket ad meg, például 1,5 mm-t, mivel a 3 mm nagyon kevés helyet hagy a csavar áthaladásához.
K: A rosszul beállított orsót a helyére lehet húzni a csavarokkal?
A: Nem szabadna. A rosszul beállított orsót a helyére kényszerítve reteszeli a feszültséget a csővezetékben, és túlterhelheti a karimás csavarokat, tömítéseket és a berendezés fúvókáit. Rögzítse az orsót (irányítsa újra, vágja le vagy hegessze újra), ahelyett, hogy a csavarfeszességre hagyatkozna a rés bezárásához.
K: Miért kell feljegyeznem a hőmérsékletet rozsdamentes acél orsó mérésekor?
A: A rozsdamentes acél körülbelül 40%-kal jobban tágul, mint a szénacél. Egy 6 m-es típusú 304-es orsó minden 20 fokos emelkedésnél körülbelül 2 mm-t nő. Ez a tipikus ±3 mm-es tűrés kétharmada, így a hideg árnyékban és forró napon végzett mérések eltérőek lehetnek.
K: Milyen mérési módszert használjak szűk tűréshatárú orsók esetén?
A: ±1,5 mm-es vagy annál szűkebb tűrés esetén, vagy forgó berendezéshez való rögzítéshez használjon lézeres nyomkövetőt vagy csuklós karú CMM-et. A mérőszalagok és a lézeres távolságmérők szabványos ±3 mm-es munkákhoz alkalmasak. Mindig ellenőrizze, hogy a műszer kalibrációs tanúsítványa aktuális-e.