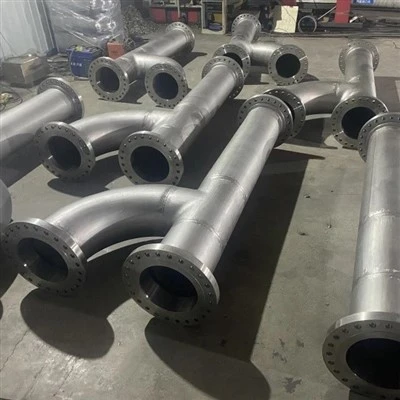
A legtöbb csővezeték-döntés egy vegyi üzemben rossz számon születik. A beszerzés összehasonlítja a gyártási arányt, az üzlet által jegyzett dollár per átmérőjű értéket a helyszíni vállalkozó által árazott dollár per diahüvelyk értékkel, és arra a következtetésre jut, hogy az előregyártás 5%-kal olcsóbb vagy 5%-kal drágább, és továbblép.
Ez az összehasonlítás a pénz nagyjából felét hagyja ki. A gyártási arány csak egy a kilenc költségcsoport közül, amelyek a teljes beépítési költséget teszik ki, és nem a legnagyobb.

Ez a cikk megfelelően építi fel az összehasonlítást. Meghatározza a teljes beépített költséget, kilenc komponensre bontja, átlátható költségmodellt futtat 10 000 átmérőjű316 literes rozsdamentes technológiai csővezeték, és azonosítja azokat a konkrét feltételeket, amelyek mellett az előregyártás nem térül meg. Minden szám az alapjával együtt van megadva, így helyettesítheti a sajátjával.
A legfontosabb adatpontok egy pillantással
|
Metrikus |
Pálcás építésű |
Előregyártott |
Különbség |
|
Közvetlen csővezeték költség, 10 000 átmérőjű 316 liter |
$2,990,000 |
$2,770,000 |
−7.4% |
|
Költség per átmérőjű, közvetlen |
$299 |
$277 |
−$22 |
|
Csővezeték költség a rögzített előregyártott beállítás után |
$2,990,000 |
$2,920,000 |
−2.3% |
|
Teljes telepített költség, beleértve a kiadott ütemezési költséget |
$2,990,000 |
$2,550,000 |
−14.7% |
|
Teljes hegesztési varratszám |
1,420 |
1,620 |
+14.1% |
|
Teljes hegesztési munka hegesztésenként |
$669 |
$512 |
−23.5% |
|
Teljes NDE költség |
$130,000 |
$140,000 |
+7.7% |
|
Ütemezés, csővezeték fázis |
14 hónap |
11 hónap |
−21% |
|
Gazdasági nullszaldós hatókör |
- |
Körülbelül 6800 átmérőjű |
- |
|
A lényeg |
|
Az előregyártás 8–18%-kal csökkenti a teljes beépített költséget a durván 6000 átmérőnél nagyobb vegyi üzemi csővezetékeknél, a tervezési medián pedig közel 12%-kal. E küszöb alatt a fix beállítási költségek fogyasztják az előnyt.
A rozsdamentes és nikkelötvözeteknél a minőségi érv erősebb, mint a munkaerő-érv, de a magas ötvözetű orsók anyagráhagyása érvénytelenítheti a hegesztési megtakarítások nagy részét. |
Mi a különbség az előregyártott és a pálcás csővezetékek között?
|
Az előregyártott csöveket szállítható szakaszokra, úgynevezett orsókra hegesztik egy ellenőrzött műhelyben, majd a helyszínen összeállítják ezeket az orsókat. A pálcás konstrukció minden kötést a helyére vág, illeszkedik és hegeszt. Az igazi különbség nem az, hogy hol történik a munka. Ez azt mutatja, hogy a munka mekkora része van kitéve a terepi munkaerő arányának, a terepi időjárásnak és a terepi minőségellenőrzésnek. |
Hasznos hasonlat bárki számára, aki újonc az iparágban: lépcsőház. A hevedereket, futófelületeket és korlátokat egy asztalosműhelyben vághatja és szerelheti össze, ahol a fa egy padon ül, a fűrész kalibrálva van, és soha nem éri el az eső, majd vigye fel a kész járatot és rögzítse a helyére egy maroknyi csatlakozással. Vagy felviheti a nyers fát a harmadik emeletre, és minden darabot levághat egy létrán. Mindkettő lépcsőházat alkot. Csak az egyiknek olyan az ára, amilyennek szeretnéd.
A pálcás csővezeték a létra változat. Minden vágás, ferde vágás, illesztés és hegesztés a magasságban, sorrendben történik, általában azután, hogy az acél felállt, és a közelben más szakmák dolgoznak. Az előregyártás ennek a munkának a 65–80%-át egy zöldmezős vegyi üzemben, 30–50%-ban pedig egy barnamezős felújításon, ahol a meglévő méretek nem ellenőrizhetők teljes mértékben, áthelyezi a műhelybe.
Az összehasonlításban használt definíciók
|
Term |
Egyszerű nyelvi jelentés |
|
Cséve |
Műhelyhegesztett csőszakasz, karimás vagy sima végű, teherautóra és darura méretezett |
|
Átmérő (DI) |
Egyetlen szám a csővezetékek mennyiségére: a névleges átmérő hüvelykben szorozva a méterben megadott hosszúsággal. Tíz méter 6 hüvelykes cső 60 hüvelykes átmérőjű |
|
Záróvarrat |
Az utolsó hegesztés, amely két orsót a helyszínen összeköt. Néha aranyvarratnak is nevezik, mert befejezés után belülről nem ellenőrizhető |
|
Orsótörés |
A mérnöki döntés arról, hogy hol vágja el a csővezetéket, szállítható darabokra fut |
|
Pálcás építésű |
Minden gyártás a végső helyen a helyén történt |
|
Teljes telepítési költség (TIC) |
Minden, ami egy működő, tesztelt, festett vezeték szállításához szükséges, nem csak a cső és a hegesztés |
|
NDE |
Roncsolásmentes vizsgálat: radiográfia, festékbehatoló és ultrahangos vizsgálat a hegesztés épségének bizonyítására |
|
Tisztítás |
Rozsdamentes cső belsejének elárasztása argonnal hegesztés közben, hogy az oxigén ne tudjon oxidréteget képezni a forró gyökéren |
Miért az egyetlen tisztességes összehasonlítási alap a teljes telepítési költség?
|
Mert a cső ára és a hegesztési varrat ára együttesen kevesebb, mint felét teszi ki annak, amit egy üzem ténylegesen fizet a csövekért. A gyártási arányok összehasonlítása összehasonlítja a két legkisebb mozgó alkatrészt, és figyelmen kívül hagyja a hét eredményt meghatározó részt. |
A teljes telepítési költség mindannak az összege, amely egy üzemkész vonal átadásához szükséges:
TIC=anyag + gyártás + szerelés + NDE + felületkezelés + hozzáférés + közvetett + átdolgozás + időfüggő költség
Mindegyik vödör eltérően viselkedik a két módszer szerint. Közülük három előregyártással erősen esik, három nagyjából semleges, három pedig emelkedik. Ezért az őszinte válasz százalékos tartomány, nem pedig egyetlen szám, és ezért változik a válasz a projekt méretével.
|
Költségkeret |
Mit tartalmaz |
Előregyártás hatása |
|
Anyag |
Csövek, szerelvények, karimák, szelepek, tartók |
3–5%-kal emelkedik, mert az orsótörések levágásokat okoznak |
|
Gyártás |
Vágás, ferdevágás, illesztés, hegesztés |
40–50%-kal esik, mert olcsóbbak a bolti árak és a lapos hegesztés |
|
Telepítés |
Beállítás, igazítás, csavarozás, záróhegesztés |
60-70%-ot esik, mert csak az ízületek maradnak meg |
|
NDE |
Radiográfia, penetráns, vizuális, keménység |
Összesen 5-10%-kal emelkedik, mert több a hegesztés |
|
Felületkezelés |
Pácolás, passziválás, bevonat |
30-40%-kal esik, mert a bolti folyamatok gépesítettek |
|
Hozzáférés |
Állványok, létrák, emelt emelvények |
25–35%-ot esik, mert kevesebb munka történik magasban |
|
Közvetettek |
Felügyelet, helyszíni létesítmények, minőségbiztosítás, fektetés, kisszerszámok |
35–45%-kal esik, mivel a mező időtartama csökken |
|
Újradolgozás |
Kivágások, újrahegesztések, lyukasztólista tételek |
40–50%-kal esik, mert a bolti tűréshatárok szigorúbbak |
|
Időhöz kötött költség |
Tulajdonosi telekköltség, kivitelezés közbeni kamat |
Az ütemterv szerint esik, és gyakran ez a legnagyobb tétel |
Az utolsó sor az, amelyet a legtöbb összehasonlítás kihagy, és egy vegyi üzemben gyakran nagyobb, mint a többi nyolc együttvéve. Egy két hónappal korábban elköltött dollár többe kerül, mint egy időben elköltött dollár. Amikor az előregyártás lerövidíti a terepi fázist, feloldja a felügyeletet, a helyszíni létesítményeket, a daru készenléti állapotát és a kamatokat az építés során, és ezek egyike sem jelenik meg a gyártási árajánlatban.
Mennyit takarít meg ténylegesen az előregyártás a teljes beépített költségen?
|
8% és 18% között van egy megfelelően hatókörű vegyipari üzem csővezeték-csomagján nagyjából 6000 átmérő felett, a tervezési medián körülbelül 12%. A 3000 átmérő alatti előregyártás gyakran többe kerül, mint amennyit megtakarít. |

A megtakarítás nem lineáris, mert az előregyártásnak fix költsége van, amely nem skálázódik a mennyiséggel: orsórészletezés és izometrikus törés, próbaszerelés, gyorsítás, szállítási beállítás és műhelymobilizálás. Egy közepes méretű csomagon a fix költség 120 000–200 000 dollár. Az átmérők között van szétszórva, így a kis csomagok aránytalanul nagy részt visznek belőle.
|
Csővezeték hatókör |
Tipikus TIC megtakarítás |
Miért |
|
3000 átmérő alatt |
−2%-tól +3%-ig |
A fix beállítási költség meghaladja a munkaerő-megtakarítást; az előregyártás többe kerülhet |
|
3000-6000 átmérőjű |
0% és 6% között |
nullszaldós zóna; Az eredmény a tervezés érettségétől függ |
|
6000-15000 átmérőjű |
8-15% |
Az előny egyértelmű és megismételhető |
|
15 000-40 000 átmérőjű |
12% és 18% között |
Munkaerő-megtakarítás plusz mérhető ütemterv-tömörítés |
|
40 000 átmérő felett |
14% - 20% |
Modularizációs terület; A helyszíni munkaerő lesz a kényszer, nem a bolt |
Két figyelmeztetés fontosabb, mint a táblázat. Először is, ezek a számok azt feltételezik, hogy a terv elég érett a gyártáshoz, vagyis az izometriát az építéshez adják ki, mielőtt a műhely elkezdi a vágást. Ha a tervezés még mozog, az előregyártás előnye gyorsan megfordul, mert a műhelyi utómunkálatok drágábbak, mint a helyszíni utómunkálatok.
Másodszor, ésszerű szállítási távolságon belül versenyképes bolti piacot feltételeznek. Egy 2000 km-re lévő üzlet 12 hetes sorbanállással 10%-os munkaerő-előnyt törölhet csak a fuvarozás és a raktározás terén.
Honnan jön a megtakarítás?
|
A bruttó bolti kamatelőny körülbelül 56%-a megmarad az alsó sorban. A további 44%-ot a szállítás, az orsótörési anyagráhagyás, a nehezebb daruemelések, valamint az orsóval keletkezett többlethegesztések adják vissza. |
Ez a cikk legfontosabb megállapítása, és ez az, ami ritkán jelenik meg a szállítók összehasonlításában. Az előregyártás nem egyszerűen egy magas oszlopból egy alacsony oszlopba helyezi át a költségeket. A költségek nagy részét áthelyezi, majd négy olyan új költséget ad hozzá, amelyek korábban nem léteztek.
A következő részben ismertetett 10 000 átmérőjű alapeseten a bruttó munka- és hozzáférési megtakarítás 390 000 dollár. A visszaadott összeg összesen 170 000 dollár. Nettó megtakarítás: 220 000 USD.
|
Mozgás |
Összeg |
A bruttó megtakarítás részesedése |
|
Hegesztési munka és fogyóeszközök |
−$120,000 |
30.8% |
|
Mező indirektek |
−$100,000 |
25.6% |
|
Átdolgozás és ütési lista |
−$60,000 |
15.4% |
|
Állványzat és hozzáférés |
−$50,000 |
12.8% |
|
Bevonás és passziválás |
−$60,000 |
15.4% |
|
Bruttó megtakarítás |
−$390,000 |
100% |
|
Szállítás és logisztika |
+$90,000 |
−23.1% |
|
Anyagorsó-törési pótlék |
+$40,000 |
−10.3% |
|
Daru és kötélzet |
+$30,000 |
−7.7% |
|
További NDE a záróhegesztéseken |
+$10,000 |
−2.6% |
|
Visszaadások |
+$170,000 |
−43.6% |
|
Nettó közvetlen megtakarítás |
−$220,000 |
56.4% |
A minta a csomagolási méretekre érvényes: a hegesztési és hozzáférési költségek nagyjából 39%-a bruttó megtakarítás, a bruttó érték nagyjából 44%-a. Ha egy árajánlat 25%-os megtakarítást ígér a teljes beépítési költségen, akkor két dolog közül az egyik igaz: vagy nagyon nagy a terjedelem és nagyon moduláris, vagy az összehasonlításból kimaradt a szállítási és anyagköltség.
Hogyan néz ki egy működő költségmodell 10 000 átmérőjű 316 literes csővezeték esetén?
299 dollár átmérőjű bottal, szemben a 277 dolláros előregyártott termékkel, ami 7,4%-os közvetlen megtakarítás, amely 14,7%-os lesz, ha a fix beállítást és a felszabaduló ütemezési költségeket is beleszámítjuk. A közvetlen megtakarítás önmagában nem igazolja a koordinációs erőfeszítést; a menetrend az.
Becslés alapja
A modell a következő bemeneteket használja. Cserélje ki a sajátját, és a szerkezet továbbra is fennáll.
|
Paraméter |
Alap |
|
Hatály |
10 000 átmérőjű 316 literes rozsdamentes technológiai csővezeték, átlagos névleges átmérője 4 hüvelyk |
|
Kód és ellenőrzés |
ASME B31.3 normál folyadékszolgáltatás, 5% random radiográfia |
|
Projektkörnyezet |
Zöldmezős vegyi üzem bővítése, teljes projekttőke 45 millió dollár |
|
Becslési alap |
USA-öböl partja, 2026 USD, 4. osztályú pontosság: plusz-mínusz 25% |
|
Kizárások |
Szelepek és inline műszerek, mindkét módszerben külön beszerezve |
Közvetlen költség per átmérőjű
|
Költségelem |
Pálcás építésű, $/DI |
Előregyártott, $/DI |
|
Tartós anyag: cső, szerelvények, karimák, támasztékok |
112 |
116 |
|
Gyártási munka: vágás, ferde, illesztés, hegesztés |
84 |
47 |
|
Hegesztési segédanyagok, öblítőgáz, berendezések |
11 |
7 |
|
Roncsolásmentes vizsgálat |
13 |
10 |
|
Pácolás és passziválás |
8 |
4 |
|
Felület előkészítés és bevonat |
12 |
8 |
|
Szállítás és logisztika a helyszínre |
0 |
9 |
|
Helyszíni szerelés: varratok beállítása, igazítása, záróvarratok |
0 |
29 |
|
NDE mező a záróhegesztéseken |
0 |
4 |
|
Field touch-up passziválás |
0 |
2 |
|
Állványzat és hozzáférés |
16 |
11 |
|
Daru és kötélzet |
7 |
10 |
|
A csővezetékekhez hozzárendelt közvetett mezők |
24 |
14 |
|
Átdolgozás és ütési lista |
12 |
6 |
|
Teljes |
299 |
277 |
A közvetlen költségtől a teljes telepítési költségig
|
Vonal |
Pálcás építésű |
Előregyártott |
|
Közvetlen csővezeték költség |
$2,990,000 |
$2,770,000 |
|
Rögzített előregyártási beállítások: részletezés, próbaszerelés, gyorsítás |
$0 |
$150,000 |
|
Csővezeték részösszeg |
$2,990,000 |
$2,920,000 |
|
A 2,5 hónapos ütemezés helyreállítása által kiadott közvetett tulajdonosi mezők |
$0 |
−$180,000 |
|
Építkezés közbeni kamat felszabadult tőkére |
$0 |
−$190,000 |
|
Teljes beépítési költség |
$2,990,000 |
$2,550,000 |
A közvetlen megtakarítás 220 000 dollár, azaz 7,4%. A 150 000 dolláros fix beállítás után 70 000 dollárra, azaz 2,3%-ra csökken, ami a becslés pontosságán belül van, és önmagában nem indokolná a koordinációs terhet. Az előregyártást a harmadik és a negyedik sor indokolja: megjelent a 2,5 hónapos helyszíni ütemterv, amely 180 000 USD tulajdonosi telephelyi költséget és 190 000 USD építési kamatot jelent. A teljes beépítési költség 14,7%-kal csökken.
Vegye figyelembe, hogy ez mit jelent az üzleti eset bemutatása szempontjából. A 2,3%-os közvetlen megtakarítást a tőkebizottság elutasítja. A 14,7%-os teljes beépített költségmegtakarítást, védhető ütemezéssel, jóváhagyják. Ugyanaz a projekt, ugyanaz a döntés, más a nevező.
Hogyan változtatja meg az előregyártás a hegesztési varratszámot és az NDE költségét?
|
Az előregyártás 10-18%-kal több hegesztést ad, de minden egyes varrat körülbelül 24%-kal olcsóbb, így a teljes hegesztési munka nagyjából 13%-kal csökken, míg az NDE összköltsége nagyjából 8%-kal nő. Az extra hegesztések valódi költséget jelentenek, nem kerekítési hibát. |

A folyamatos csővezeték mozgatható orsókba vágása új kötéseket hoz létre. A bottal épített vezeték teljes dupla véletlenszerű csőhosszt használhat, és csak a szerelvényeknél hegeszthet; egy tekercses zsinórnak is hegesztenie kell minden orsóhatáron. A 200 további tompahegesztés alapesetén 14%-kal több munka, de mindegyiket laposan, pozícionálón, műhelyi áron hajtják végre.
|
Metrikus |
Pálcás építésű |
Előregyártott |
Változás |
|
Tompahegesztések, DN 50 és magasabb |
1,180 |
1,360 |
+15.3% |
|
Dugós és kisfuratú hegesztések |
240 |
260 |
+8.3% |
|
Összes hegesztési varrat |
1,420 |
1,620 |
+14.1% |
|
Teljes hegesztési munka |
$950,000 |
$830,000 |
−12.6% |
|
Teljes munkaköltség hegesztésenként |
$669 |
$512 |
−23.5% |
|
NDE hegesztésenkénti költség |
$92 |
$86 |
−6.5% |
|
Teljes NDE költség |
$130,000 |
$140,000 |
+7.7% |
Két következtetés következik, amelyek ellentétes irányba húzódnak.
Az első aza hegesztési költség csökken, bár a varratok száma nő, mert a lapos helyzetű műhelyhegesztés termelékenységnövekedése meghaladja a 14%-os mennyiségnövekedést. A rozsdamentes acél bolti leválasztási aránya jellemzően 1,8-2,5-szerese a terepi sebességnek ugyanazon kötéskonfiguráció esetén, és a rés kiszélesedik kis furatoknál és olyan ötvözetek esetében, amelyek szigorú hőbevitel-szabályozást igényelnek.
A második azAz NDE költsége összességében nő, annak ellenére, hogy hegesztésenként csökken. Több hegesztés több vizsgálatot jelent, és a műhely hatékonysági előnye az ellenőrzés során szerény, mert a radiográfia radiográfia. Ahol az előregyártás valóban nyer az NDE-n, az az ütemezés, nem a költség: a terepi radiográfiához olyan sugárzási tilalmi zónára van szükség, amely leállítja a szomszédos kereskedéseket az expozíció idejére. Zsúfolt telephelyen ez a rejtett költség gyakran nagyobb, mint az ellenőrzési számlán.
Az egyik tervezési szabály közvetlenül következik. A záróvarratokat olyan helyre kell elhelyezni, ahol a hegesztő állhat és filmet le lehet lőni, nem az állvány legmagasabb pontján, nem egy csőárok belsejében, és nem egy feszültség alatt álló vezeték mellett. Az orsótörés, amely optimalizálja a szállítást, de a záróhegesztést nehezen megközelíthető helyre teszi, egy 500 dolláros műhelyhegesztést 2000 dolláros hegesztéssé és állványzattá alakít.
Miért részesítik előnyben a rozsdamentes acél és nikkelötvözet rendszerek az előregyártást jobban, mint a szénacélt?
|
Mert minden minőségi követelmény, amely eldönti, hogy egy rozsdamentes vezeték húsz évig kitart-e, nevezetesen az öblítési oxigén, a hőbevitel, a fázisegyensúly, a vasszennyeződés és a passziváció, könnyebben ellenőrizhető a boltban, mint egy állványon. A 316 literes, duplex és nikkelötvözetek esetében a minőségi megtakarítás gyakran meghaladja a munkaerő-megtakarítást. |
A szénacél megbocsátó. Kicsit melegen hegesztjük, hagyjunk egy kis vízkövet, és akkor is túléli a szigetelését. Az ausztenites rozsdamentes acél, a duplex rozsdamentes acél és a nikkelötvözetek nem megbocsátóak. Mindegyik rendelkezik egy sajátos hibamóddal, amelyet a terepi környezet valószínűbbé tesz, és mindegyik hibamódot költséges felfedezni az üzem működése után.
|
Minőségi követelmény |
Miért számít |
Shop ellenőrzés |
Mezei valóság |
|
Belső tisztító oxigén |
Az 50 ppm feletti oxigén oxidréteget képez a hegesztési varrat gyökerén. A vízkő helyileg tönkreteszi a korrózióállóságot, és részecskéket tud kijuttatni a folyamatba |
Speciális öblítő gátak, kalibrált áramlásmérők, oxigénelemző a kimenetnél, orsónként egy eljárás |
Rögtönzött gátak, tisztítóvezetékek futnak a helyszínen, elemző, amelyet a személyzet megosztott |
|
Hőbemenet, duplex és szuperduplex |
Körülbelül 2,5 kJ/mm felett, vagy 150 fok feletti interpass esetén a szigmafázis és a króm-nitridek kicsapódnak, és a szívósság összeomlik |
A pozicionálók sík pozíciót tartanak, kalibrált paraméterek, minden áthaladáskor mérik az áthaladási hőmérsékletet |
Függőleges felfelé hegesztés szélben, interpass kézzel bírálva |
|
Ferrit és fázis egyensúly |
A duplex varratokhoz nagyjából 35-65% ferritre van szükség. A rossz egyensúly repedést vagy előnyben részesített korróziót jelent |
Ellenőrzés ASTM A800 és A923 szerint műhelylaboratóriumban |
A roncsolásos mintavételt szinte soha nem végezték el a helyszínen |
|
Vasszennyeződés |
A szénacél szerszámokból, állványzatokból és a forgalomból származó beágyazott vas gödrök kitörési helyszínévé válik |
Elkülönített rozsdamentes öböl, dedikált szerszámok, ellenőrzött elrendezés |
Szénacél állványok, közös csiszolók, szomszédos munkákból származó por |
|
Passziválás |
Az ASTM A380 és A967 visszaállítja a passzív filmréteget hegesztés és szennyeződés után |
Bemerítés vagy szabályozott permetezés, dokumentálva és ellenőrizve |
Ecsetelhető gél, fedés kezelőtől függő |
|
Mérettűrés |
Körülbelül 1 mm feletti eltolódás maradék feszültséget okoz, és olyan gyökérréseket hoz létre, amelyeket nehéz tisztán hegeszteni |
Fúrók, szerelvények, párosorsók próbaszerelése |
Gyerek és lángegyenesítés |
Ennek a hat sornak a gazdaságossága aszimmetrikus. Egy sikertelen öblítés vagy egy szennyezett hegesztés nem hibásodik azonnal. Meghibásodik az első leállítási ellenőrzéskor, három évvel később, amikor a vezeték tele van technológiai folyadékkal, és a javítás leállítást igényel. Egy ilyen meghibásodás költsége rutinszerűen meghaladja a csomagon szereplő teljes előregyártási prémiumot.
Ez az oka annak, hogy az előregyártás melletti érv erősebb az ötvözött csővezetékeknél, mint a szénacéloknál, és ezért kell ezt a kohásznak felhoznia, nem pedig a becslőnek. A becslő 7%-os közvetlen megtakarítást tud felmutatni. A kohász be tudja mutatni, hogy nem a megtakarítás az oka.
Mi az anyagbüntetés a magas ötvözetű orsók esetében?
|
A 3–5%-os orsótörési ráhagyás szénacélnál zaj, nikkelötvözeteknél pedig valódi pénz. Egy 6000 átmérőjű C276 tokon a növekményes ráhagyás a teljes hegesztési munkamegtakarítás körülbelül 76%-át használja fel ugyanazon a távirányítón. |
A csévéléssel levágások keletkeznek. Egy 12 méteres hosszt 9 méteres orsóhoz vágó üzletben 3 méter maradt, és ez a maradék nem biztos, hogy egyezik a munkában lévő többi orsóval. A szénacélon kilogrammonként 1,50 dollárért a maradék a hulladékgyűjtőbe kerül, és senki sem veszi észre. A C276-on kilogrammonként 55 dollárért ugyanez a maradék 165 dolláros hiba, és egy nagy csomag több ezer darabot eredményez.
|
Ötvözet |
UNS szám |
Irányadó ár, USD/kg |
1% hulladék költsége 10 tonnánként |
|
Szénacél A106 B |
K03006 |
1.2–1.8 |
$120–180 |
|
304L |
S30403 |
4–6 |
$400–600 |
|
316L |
S31603 |
6–9 |
$600–900 |
|
Duplex 2205 |
S32205 |
12–17 |
$1,200–1,700 |
|
Super duplex 2507 |
S32750 |
20–28 |
$2,000–2,800 |
|
20. ötvözet |
N08020 |
25–35 |
$2,500–3,500 |
|
625-ös ötvözet |
N06625 |
45–65 |
$4,500–6,500 |
|
C276 |
N10276 |
45–65 |
$4,500–6,500 |
Az árak 2026-os gyári mennyiségre vonatkoznak, és árajánlatkéréskor ellenőrizni kell. Az ötvözetek közötti arány akkor is stabil, ha az abszolút árak mozognak.
Most az aritmetika számít. Egy 6000 átmérőjű C276-os csomag nagyjából 20 tonna anyagot szállít kilogrammonként 55 dollárért, azaz körülbelül 1,1 millió dollárért.
Az előregyártáshoz általában 8%-os orsótörési és levágási ráhagyás szükséges a nikkelötvözetek esetében, míg a pálcás építésnél ez körülbelül 3%.
|
Tétel |
Összeg |
|
Növekményes juttatás, 5 százalékpont 1,1 millió dollár után |
$55,000 |
|
Hegesztési munkamegtakarítás 6000 átmérőjű |
$72,000 |
|
Juttatás a munkaerő-megtakarításból |
76% |
Az anyagbüntetés a hegesztési megtakarítás háromnegyedét emészti fel a szállítás elõtt. A C276 vagy Alloy 625 csomagon az előregyártás ügyének tehát a minőségen és az ütemezésen kell nyugodnia, nem a munkán, és az orsótörés stratégiáját agresszíven kell kezelni.
Három intézkedés visszafizeti a büntetés nagy részét. Határozza meg a méretre vágott vagy a marás előtti készletet, hogy a bolt az orsó ütemtervéhez igazodó hosszúságokat kapja a véletlenszerű 6 méteres készlet helyett. Követelje meg a gyártót, hogy a megadott minimális hossz felett küldje vissza a levágásokat, és jóváírja azokat selejt plusz értékben. És hagyja, hogy az orsótörést a szállítási burkolaton belüli anyaghozamra optimalizálják, ahelyett, hogy a mérnök rögzítené, mielőtt a műhely meglátja a fészket.
Mikor nyer valójában a bottal épített?
|
Körülbelül 6000 átmérő alatt a bottal építettek nyernek, barnamezős átalakításoknál, ahol a beépített méretekben nem lehet megbízni, az ütemtervű vonalakon, és mindenhol, ahol a szállítási vagy bolti kapacitás korlátozza az orsó borítékát. Ilyen esetekben az előregyártás költséget és kockázatot jelent anélkül, hogy hozzáadott értéket adna. |

Az összehasonlítás őszinte változatának azt kell mondania, amikor a válasz nem. Hat feltétel megbízhatóan támogatja a pálcás építést.
1. Hatókör nagyjából 6000 átmérő alatt.A 120 000 USD és 200 000 USD közötti fix beállítás nem amortizálható. 3000 átmérőjénél a beállítás önmagában 40–65 dollár diahüvelykenként, szemben a bruttó 39 dolláros munkaelőnnyel. Az előregyártás veszít.
2. Barnamezős felújítások megbízhatatlan építkezésekkel.Az előregyártáshoz megbízható méretekre van szükség. Egy 30 éves üzemben az 1994-ben beépített cső nincs ott, ahol az 1994-es rajzon szerepel. A lézeres szkennelés a rés egy részét bezárja, de nem az egészet, és a nem illeszkedő orsó rosszabb, mint az orsó hiánya, mert már felemésztette a bolti munkát, a fuvart és a menetrendet.
3. Csővezetékek, amelyek nem a kritikus úton vannak.Ha az ütemezés lebegő, akkor az időarányos megtakarítások közel nullára zuhannak, és csak a 7%-os közvetlen megtakarítás marad meg, ami fix beállítás után nem biztos, hogy pozitív.
4. Szállítási korlátozásokkal rendelkező helyek.Az orsókat korlátozza az út szélessége, a híd súlyhatárai és a daru teherbírása az emelési ponton. Egy keskeny bekötőút végén lévő telephely, vagy egy olyan üzem, ahol az egyetlen daruállás 3 tonnát tud felemelni, kis orsókat kényszerít, és tönkreteszi a gazdaságot.
5. Az ötvözetüzlet kapacitásának korlátai.A minősített nikkelötvözet-üzlet 14 hetes sorbanállással pontosan akkor növeli az átfutási időt, amikor a projektnek a legkevésbé szüksége van rá. Ha az üzlet nem tud elindulni, amikor a terv lefagy, az előregyártás a munkaerő-megtakarítást ütemezési kötelezettséggé alakítja.
6. Bőséges, olcsó helyi kézműves.Azokon a piacokon, ahol sok képzett hegesztő van, és a helyszíni díjak közel vannak a bolti árakhoz, eltűnik a díjarbitázs, amely a teljes modellt finanszírozza.
Van egy hetedik, finomabb feltétel is:nagy műszersűrűség. A sok kis furatú kapcsolatot, mintapontot és adót hordozó vonalakat gyorsabban lehet terepi illesztéssel elvégezni, mint modellezni, legyártani és egyeztetni. A 3D-s modellből dolgozó terepszemélyzet továbbra is ahhoz igazodik, amire az adónak valójában szüksége van.
Hogyan kell feltörni az orsókat a teljes beépítési költség minimalizálása érdekében?
|
Az orsókat felállításhoz szakítsa meg, ne szállításhoz. Mérje meg az egyes orsókat a legnagyobb borítékra, amelyet a helyszín fel tud emelni és az út elbír, és helyezzen el minden záróhegesztést olyan helyre, ahol a hegesztő állhat, és filmet készíthet. |
A tekercs feltörése az a hely, ahol az érték nagy részét nyerik vagy veszítik el, és ezt általában egy mérnök végzi, aki rossz változót optimalizál. A szállítási keret korlát, nem cél. Négy szabály fedi le a legtöbbet.
Maximalizálja az orsó méretét a valós korlátozáson belül.A szabványos síkágyas szállítás körülbelül 12 métert tesz lehetővé; sok helyszín 18 métert is elbír alacsony rakodógéppel. Az orsó minden további métere eltávolít egy záróhegesztést. Modellezze a tényleges útvonalat, ne a névleges teherautót.
A felvonó kialakítása, nem a hegesztés.Egy könnyen hegeszthető, de nem szerelhető orsó egyszerűen elmozdította a problémát. Ellenőrizze a daru diagramját az emelési sugárnál, adjon hozzá kötélzetsúlyt, és győződjön meg arról, hogy az orsó a helyére forgatható anélkül, hogy az acélhoz ütődne.
Helyezze el a záróhegesztéseket elérhető magasságokban.Egy csőtartóban 12 méteren végzett záróhegesztés négyszerese egy 2 méteres záróvarratnak, és a különbség soha nem jelenik meg a gyártási árajánlatban.
Hagyja meg azokat a terepi szegmenseket, ahol a geometria bizonytalan.Szándékosan tervezze meg a hatókör 5–15%-át terepfutásra, különösen a berendezések csatlakozásainál, csatlakozási pontjainál és mindenhol, ahol létezik szállítói csomag interfész. Ennek a résznek a szántóföldi működtetésének költsége kicsi; a nem megfelelő méretű orsó költsége nem.
Melyek az előregyártás rejtett költségei, amelyeket az ajánlatok figyelmen kívül hagynak?
|
Hat költséget rutinszerűen kihagynak az előregyártási üzleti esetekből: szállítási sérülések, orsó-illesztés utómunkálatok, a tervezés korábbi lefagyasztásának költsége, a kiadás utáni csererendelési prémium, a kettős kezelés és a bolti sorban állás kockázata. Együtt a csomag értékének további 3-6%-át tudják felvenni. |
|
Rejtett költség |
Tipikus nagyságrend |
Hogyan kell irányítani |
|
Szállítási és kezelési károk |
az orsó értékének 1-3%-a |
Bölcsőkre és puha hevederekre van szükség; csak rozsdamentes szállítást kell megadni; átvételkor ellenőrizni |
|
Orsóhoz illeszkedő átdolgozás |
a csomag értékének 0,5-2%-a |
Lézeres szkennelés a gyártás előtt; kritikus tekercsek próba-összeállítása; futási pótlékkal rendelkezzen |
|
Korábbi mérnöki fagy |
2-4 hónap előrehúzott tervezési költség |
Szándékosan fogadja el; ne fagyassza le, amíg a szállítói adatok szilárdak |
|
Változás-rendelés prémium kiadás után |
3-5-szöröse ugyanazon csere előfagyasztásának költségének |
Tartson formális változási ablakot; tételes változtatások; árátdolgozás a szerződésben |
|
Kettős kezelés és tartósítás |
az orsó értékének 1-2%-a |
A szerződésben adja meg a címkézést, a zárókupakokat és a beltéri vagy fedett tárolást |
|
Bolti sorban állás és tárolási kockázat |
Nem számszerűsíthető, de lényeges |
Szerződéses átfutási idejű kötelezettségvállalás kötbérrel; szakaszos szállítások az erekciós sorrendig |
A negyedik sor kiemelést érdemel, mert ez az előregyártás valódi költsége. Az előregyártás költségbiztonságot vásárol a rugalmasság feladásával. Amint az izometriákat kiadják az építéshez, a terv gyakorlatilag lefagy, és a terepen 2000 dollárba kerülő változtatás most 8000 dollárba kerül a boltban, plusz a szállítási költség és a menetrend. Azokat a projekteket, amelyek későn változtatják meg a tervezést, nem szabad előre gyártani, mérettől függetlenül.
Hogyan dönt? Hatfaktoros keret
|
Pontszám hat tényező, nevezetesen a hatókör mérete, a tervezési érettség, a helyszín hozzáférése, az ötvözetcsalád, az ütemezés kritikussága és a helyi kézműves piac. Négy vagy több előnyben részesített előregyártás indokolja a teljes csomagot; kettő vagy három indokolja a hibridet, amely jellemzően az elérhető megtakarítás mintegy 70%-át teszi ki a koordinációs teher 40%-án. |
|
Tényező |
Előnyben részesíti az előregyártást |
A pálcás építést részesíti előnyben |
|
Hatókör mérete |
6000 átmérő felett |
6000 átmérő alatt |
|
Tervezési érettség |
Építkezéshez kiadható izometriák; szállítói adatcég |
A tervezés még mindig fejlődik; A P&ID nincs lefagyva |
|
A webhely elérése |
Zsúfolt, megemelt, élő növény, korlátozott fekvés |
Nyitott telek, jó megközelíthetőség, korlátlan fekvés |
|
Ötvözet család |
Rozsdamentes, duplex, nikkel, minőségkritikus |
Szénacél, alacsony nyomású közmű |
|
Menetrend |
Csővezeték hajtja mechanikus befejezés |
A csővezeték úszóval rendelkezik |
|
Kézműves piac |
Szűkös vagy drága hegesztők; távoli webhely |
Bőséges, olcsó helyi kézműves |
A hibrid több figyelmet érdemel, mint általában. A legtöbb vegyipari üzem csővezeték-csomagja nem egységes: nagy értékű ötvözött magot tartalmaz a kritikus úton és nagy mennyiségű szénacél úszóvezetéket.
Csak az ötvözött mag és a kritikus útvonalak előregyártása biztosítja a minőségi és ütemezési előnyök nagy részét, miközben elkerüli a több ezer átmérőjű kis értékű közművezetékek felhordásával járó koordinációs terhet. A csomagokban azt látjuk, hogy ez a felosztás általában a teljes csomag 70%-át takarítja meg, ami a kezelési erőfeszítések 40%-át teszi ki.
Melyik szerződési struktúra rögzíti a legjobban a megtakarítást?
|
Egy hüvelykenkénti átalány, az orsótörés alapjával, a beépített kockázatelosztással és a változtatási sorrend mechanizmusával, mind az odaítélés előtt meghatározva. Az idő- és anyagszerződések a termelékenységi előnyt visszaadják a gyártónak. |
Négy feltétel dönti el, hogy a megtakarítás a tulajdonos mérlegébe kerül-e.
Határozza meg az orsótörés alapját a szerződésben.Adja meg az orsó maximális hosszát, maximális súlyát, szállítási borítékát és azt a szabályt, hogy ki viseli a nem megfelelő orsó költségét. Enélkül a gyártó az üzletére optimalizál, a tulajdonos pedig vállalja a terepi következményt.
A beépített kockázat explicit felosztása.A felújítás során jelezze, hogy a gyártó vagy a tulajdonos viseli-e a nem egyező méretek kockázatát. A kétértelműség itt produkálja a legdrágább vitákat az előregyártásban.
Árazza be a változtatási mechanizmust az odaítélés előtt.A bolti átdolgozás díja, az újraszállítás díja és egy meghatározott változási időszak. Az árazás módosításának odaítélése utáni tárgyalása az a hely, ahol az előregyártási költségvetések meghiúsulnak.
Kösd a fizetést az ütemezéshez, ne csak a szállításhoz.Az előregyártás értéke az ütemezés. Ha a szerződés az orsó elkészültével fizet, nem pedig az szerelési sorrend betartása után, akkor a gyártónak nincs ösztönzése arra, hogy a telephelynek megfelelő sorrendben szállítson, és a soron kívüli orsók lerakási helyet és megőrzési költséget fogyasztanak.
Gyakran ismételt kérdések
Olcsóbb az előregyártott csővezeték, mint a pálcás építés?
Igen, nagyjából 6000 átmérő felett, jellemzően a teljes beépített költség 8–18%-a, a medián közel 12%. E küszöb alatt az orsó részletezésének, próbaszerelésének és szállításának fix költsége meghaladja a munkaerő-megtakarítást, az előregyártás pedig 2-3%-kal többe kerülhet.
A vegyi üzem csövei hány százaléka lehet előregyártott?
Körülbelül 65–80%-a zöldmezős növényen, barnamezős felújításon 30–50%. A fennmaradó rész helyszíni csővezeték a berendezések csatlakozásainál, a meglévő vezetékekhez való csatlakozásoknál, és mindenhol, ahol a beépített méretek nem ellenőrizhetők.
Mennyi ütemezést takarít meg az előregyártás?
Jellemzően a csővezeték fázis 15-25%-a és a teljes mechanikai befejezettség 8-12%-a. A megtakarítás abból adódik, hogy a bolti gyártást a polgári és szerkezeti munkákkal párhuzamosan, nem pedig azt követően futják.
Mi az a dia-inch és miért használják?
Az átmérő a cső névleges átmérője hüvelykben, szorozva a méterben megadott hosszával, tehát tíz méter 6 hüvelykes cső 60 átmérőjű. Azért használják, mert egyszerre rögzíti a méretet és a mennyiséget, lehetővé téve a költségek összehasonlítását a vegyes átmérőjű csőcsomagok között.
Mekkora projektméretnél nullázódik az előregyártás?
Körülbelül 6800 átmérőjű, vagyis nagyjából 2 millió dolláros csővezeték-tartomány, 150 000 dolláros előregyártott fix beállítási költséget és 22 dollár átmérőjű közvetlen megtakarítást feltételezve.
Az előregyártás növeli a hegesztések számát?
Igen, 10-18%-kal, mert a szállítható orsókba való folyamatos futás során záróhegesztések keletkeznek minden orsóhatáron. A teljes hegesztési költség még mindig körülbelül 13%-kal csökken, mivel a műhelyhegesztés hegesztésenként nagyjából 2,4-szer termelékenyebb, mint a helyszíni hegesztés.
Alkalmas-e az előregyártás duplex és szuperduplex rozsdamentes acélhoz?
Igen, inkább, mint a szénacél esetében. A Duplex hőbevitel szabályozást és az interpass hőmérséklet határértékeket igényel, amelyeket nehéz betartani a szántóföldi pozíciókban. A bolti pozicionálók lehetővé teszik a kalibrált paraméterekkel rendelkező lapos hegesztést, ami megvédi az ASTM A800 és A923 által megkövetelt ferrit egyensúlyt.
Ki dönti el, hol törik el az orsókat?
Ideális esetben a gyártó, aki a tulajdonos logisztikai tanulmánya szerint meghatározott szállítási és felvonóburkolaton belül dolgozik. Amikor a mérnök kijavítja az orsótöréseket, mielőtt a műhely meglátná az anyagfészket, csökken a hozam, és nő az anyagráhagyás.
Használható-e az előregyártás barnamezős felújításkor?
Részben, jellemzően a hatókör 30-50%-a. A lézeres szkennelés javítja a meglévő geometria iránti bizalmat, de a csatlakozási pontoknak és a berendezések csatlakozásainak általában terepen kell működniük, hogy elkerüljék a nem illeszkedő orsó költségeit.
Mi a legnagyobb kockázat egy előregyártási stratégiában?
Késői tervezési változás. Amint az izometriákat kiadják az építéshez, a terv gyakorlatilag lefagy, és a változtatás háromszor-ötszörösébe kerül annak, mint amennyibe a kiadás előtt került volna.
Következtetés
Az összehasonlítás négy állításra bomlik.
Az előregyártás 8-18%-kal csökkenti a teljes beépítési költséget nagyjából 6000 átmérőnél, és a megtakarítás valós, de kisebb, mint a legtöbb árajánlat sugallja, mivel a bruttó munkaerő-előnynek csak körülbelül 56%-a marad meg az alsó sorban.
A közvetlen megtakarítás önmagában ritkán elegendő a koordinációs teher igazolására. A kidolgozott példán ez 2,3% a rögzített beállítás után, ami a becslésen belüli pontosság. A döntés ütemezés szerint történik, és az ütemezésnek csak akkor van értéke, ha a csővezeték a kritikus úton van.
A rozsdamentes és nikkelötvözetek esetében a minőségi érv erősebb, mint a költségérv, mivel az öblítés szabályozása, a hőbevitel, a fázisegyensúly, a vasszennyeződés és a passziválás mind könnyebben megtartható a boltban. De az erősen ötvözött orsók anyagráhagyása felemészti a legtöbb hegesztési megtakarítást, ezért az orsótörés stratégiáját ugyanolyan agresszívan kell kezelni, mint a hegesztést.
Az előregyártás pedig nem bináris választás. A csomag felosztása, az ötvözött mag és a kritikus útvonalak előregyártott, valamint a segédprogramok és a terepi távcsöves bottal építettek, az előnyök nagy részét a koordinációs költségek töredékével éri el.
A következő gyakorlati lépés egy kétoldalas összehasonlítás a saját számain: átmérők száma vonalosztályonként, ötvözetcsalád, ütemterv lebegtetése és helyhozzáférési korlátozás. Ez a négy bemenet megmondja, melyik oszlopban van, mielőtt bárki idézne egy gyártási arányt.